Perché i pezzi di tornitura in ottone sono la spina dorsale della produzione di precisione nei settori automobilistico, elettronico e medico?
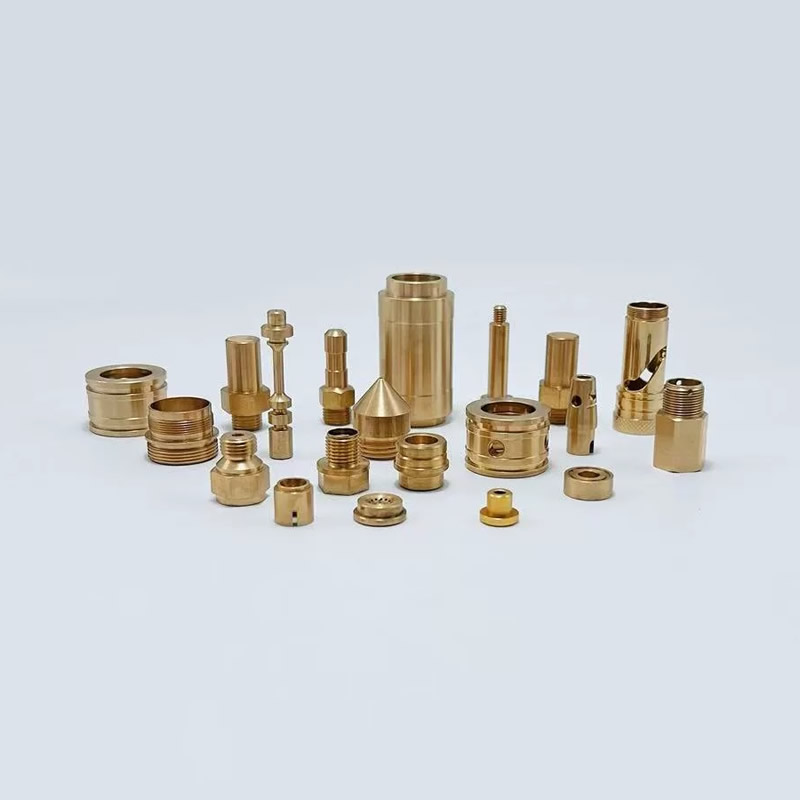
L'ottone è uno dei metalli più lavorabili del pianeta. Quella singola proprietà ha creatoparticolari torniti in ottonela scelta predefinita per componenti di precisione in decine di settori. Ma la sola lavorabilità non spiega la domanda persistente. L'ottone offre anche resistenza alla corrosione, conduttività elettrica e un'estetica naturale che pochi materiali possono eguagliare.
Noi di Nuote Metals siamo specializzati nella tornitura dell'ottone da oltre un decennio. Questo articolo condivide ciò che abbiamo imparato sulla selezione dei materiali, sul controllo delle tolleranze e sulle applicazioni in cui le parti tornite in ottone offrono il massimo valore.
Perché l'ottone rimane il materiale preferito per i componenti torniti
L'ottone è una lega di rame e zinco. Il rapporto determina le sue proprietà. I due gradi con cui lavoriamo più frequentemente sono C36000 e C2680.
Ottone da taglio automatico C36000: il punto di riferimento della lavorabilità
C36000 contiene circa il 61,5% di rame, il 35,5% di zinco e il 3% di piombo. Il piombo agisce come un lubrificante integrato durante la lavorazione, rompendo i trucioli in pezzi piccoli e maneggevoli e consentendo velocità di taglio fino al 100% sull'indice di lavorabilità, lo standard rispetto al quale vengono misurati tutti gli altri metalli.
C36000 è il materiale preferito per la tornitura di precisione di grandi volumi di parti filettate complesse, connettori, boccole e componenti di valvole. Il suo eccellente controllo truciolo riduce l'usura dell'utensile e accorcia i tempi ciclo.
C2680 Ottone giallo: quando la duttilità conta più della velocità
C2680 contiene circa il 65% di rame e il 35% di zinco. È privo dell'additivo al piombo, il che gli conferisce una lavorabilità inferiore (circa il 30% di C36000) ma una duttilità significativamente più elevata. C2680 è preferito quando la parte richiede formatura, piegatura o crimpatura post-lavorazione. È anche la scelta standard per i componenti elettrici in cui il contenuto di piombo deve essere ridotto al minimo.
Confronto di lavorabilità
| Proprietà | C36000 | C2680 |
|---|---|---|
| Contenuto di rame | ~61,5% | ~65% |
| Indice di lavorabilità | 100% (indice di riferimento) | ~30% |
| Formazione di trucioli | Eccellente: patatine corte | Buono: patatine più lunghe |
| Meglio per | Tornitura ad alta velocità, filettature complesse, connettori | Parti elettriche, componenti duttili, requisiti senza piombo |
Specifiche Tecniche – Tolleranze e Finiture Superficiali
Il valore di un partner per la tornitura dell'ottone è definito dalla sua capacità di mantenere le tolleranze in modo coerente. In Nuote Metals manteniamo i seguenti standard.
Tolleranze dimensionali
| Parametro | Gamma standard | Gamma di precisione |
|---|---|---|
| Diametro esterno | ±0,05 mm | ±0,01 mm |
| Lunghezza | ±0,10 mm | ±0,02 mm |
| Diametro primitivo della filettatura | ±0,05 mm | ±0,01 mm |
| Concentricità | ≤0,05 mmTIR | ≤0,01 mmTIR |
Per le applicazioni automobilistiche e mediche, manteniamo abitualmente ±0,01 mm su dimensioni critiche. La tipica tornitura CNC in ottone raggiunge da ±0,1 a ±0,005 mm a seconda della complessità e del volume della parte.
Funzionalità di finitura superficiale
| Tipo di finitura | Gamma Ra | Metodo |
|---|---|---|
| Come tornito (standard) | Ra 1,6 – 3,2 μm | Tornitura CNC |
| Bene si voltò | Ra 0,8 – 1,6μm | Avanzamento ridotto, inserti lucidati |
| Lucido | Ra 0,4 – 0,8μm | Lucidatura meccanica secondaria |
| Elettrolitico | Ra 0,2 – 0,8 μm (dopo la placcatura) | Placcatura in nichel, stagno o argento |
L'ottone C26000 tornito con parametri standard raggiunge tipicamente Ra ≈ 2,5 μm. Per le applicazioni che richiedono una rugosità inferiore, riducendo la velocità di avanzamento e utilizzando utensili lucidati al diamante è possibile ottenere un Ra inferiore a 0,8 μm.
Due applicazioni dai nostri archivi di fabbrica
Connettori elettrici automobilistici (C36000, tolleranza stretta)
Problema:Un fornitore automobilistico di primo livello necessitava di connettori con pin in ottone per le unità di controllo del motore. I perni richiedevano una tolleranza del diametro di ±0,015 mm e una finitura superficiale inferiore a Ra 1,0 μm per garantire una forza di inserimento costante e una bassa resistenza di contatto. Il volume annuo ha superato i 3 milioni di pezzi.
La nostra soluzione:Abbiamo prodotto i connettori in ottone C36000 su torni CNC di tipo svizzero con utensili motorizzati. La misurazione laser in-process monitora ogni 200 pezzi per verificare diametro, concentricità e finitura superficiale. Le parti erano nichelate a botte a 3–5 μm per protezione dalla corrosione.
Risultato:La variazione della forza di inserimento è scesa da ±15% a ±4%. Il cliente ha ridotto l'ispezione in entrata dal 100% al campionamento AQL. Tempi di consegna: 12 giorni per le taglie in stock; 22 giorni per le parti placcate su misura.
Boccole per dispositivi medici (C2680, senza piombo)
Problema:Un produttore di dispositivi medici necessitava di boccole in ottone senza piombo per un gruppo di strumenti chirurgici. Le boccole richiedevano un foro interno liscio per un albero scorrevole, con una tolleranza di gioco di ±0,02 mm. Il materiale doveva essere conforme alla direttiva RoHS e non contenere piombo al di sopra dei livelli di tracce.
La nostra soluzione:Abbiamo fornito boccole in ottone senza piombo C2680, tornite e poi levigate per ottenere una finitura superficiale interna di Ra 0,4 μm. Il profilo esterno è stato tornito in un'unica configurazione per mantenere la concentricità tra il foro e il diametro esterno.
Risultato:Le boccole superano un'ispezione alesametro al 100%. Il produttore del dispositivo medico ha eliminato un'operazione di alesaggio secondaria. La produzione è continuata per oltre due anni senza guasti sul campo.
Sistemi di qualità: cosa cercare in un partner per la tornitura di ottone
Non tutti i fornitori di tornitura dell’ottone operano allo stesso livello. Quando valuti un partner, chiedi la documentazione su quanto segue.
Certificazioni e Tracciabilità
La ISO 9001:2015 è il requisito di base per qualsiasi serio fornitore di tornitura dell'ottone. Per i lavori automobilistici, è sempre più attesa la norma IATF 16949. Per i componenti medici potrebbe essere richiesta la norma ISO 13485. La completa tracciabilità del materiale, che collega la parte finita al numero di colata della barra di ottone, non è negoziabile per le industrie regolamentate.
Capacità di ispezione in corso
Un fornitore affidabile non si basa solo sull’ispezione finale. Cercare:
Misurazione durante il processo: misurazione laser o ottica durante la produzione, non dopo.
Monitoraggio SPC: carte di controllo statistico del processo per dimensioni critiche.
Gestione dell'usura degli utensili: modifiche programmate degli inserti in base al conteggio dei pezzi, non al giudizio dell'operatore.
Operazioni secondarie
Moltiparticolari torniti in ottonerichiedono un'ulteriore elaborazione. I migliori fornitori li gestiscono internamente:
Placcatura: nichel, stagno, argento o oro
Sbavatura: termica o meccanica
Assemblaggio: pressatura, picchettamento o filettatura
Parti di tornitura in ottone – Domande frequenti
Q1: Qual è la differenza tra l'ottone C36000 e C2680 per la tornitura?
R: La differenza principale è il contenuto di piombo e la lavorabilità. C36000 contiene circa il 3% di piombo, che agisce come lubrificante interno durante la lavorazione. Ciò gli conferisce un indice di lavorabilità del 100%, il punto di riferimento rispetto al quale vengono misurati tutti gli altri metalli. Produce trucioli corti e facilmente gestibili e consente velocità di taglio più elevate, rendendolo la scelta preferita per la tornitura di precisione di grandi volumi di parti filettate complesse, connettori e boccole. C2680 è senza piombo e contiene leggermente più rame (circa il 65%). La sua lavorabilità è circa il 30% di C36000, il che significa velocità di taglio inferiori e trucioli più lunghi. Tuttavia, C2680 offre una duttilità significativamente più elevata, rendendolo più adatto per parti che richiedono formatura, piegatura o crimpatura post-lavorazione. È anche la scelta corretta quando il contenuto di piombo deve essere ridotto al minimo per ragioni normative o mediche. Noi di Nuote Metals disponiamo di entrambi i gradi e possiamo consigliarvi sulla scelta giusta in base alla geometria della parte, al volume e ai requisiti di utilizzo finale.
Q2: Quali tolleranze si possono ottenere con la tornitura CNC dell'ottone?
R: Di serieparticolari torniti in ottoneraggiunge tolleranze di ±0,05 mm sul diametro esterno e ±0,10 mm sulla lunghezza. Per le applicazioni di precisione, normalmente manteniamo ±0,01 mm su dimensioni critiche. La tolleranza ottenibile dipende da diversi fattori: dimensione della parte, geometria, qualità del materiale e volume. Parti più piccole con geometrie semplici consentono tolleranze più strette. Le parti complesse con caratteristiche multiple, pareti sottili o rapporti lunghi tra lunghezza e diametro sono più impegnative. Per i torni a fantina mobile con misurazione in-process, è ottenibile ±0,005 mm sulle dimensioni selezionate. Si consiglia di fornire un disegno dettagliato con richiami di tolleranza specifici per le caratteristiche critiche anziché applicare una tolleranza generale all'intera parte. Il nostro team di ingegneri esamina ogni disegno prima di quotare e contrassegnerà eventuali tolleranze che potrebbero richiedere operazioni secondarie o attrezzature speciali.
Q3: Qual è il MOQ e il tempo di consegna per le parti tornite in ottone di Nuote Metals?
R: Il nostro MOQ standard è di 500 pezzi per pezzi torniti personalizzati, anche se accettiamo quantità inferiori per ordini di prototipi e primi articoli. Per le barre in ottone di serie e i profili di connessione standard, possiamo spedire a partire da 100 pezzi. Il tempo di consegna dipende dalla disponibilità del materiale e dalla complessità della parte. Per qualità di ottone standard (C36000, C2680) in magazzino: 7–12 giorni per quantità di produzione fino a 50.000 pezzi. Per placcatura personalizzata o operazioni secondarie: aggiungere 5–8 giorni. Per le parti nuove che richiedono l'ispezione di attrezzature o del primo articolo: attendere 15-25 giorni in totale. Forniamo tempi di consegna fissi per ogni preventivo, senza intervalli vaghi. Offriamo anche servizi urgenti per esigenze urgenti. Ogni spedizione include un rapporto di ispezione completo e una certificazione del materiale.
Invia richiesta
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza