Prodotti
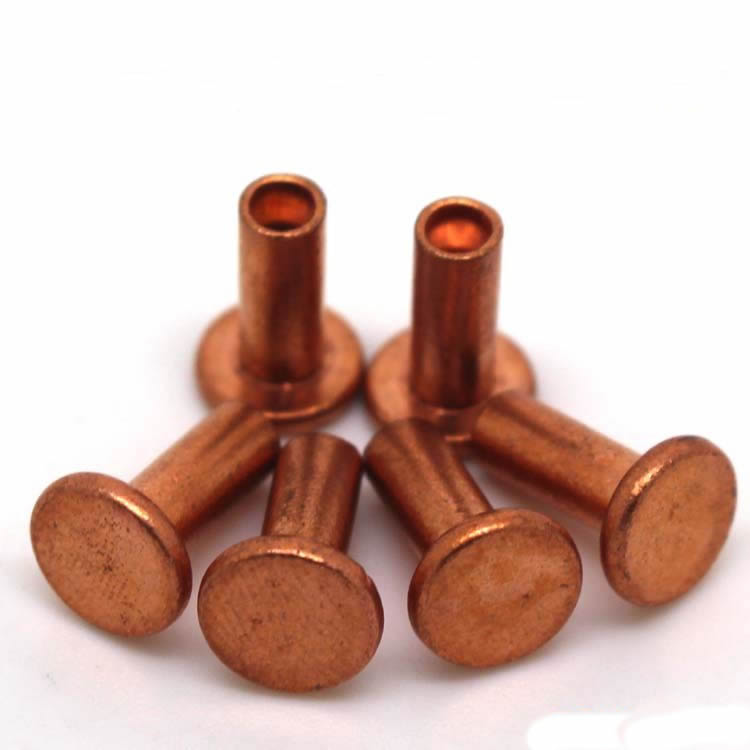
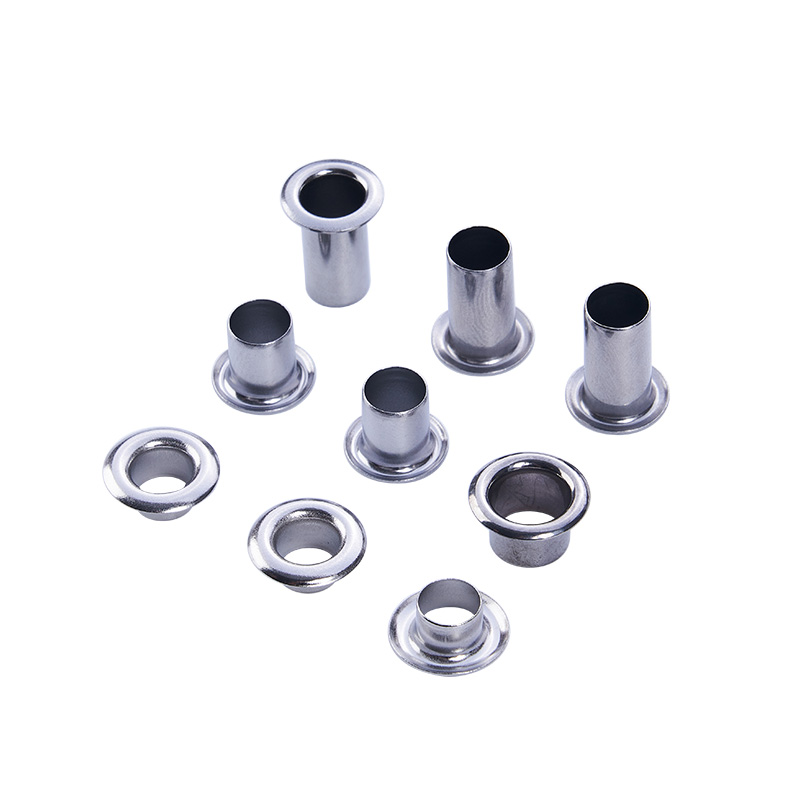
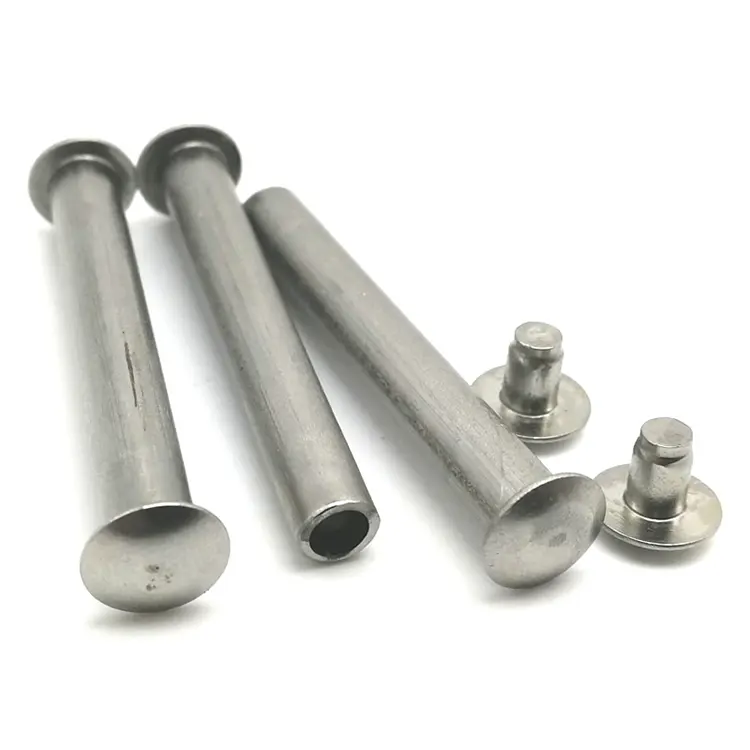
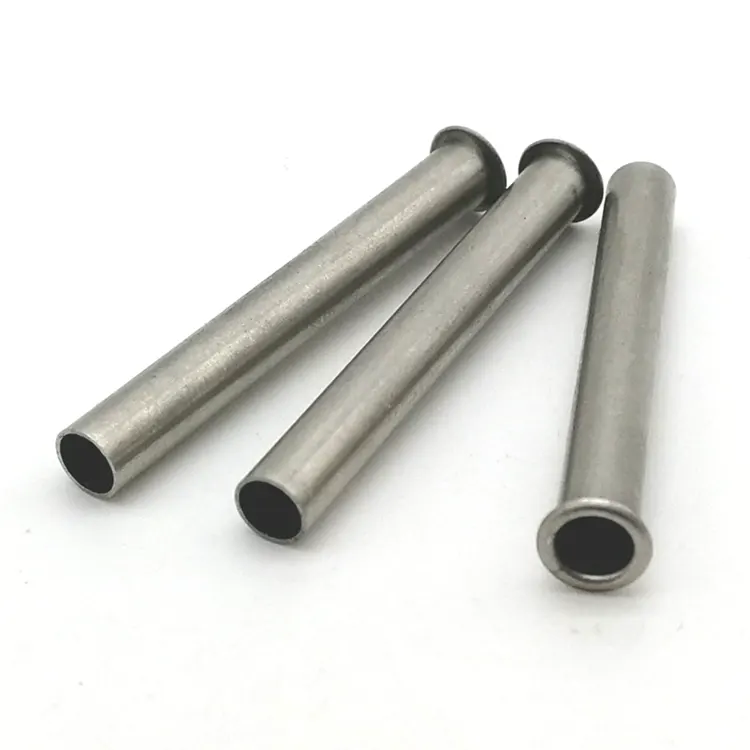
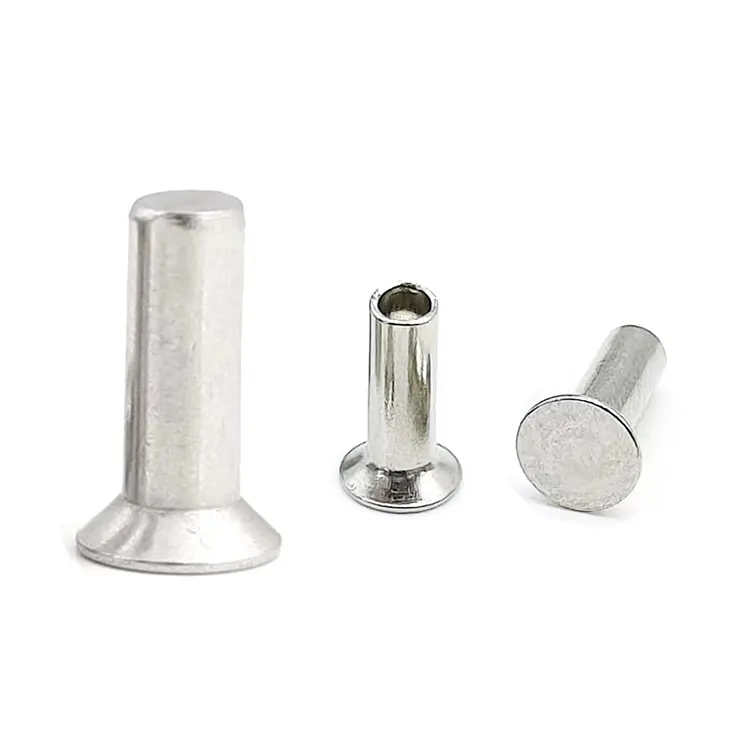
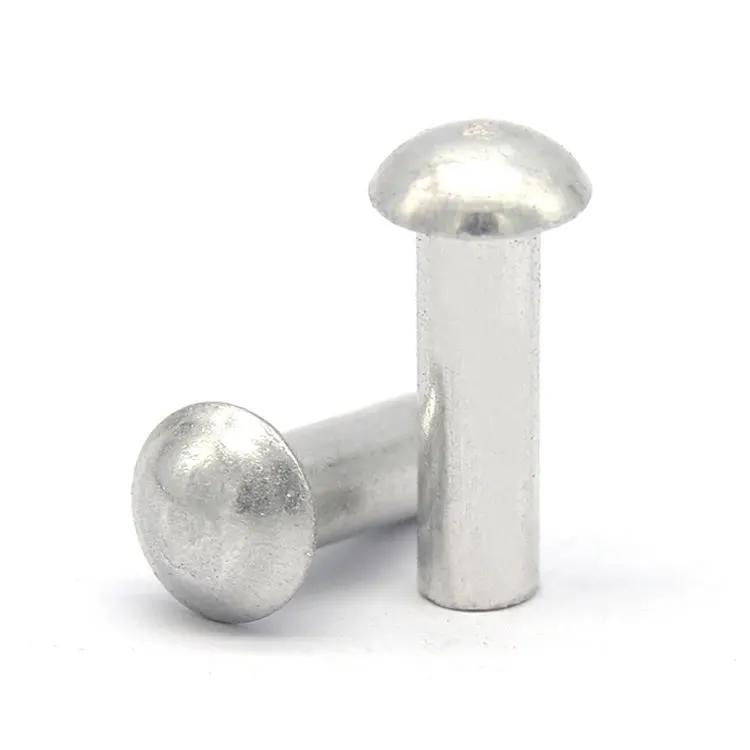
Rivetti a testa svasata in alluminio
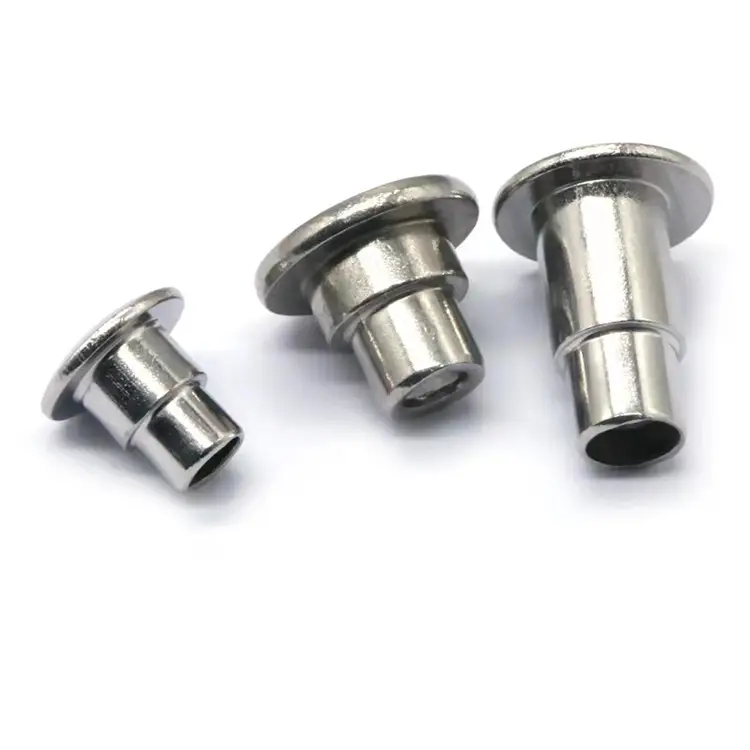
I rivetti a testa svasata in alluminio sono elementi di fissaggio utilizzati per collegare due o più lamiere sottili. Le loro teste svasate consentono loro di rimanere a filo con la superficie dopo l'installazione, riducendo al minimo le sporgenze e rendendoli adatti per applicazioni che richiedono superfici lisce. Realizzati principalmente in alluminio, questi rivetti sono leggeri, resistenti alla corrosione e altamente conduttivi, il che li rende ampiamente utilizzati in settori quali l'aviazione, l'automotive, l'elettronica e l'edilizia.
Invia richiesta
Descrizione del prodotto
Rivetti a testa svasata in alluminio: dove la finitura a filo incontra il risparmio di peso
Gli interni aerospaziali, gli involucri elettronici e i cruscotti di precisione condividono un'esigenza comune: la superficie deve essere perfettamente a filo. Nessuna testa sporgente. Nessun punto intoppo. E in molte di queste assemblee ogni grammo conta.
I rivetti a testa svasata in alluminio di Nuote Metals soddisfano entrambi i requisiti contemporaneamente. La testa svasata si inserisce completamente in un foro conico prelavorato, lasciando una superficie monolitica. Il corpo in alluminio pesa il 65% in meno rispetto all'acciaio, resiste alla corrosione senza placcatura e rimane non magnetico, essenziale per i dispositivi elettronici sensibili. Ma la morbidezza dell'alluminio introduce rischi unici che i rivetti a testa svasata in acciaio standard non devono affrontare.
La sfida specifica dell’alluminio: materiale più morbido, rischio più elevato
I rivetti a testa svasata in qualsiasi materiale condividono una vulnerabilità: la testa è sottile e la superficie di appoggio è conica. Nell’alluminio emergono tre rischi specifici.
Rischio 1: il disadattamento angolare amplifica la fessurazione.
L'alluminio è più morbido dell'acciaio. Quando l'angolo di svasatura non corrisponde esattamente alla testa del rivetto, anche di 3-5 gradi, la mancata corrispondenza crea un carico concentrato su un lato della testa. Nell'alluminio, il bordo sottile della testa può rompersi durante l'indurimento.
Rischio 2: l'impostazione eccessiva appiattisce la testa.
L'alluminio richiede solo il 40–60% della forza di fissaggio utilizzata per i rivetti in acciaio. Gli operatori abituati all'acciaio spesso sovrastano le teste svasate in alluminio, distruggendo l'adattamento a filo.
Rischio 3: corrosione galvanica sull'interfaccia della svasatura.
La testa svasata è a diretto contatto con il materiale del pannello. Se il pannello è in acciaio, titanio o fibra di carbonio e l'umidità penetra nel giunto, la corrosione galvanica attacca l'alluminio, nascosto sotto la testa di scarico, dove è più difficile da rilevare.
Specifiche Tecniche – Rivetti a Testa Svasata in Alluminio
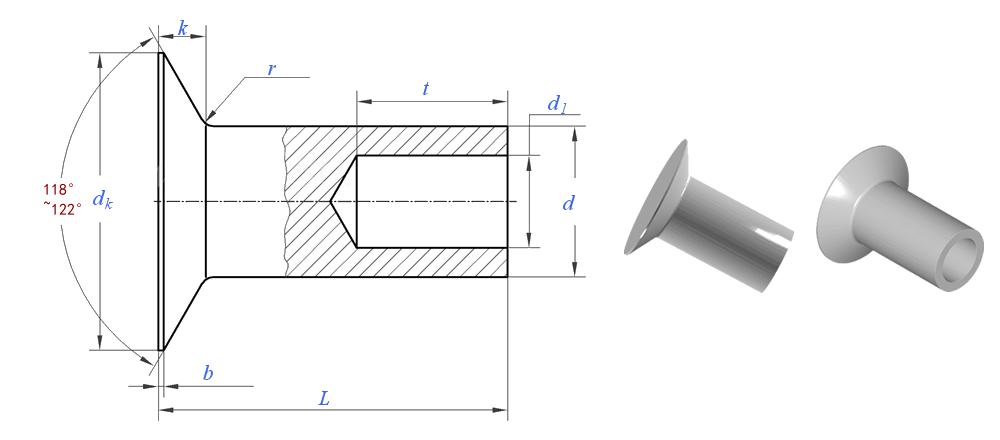
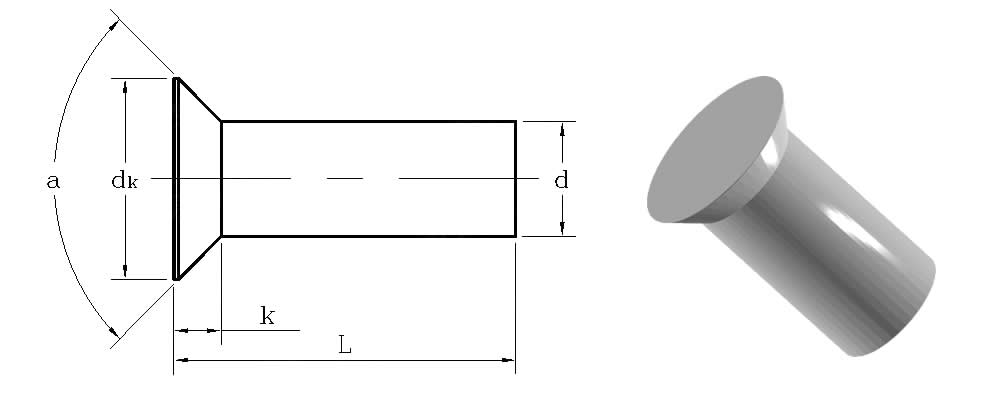
Prodotto secondo dimensioni DIN 302 e ISO 1051. Angoli personalizzati disponibili.
| Parametro | Valore/Intervallo | Standard di prova/tolleranza |
|---|---|---|
| Diametro del gambo (d) | 1,5 – 10 mm | ±0,05 mm (≤6 mm) |
| Diametro testa (dk) | Da 1,4×d a 1,6×d | ±0,15 mm |
| Altezza della testa (k) | da 0,3×d a 0,4×d | ±0,1 mm |
| Angolo di svasatura | 90° (standard) o 120° | ±1° |
| Lunghezza (L) | 3 – 40 mm | ±0,3 mm |
| Resistenza alla trazione | 110 – 310 MPa (a seconda della lega) | ASTM B316 |
| Resistenza al taglio | 70 – 190MPa | ASTM F606 |
| Densità | 2,7 g/cm³ | – |
| Standard | DIN 302, ISO 1051 | Personalizzato per disegno |
Leghe per applicazioni svasate:
2117:Di livello aerospaziale. Eccellente resistenza alla fatica. Ideale per gli interni degli aerei.
6061-T6:Massima resistenza (310 MPa). Ideale per staffe strutturali.
5052:Migliore resistenza alla corrosione. Ideale per assemblaggi ad incasso marini ed esterni.
Testa svasata o a testa cilindrica – Per assemblaggi in alluminio a filo
Scegli Svasato quando:La superficie deve essere assolutamente a filo, l'alluminio è sufficientemente spesso (≥2 mm) per supportare una svasatura pulita e l'angolo può essere lavorato con precisione.
Scegli Pan Head quando:È accettabile un profilo basso, l'alluminio è sottile (<2 mm) oppure si desidera evitare il passaggio aggiuntivo di svasatura. La testa panoramica è più semplice, più resistente e meno soggetta a errori di installazione.
Il fattore decisivo:Se è obbligatorio il filo e il materiale è sufficientemente spesso, scegliere svasato. Se si preferisce il filo ma non è necessario, la testa cilindrica è la scelta più sicura.
Solido o semi-tubolare: quale gestisce meglio l'alluminio?
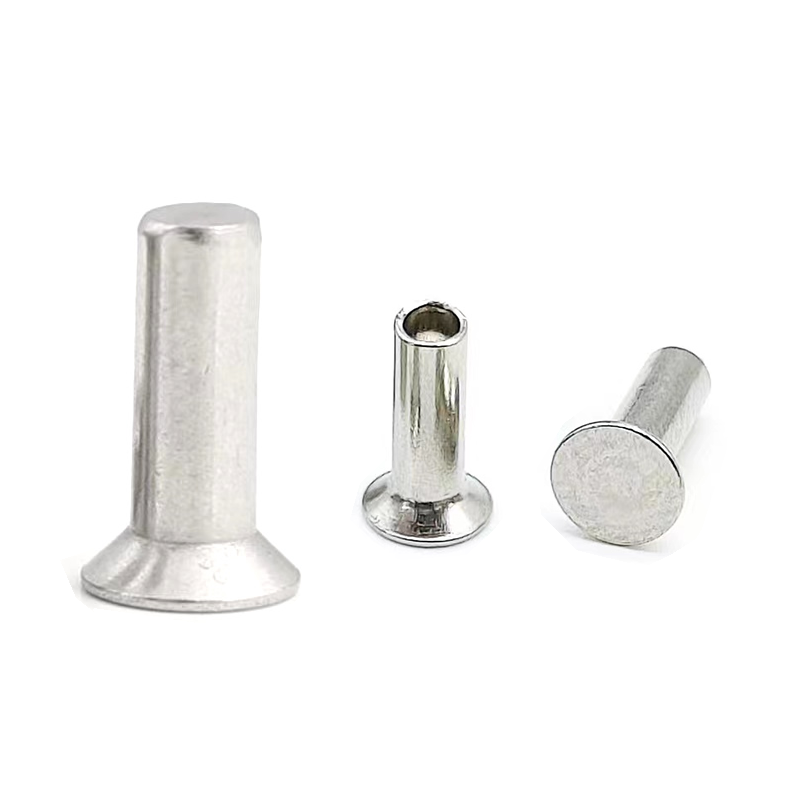
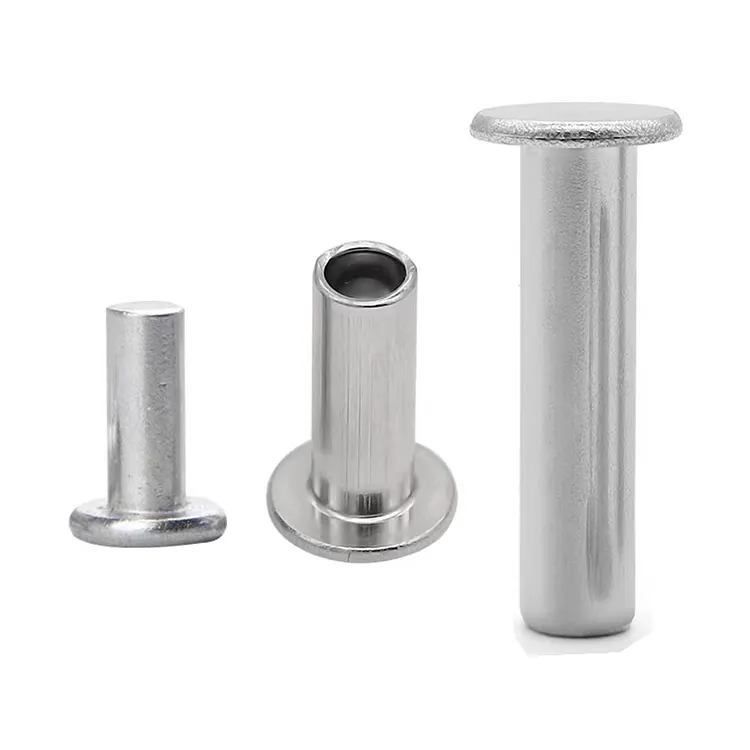
Rivetti in alluminio a testa svasata massicciaoffrono la massima resistenza al taglio (fino a 190 MPa per 6061-T6) ma richiedono una forza di posizionamento più elevata e, nell'alluminio, una forza eccessiva è la causa principale della rottura della testa.
Rivetti semi-tubolari in alluminio a testa svasatariducono la forza di impostazione del 50–60%, rendendoli significativamente più tolleranti. La punta cava si deforma gradualmente, consentendo alla testa sottile di adattarsi senza rompersi.
Il nostro consiglio: per l'alluminio inferiore a 3 mm, scegliete il semitubolare. Per alluminio più spesso o massima resistenza al taglio, scegli il solido, ma utilizza una pressa calibrata e verifica prima l'angolo di svasatura.
Come Nuote Metals previene i cedimenti dell'alluminio svasato
Tolleranza angolare mantenuta a ±1°:
Un disallineamento di 3° rompe le teste di alluminio. Le nostre teste svasate sono lavorate a ±1° e verificate con misuratori ottici con ingrandimento 10x. Forniamo anche le specifiche della fresa svasatrice corrispondente.
Raggio di raccordo di 0,5×d minimo:
La giunzione tra la testa sottile e il gambo è la zona più sollecitata. Un raggio acuto si spezzerà sotto carico. Manteniamo un raggio minimo di 0,5×d e lucidiamo le nostre matrici per rimuovere i micrograffi.
Campionamento pre-produzione sul tuo materiale:
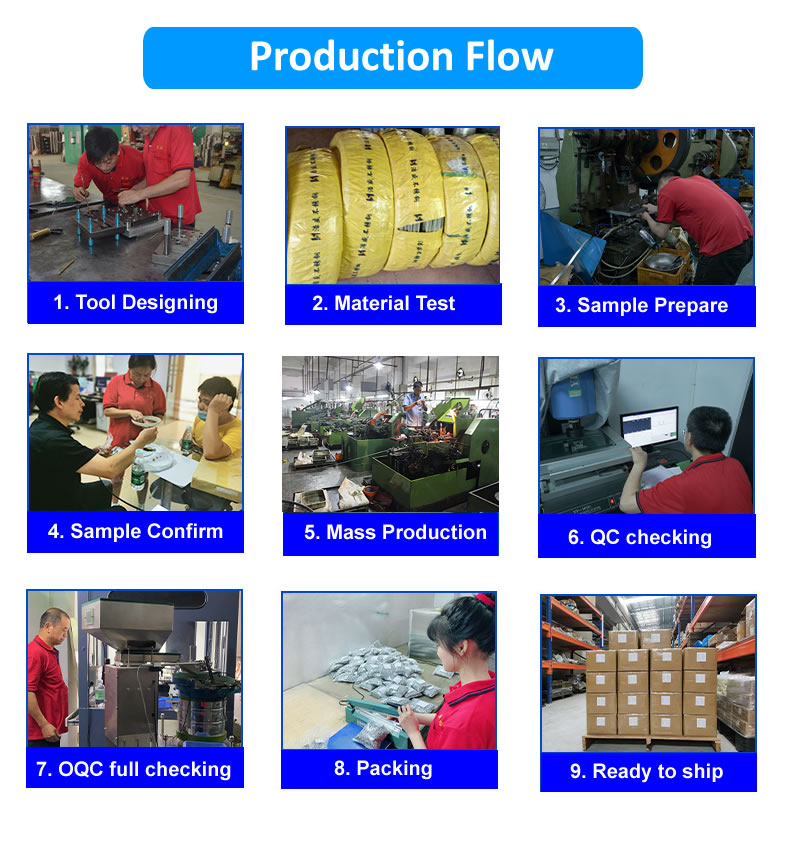
Inviaci lo spessore dell'alluminio, la lega e il metodo di svasatura. Produciamo un piccolo lotto e lo testiamo sul materiale del pannello reale. Riceverai un rapporto sulle impostazioni con la forza consigliata, il tipo di incudine e le foto della testa installata.
Guida all'isolamento galvanico:
Se i rivetti entrano in contatto con acciaio, titanio o fibra di carbonio, forniamo raccomandazioni scritte sull'isolamento per prevenire la corrosione nascosta sotto la testa a filo.
Questa ingegneria a livello di applicazione è il motivo per cui i clienti del settore aerospaziale, elettronico e di strumentazione scelgono Nuote Metals.
Domande frequenti sui rivetti a testa svasata in alluminio
Q1: I rivetti a testa svasata in alluminio possono essere utilizzati in assemblaggi vibranti?
R: Non li consigliamo per applicazioni con vibrazioni elevate. La testa svasata ha una massa di materiale inferiore sul gambo rispetto alle teste tonde o bombate, riducendo la resistenza allo sfilamento e la tolleranza alle vibrazioni. Per i gruppi vibranti (motori, generatori, apparecchiature portatili) scegli rivetti in alluminio a testa tonda. Tuttavia, se la finitura a filo è obbligatoria e le vibrazioni sono lievi (ad esempio, involucri elettronici con ventole di raffreddamento), i rivetti a testa svasata possono funzionare se si sceglie il solido anziché il semitubolare. Nuote Metals può consigliarti in base al tuo profilo di vibrazione.
Q2: Quale angolo di svasatura dovrei utilizzare per l'alluminio: 90° o 120°?
R: Per la maggior parte delle applicazioni in alluminio, 90° è lo standard e corrisponde alla norma DIN 302. Per le leghe più morbide o le lamiere più sottili, a volte è preferibile 120° perché l'angolo più ampio riduce la pressione sui bordi e riduce il rischio di fessurazione. La regola fondamentale è la coerenza: la fresa svasatrice e la testa del rivetto devono corrispondere esattamente. Noi di Nuote Metals forniamo rivetti sia a 90° che a 120° e possiamo consigliare l'angolo corretto in base alla lega, allo spessore e al metodo di fissaggio.
Q3: Come posso prevenire la corrosione galvanica sotto un rivetto a testa svasata in alluminio a filo?
R: La prevenzione dipende dal metallo diverso: (1) Per acciaio o titanio, utilizzare un rivestimento di conversione del cromato (Alodine): conduttivo e riduce il potenziale galvanico. (2) Per la fibra di carbonio, isolare con una barriera in fibra di vetro o nylon in corrispondenza della svasatura. (3) Per rame o ottone, evitare il contatto diretto in ambienti umidi a meno che non venga utilizzata una rondella di transizione. (4) Sigillare il bordo del giunto con sigillante anticorrosione. Nuote Metals può fornire rivetti con finitura cromata e fornire indicazioni scritte sull'isolamento per la combinazione di materiali.
Tag caldi: Produttore di rivetti a testa svasata in alluminio, fornitore di rivetti a testa svasata, fornitore di rivetti in alluminio in Cina
Categoria correlata
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza