Prodotti

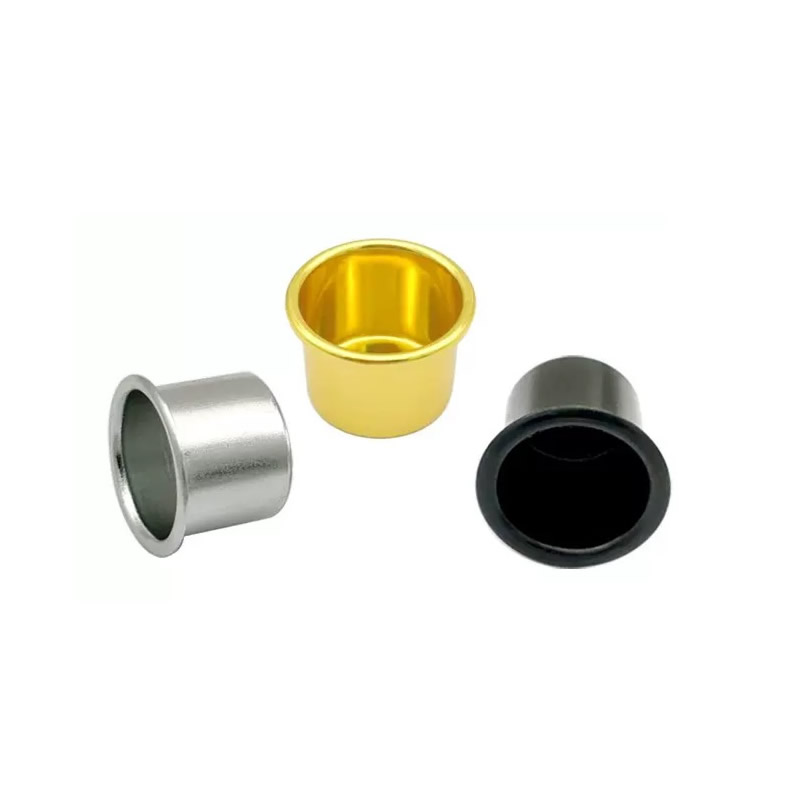
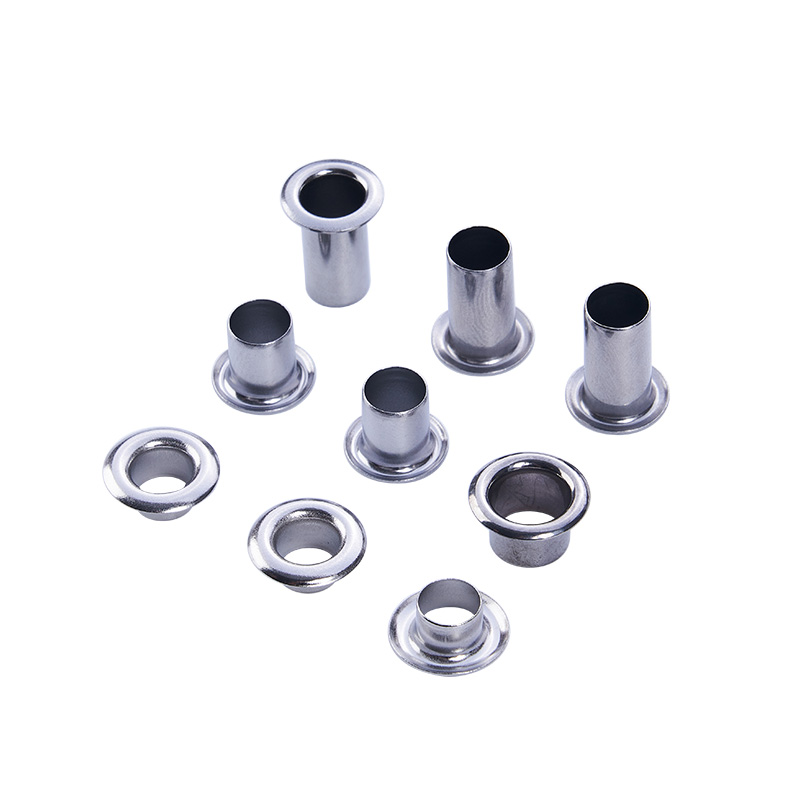
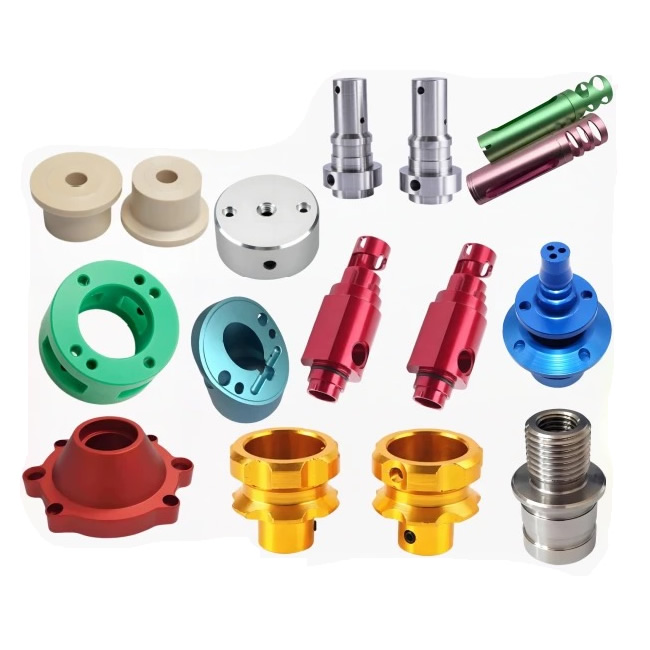
Parti tornite in alluminio
Un pezzo tornito in alluminio viene giudicato due volte: una volta al tornio e una volta dopo l'anodizzazione. Una superficie che misura Ra 0,8μm sul tornio può mostrare anelli rotanti visibili dopo l'anodizzazione, perché lo strato di ossido rivela ogni segno dell'utensile. Nuote Metals produce parti tornite in alluminio in Cina con struttura superficiale controllata per l'anodizzazione: inserti lucidati non rivestiti, segni di avanzamento controllati e Ra verificato prima del rivestimento. 6061, 7075, 2024.
Invia richiesta
Descrizione del prodotto
Un pezzo tornito in alluminio non è finito quando esce dal tornio. È finito quando torna dall'anodizzazione e la superficie che sembrava accettabile alla luce del negozio mostra ogni segno di alimentazione come un anello visibile. Lo strato di ossido non nasconde la texture; lo amplifica.
Le parti tornite in alluminio vengono giudicate due volte dalla loro superficie: una volta dal profilometro sul tornio e una volta dall'occhio dopo l'anodizzazione. Il profilometro misura Ra; non misura se la trama è costituita da anelli circonferenziali, graffi casuali o una superficie imbrattata. Due parti possono entrambe misurare Ra 0,8μm: una appare uniforme dopo l'anodizzazione, l'altra mostra degli anelli.
In Nuote Metals produciamo pezzi torniti in alluminio con struttura superficiale controllata per l'anodizzazione: inserti lucidati non rivestiti, segni di avanzamento controllati e Ra verificato prima del rivestimento. Questo articolo riguarda l'attrezzatura, i segni di avanzamento e cosa verificare prima di accettare un pezzo tornito in alluminio.
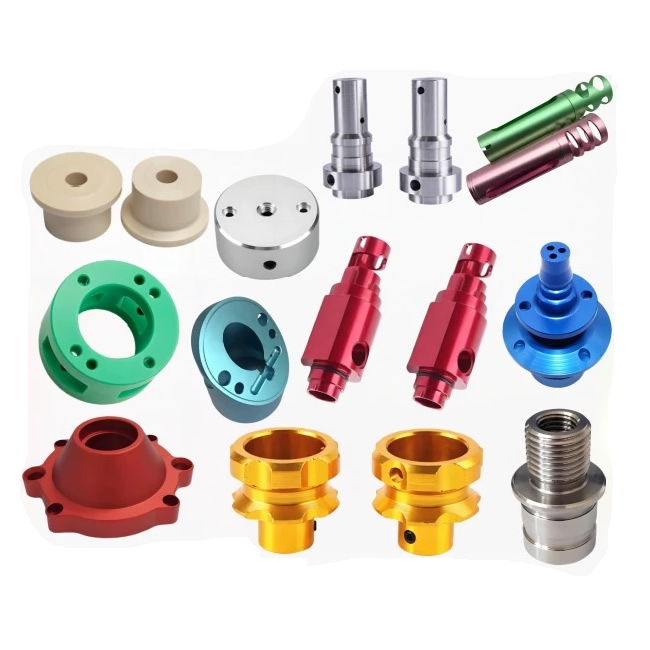
Tre segni di svolta che diventano visibili dopo l'anodizzazione
L'anodizzazione converte la superficie dell'alluminio in ossido di alluminio: l'ossido segue la topografia della superficie, quindi i picchi si trasformano in picchi e le valli in valli. La trama diventa più visibile, non meno.
| Marco che gira | Cosa lo causa | Aspetto dopo l'anodizzazione | Come lo preveniamo |
|---|---|---|---|
| Anello di alimentazione circonferenziale | Avanzamento per giro troppo grossolano o inserto usurato | Fascia a spirale scura attorno al diametro | Avanzamento di finitura più fine (0,05–0,08 mm/giro), inserto raschiante |
| Strappo del bordo accumulato | L'alluminio si salda su un inserto rivestito o opaco | Macchie ruvide e torbide in superficie | Inserti lucidi non rivestiti, raggio tagliente <0,02 mm |
| Segno di striscio | Uno strumento smussato spinge il metallo invece di tagliarlo | Fascia irregolare e opaca che anodizza opaca | Inserto sostituito prima dell'usura, spoglia altamente positiva |
Anelli di alimentazione circonferenzialisono la lamentela più comune. L'utensile si muove lungo l'asse mentre il pezzo ruota: l'avanzamento per giro imposta la spaziatura dell'anello. Un avanzamento di sgrossatura (0,2 mm/giro) produce anelli visibili; un avanzamento di finitura (0,05–0,08 mm/giro) produce anelli sottili meno visibili dopo l'anodizzazione.
Strappi sui bordi accumulatisi verificano quando l'alluminio si salda all'utensile. Gli inserti rivestiti (TiAlN, AlCrN) hanno una superficie ruvida a livello micro: l'alluminio si attacca e si strappa. L'area strappata viene anodizzata in modo diverso: appare come una zona ruvida.
Segni di sbavaturesi verificano quando uno strumento smussato spinge il metallo invece di tagliarlo. Lo strato spalmato è incrudito e anodizzato in modo non uniforme: appare come una fascia torbida.
Per le parti tornite in alluminio, la specifica della superficie non è solo Ra, ma è la struttura. Un disegno che specifica Ra 0,8μm ma non la direzione della trama lascia al caso l'aspetto anodizzato.
Utensili: perché gli inserti lucidati non rivestiti tagliano meglio l'alluminio
L'alluminio è morbido e duttile: aderisce al bordo dell'utensile. Un inserto rivestito ha una superficie ruvida a livello micro: l'alluminio si salda ad esso e forma un tagliente di riporto. Il bordo di riporto cresce e si rompe in modo imprevedibile: lacera la superficie e lascia una zona imbrattata che si anodizza in modo non uniforme.
Cosa usiamo:
- Inserti in metallo duro non rivestiti e lucidati (quali di alluminio Korloy e Sandvik): la superficie lucida riduce l'attrito e impedisce l'adesione. Spoglia positiva elevata: il tagliente è affilato, non sfregato.
- Raggio del bordo affilato: inferiore a 0,02 mm. Un bordo opaco spinge il metallo; un bordo tagliente lo taglia.
- Inserto raschiante per la passata finale: appiattisce l'anello di alimentazione, producendo una superficie che appare uniforme dopo l'anodizzazione.
- Elevata velocità del mandrino, avanzamento moderato: l'alluminio taglia meglio ad alta velocità. L'alta velocità produce un taglio netto; l'avanzamento moderato controlla il truciolo e il segno di avanzamento.
Cosa evitiamo:
- Inserti rivestiti: il rivestimento aumenta l'attrito e favorisce il tagliente di riporto.
- Inserti usurati: un bordo usurato sfrega, imbratta e produce una superficie che si anodizza in modo non uniforme.
Riferimento normativo:La struttura della superficie segue gli standard ISO 1302 e ISO 4287. La qualità dell'anodizzazione segue MIL-A-8625 Tipo II o Tipo III dove specificato.
Attrezzature e capacità
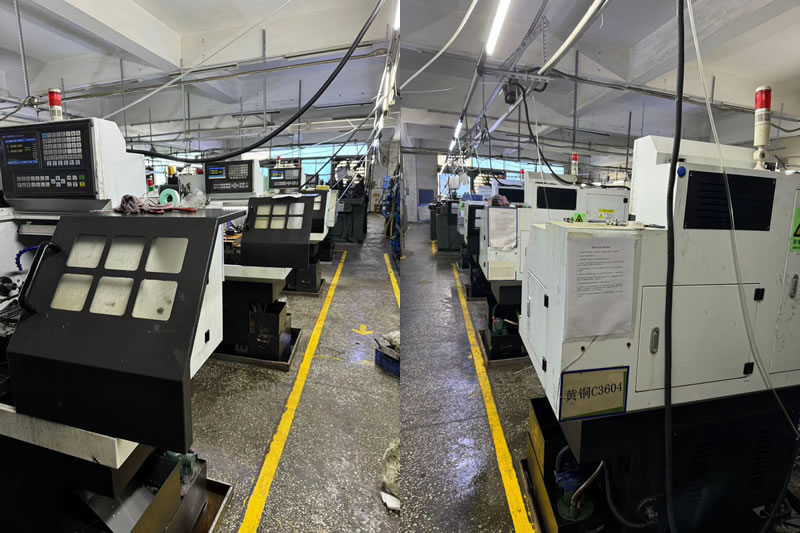
Nuote Metals gestisce una cella di tornitura dell'alluminio dedicata con utensili lucidati e parametri di avanzamento controllati.
- Torni CNC (Haas ST-20Y, Okuma Genos L) – avanzamento barra fino a 80 mm, mandrino fino a 300 mm.
- Inserti lucidi non rivestiti – gradi di alluminio Korloy e Sandvik, riservati solo all'alluminio.
- Inserti raschianti – per la passata finale su superfici visibili.
- Profilometro (Mitutoyo SJ-210) – Ra e Rz verificati prima dell'anodizzazione.
- CMM (Zeiss Contura 7/10/6) – verifica dimensionale, fissata sul dato di lavorazione.
Certificazione:ISO 9001:2015 (certificato disponibile su richiesta). Capacità annua: 2 milioni di pezzi torniti in alluminio per clienti dell'elettronica, della medicina e del settore automobilistico.
Limitazione:Gli inserti raschianti sono omologati per diametri ≥10 mm. Al di sotto di 10 mm, la geometria raschiante non si adatta all'inserto: il segno di avanzamento rimane visibile e la parte potrebbe richiedere una lucidatura secondaria.
Un esempio reale: anelli anodizzati rifiutati, riparati dall'inserto raschiante e dal cambio di avanzamento
Un produttore di elettronica tedesco aveva bisogno di un alloggiamento tornito in alluminio: 6061-T6, diametro 40 mm, Ra 0,8 μm, anodizzazione di tipo II. Il loro precedente fornitore utilizzava un inserto rivestito e un avanzamento di 0,15 mm/giro: le parti misuravano Ra 0,8 μm, ma dopo l'anodizzazione, il 20% mostrava anelli a spirale visibili e veniva scartato.
Cosa abbiamo fatto di diverso:
- Passato agli inserti lucidi non rivestiti con angolo di spoglia positivo elevato: senza tagliente di riporto e senza sbavature.
- Ridotto l'avanzamento di finitura a 0,06 mm/giro: l'anello è diventato fine e uniforme.
- È stato utilizzato un inserto raschiante nella passata finale: l'anello era appiattito e la superficie appariva uniforme dopo l'anodizzazione.
- Ra verificato prima dell'anodizzazione: media di 0,6 μm e struttura uniforme.
Una lezione che abbiamo imparato:All'inizio del nostro programma di tornitura dell'alluminio, abbiamo utilizzato inserti rivestiti su un lotto di alloggiamenti visibili. Dopo l'anodizzazione, il 30% presentava segni di accumulo sui bordi: il lotto è stato rifiutato. Da allora, ogni parte in alluminio che verrà anodizzata presenta inserti lucidati non rivestiti, senza eccezioni.
Limitazione:L'inserto raschiante è omologato per diametri ≥10 mm. Al di sotto di 10 mm, la geometria raschiante non si adatta all'inserto: il segno di avanzamento rimane visibile e la parte potrebbe richiedere una lucidatura secondaria.
Spediti 300.000 alloggiamenti con zero scarti di anodizzazione. Questo è ciò che dovrebbero offrire i pezzi torniti in alluminio: non solo una parte che misura Ra sul tornio, ma una superficie che appare uniforme dopo l'anodizzazione, perché l'attrezzatura e l'avanzamento sono stati adattati al rivestimento, non solo al disegno.
Domande frequenti
Q1: Perché i miei pezzi torniti in alluminio mostrano degli anelli dopo l'anodizzazione?
R: L'anodizzazione amplifica la struttura della superficie, non la nasconde. Un segno di alimentazione circonferenziale che era invisibile sull'alluminio grezzo diventa un anello scuro dopo l'anodizzazione. La soluzione consiste nel ridurre l'avanzamento di finitura (0,05–0,08 mm/giro), utilizzare un inserto raschiante per appiattire l'anello e passare a inserti lucidi non rivestiti per evitare la formazione di tagliente di riporto. Per le parti tornite in alluminio che verranno anodizzate, la struttura della superficie deve essere controllata prima del rivestimento, non dopo.
Q2: Posso utilizzare inserti rivestiti per la tornitura dell'alluminio?
R: No: gli inserti rivestiti (TiAlN, AlCrN) hanno una superficie ruvida a livello micro e l'alluminio si salda su di essi. Il bordo di riporto lacera la superficie e lascia una macchia imbrattata che si anodizza in modo non uniforme. Utilizzare inserti in metallo duro lucido non rivestito con angolo di spoglia positivo elevato: la superficie lucida riduce l'attrito e il bordo affilato taglia l'alluminio in modo netto.
Q3: Quale finitura superficiale devo specificare per le parti tornite in alluminio anodizzato?
R: Specificare Ra e la direzione della texture. Ra 0,8μm è sufficiente per molte parti industriali, ma solo se la struttura è uniforme. È accettabile un segno di avanzamento fine e uniforme (0,05–0,08 mm/giro); un segno ruvido e irregolare non lo è. Per le parti visibili, specificare Ra 0,4μm e finitura dell'inserto raschiante. Per queste parti, la trama conta tanto quanto il Ra.
Q4: Potete fornire feedback DFM sulla struttura della superficie prima di effettuare un ordine?
R: Sì. Invia il disegno con le specifiche di anodizzazione (Tipo II o Tipo III), il requisito Ra e se la superficie è visibile o funzionale. Il nostro team di ingegneri esamina gli utensili e l'alimentazione per verificarne la compatibilità con l'anodizzazione, confermando se la superficie apparirà uniforme dopo il rivestimento o consigliando un inserto raschiante o una lucidatura secondaria. Laddove l'aspetto dell'anodizzazione è importante, verifichiamo la struttura prima che il lotto venga anodizzato, non dopo.
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza