Prodotti
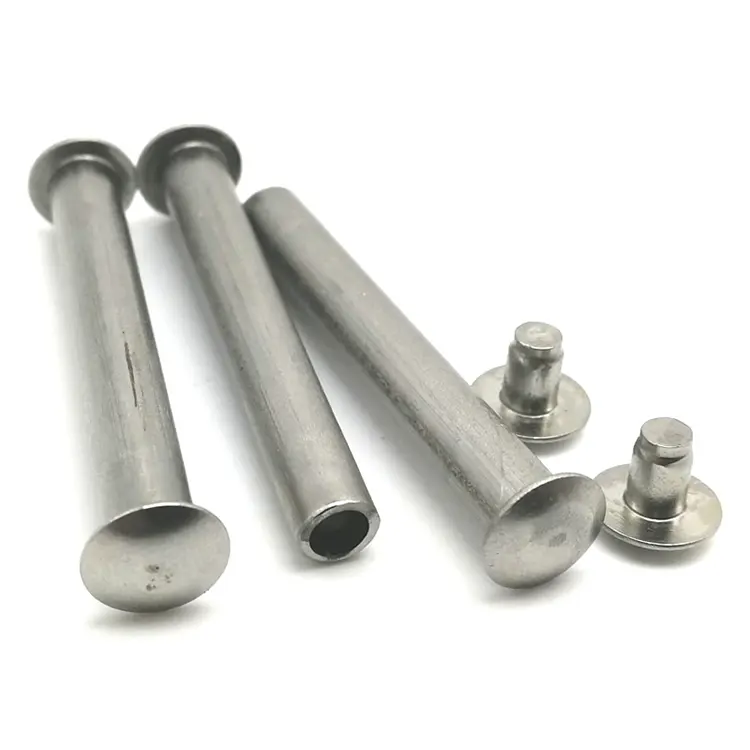
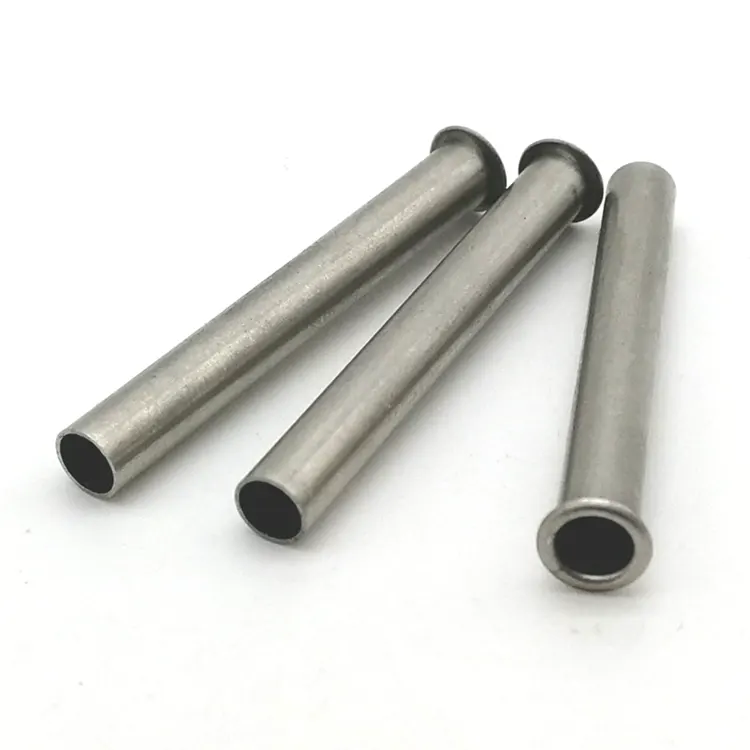
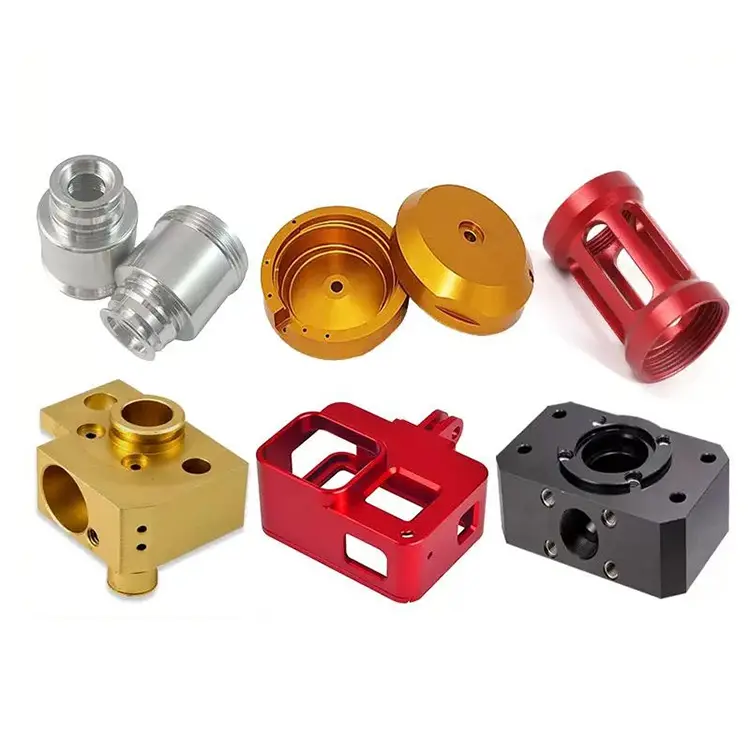
Parti di tornitura in alluminio
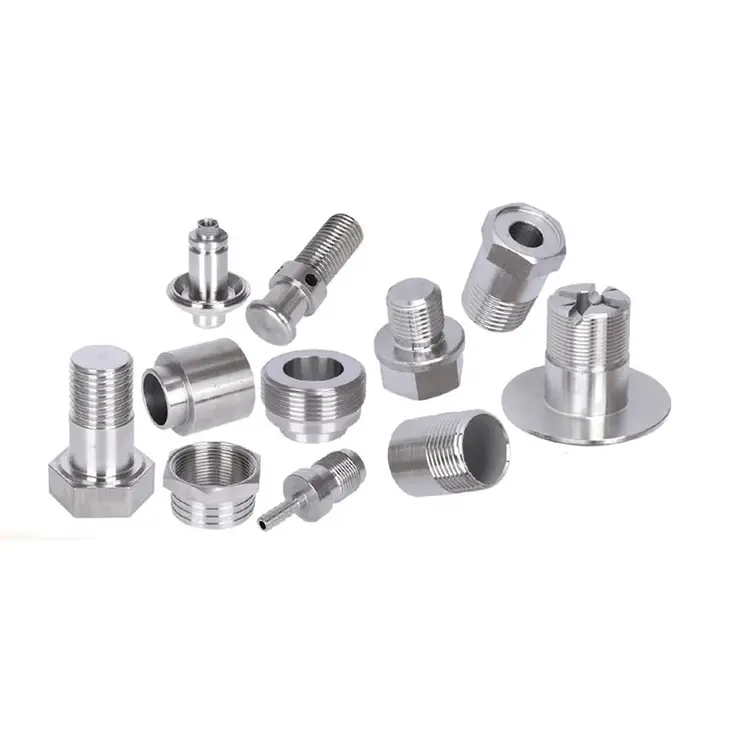
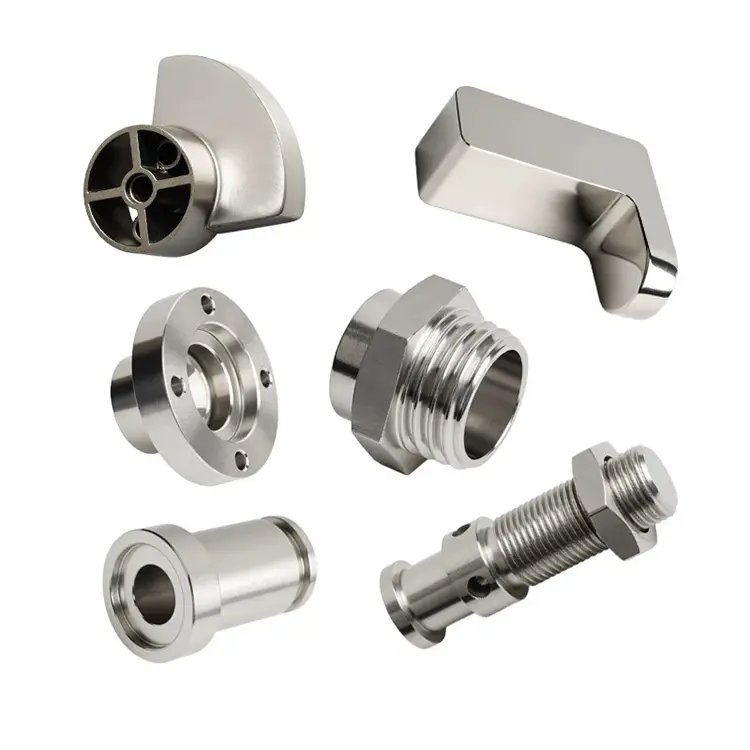
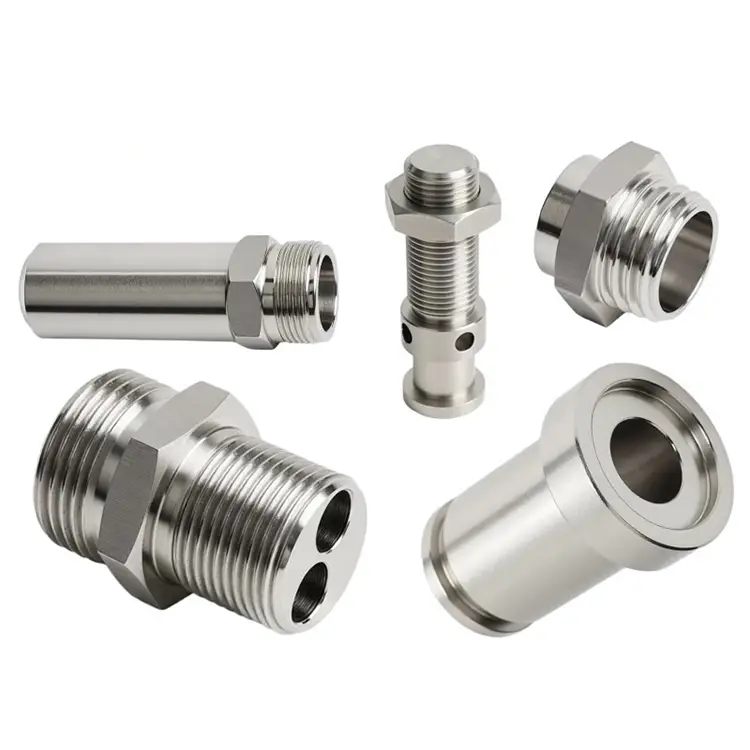
Nuote Metals produce e fornisce una varietà di parti tornite in alluminio CNC personalizzate in Cina, offrendo servizi di lavorazione dell'alluminio. Disponiamo di macchine di tornitura e fresatura CNC avanzate per fornire soluzioni di lavorazione complete.
Invia richiesta
Descrizione del prodotto
L'alluminio è il metallo più lavorabile di uso comune. Taglia velocemente, produce trucioli corti e richiede meno usura dell'utensile rispetto all'acciaio o all'acciaio inossidabile. Ecco perché molti negozi considerano l'alluminio un materiale per principianti: semplice da preventivare, semplice da gestire.
Ma precisioneParti di tornitura in alluminionon sono semplici. La morbidezza dell'alluminio provoca bave difficili da rimuovere. La sua bassa rigidità fa sì che le parti a parete sottile si flettano sotto la pressione di serraggio. La sua elevata dilatazione termica fa sì che le dimensioni possano variare tra la lavorazione e l'ispezione. Inoltre, la sua superficie si sporca o si graffia facilmente: un difetto estetico che diventa un guasto funzionale per le superfici anodizzate o sigillanti.
Nuote Metals lavora l'alluminio in modo diverso. Lo trattiamo come un materiale di precisione, non come una merce. Ogni parte riceve protocolli di utensileria, refrigerante e ispezione progettati per i comportamenti specifici dell'alluminio.
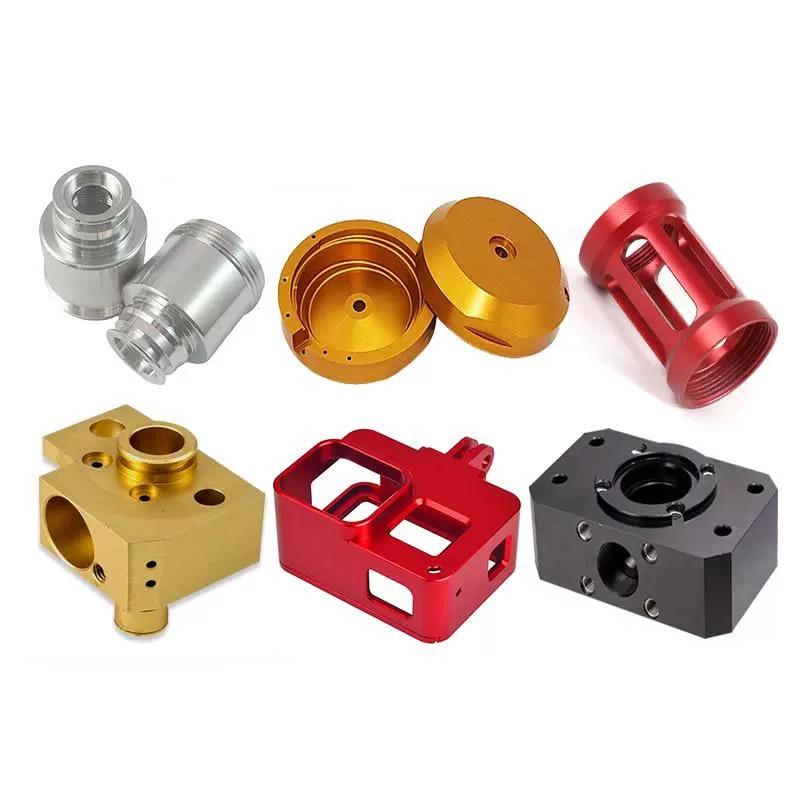
I tre problemi nascosti nella tornitura dell'alluminio
1. Formazione di bave su bordi e filetti.
Parti di tornitura in alluminio bave duttili e fibrose che aderiscono alla parte. La sbavatura standard non tiene conto dei bordi interni, dei fori trasversali e delle radici della filettatura. Per le parti anodizzate, le bave intrappolate diventano difetti visibili. Per sigillare le superfici, causano perdite. Utilizziamo velocità di avanzamento e geometria dell'utensile controllate per ridurre al minimo la formazione di bave alla fonte, quindi sbavatura termica o finitura con flusso abrasivo per le caratteristiche interne che gli utensili manuali non possono raggiungere.
2. Deflessione della parete sottile durante il bloccaggio.
Il basso modulo di elasticità dell'alluminio (69 GPa contro 200 GPa dell'acciaio) fa sì che le parti a parete sottile si deformino sotto la pressione del mandrino. Una parete che misura 0,5 mm può comprimersi di 0,1 mm durante la rotazione, per poi tornare indietro dopo il rilascio. Utilizziamo ganasce morbide lavorate in base al diametro esterno del pezzo, bloccaggio a bassa pressione e anelli di supporto per sezioni a parete sottile. Per le parti critiche, verifichiamo lo spessore della parete con un misuratore a ultrasuoni dopo la lavorazione.
3. Deriva di dilatazione termica.
L'alluminio si espande di 23 μm/m·°C, circa il doppio dell'acciaio. Una parte di 100 mm può crescere di 0,05 mm con una variazione di temperatura di 20°C. In una sala di ispezione a temperatura controllata, la parte si ritira, ma se l'officina meccanica è più calda, la dimensione potrebbe apparire fuori tolleranza. Immergiamo le parti a temperatura ambiente prima dell'ispezione finale e utilizziamo la misurazione con compensazione della temperatura per le caratteristiche critiche.
Leghe di alluminio che lavoriamo e a cosa serve ciascuna
| Lega | Lavorabilità | Forza | Resistenza alla corrosione | Migliore applicazione |
|---|---|---|---|---|
| 6061-T6 | Eccellente | Moderato (310 MPa) | Bene | Uso generale, staffe, alloggiamenti |
| 7075-T6 | Bene | Alto (570 MPa) | Moderare | Aerospaziale, strutturale ad alta resistenza |
| 2024-T4 | Giusto | Alto (470 MPa) | Scarso (necessita di rivestimento) | Accessori per aeromobili, critici per la fatica |
| 5052-H32 | Bene | Basso (230 MPa) | Eccellente (marino) | Marino, chimico, outdoor |
| 6082-T6 | Eccellente | Moderato (340 MPa) | Bene | Equivalente europeo di 6061 |
| 2011 | Eccellente | Moderare | Povero | Tornitura ad alta velocità, connettori |
Una nota sul 7075 rispetto al 6061: il 7075 offre quasi il doppio della resistenza del 6061, ma è più costoso, meno resistente alla corrosione e più incline alla tensocorrosione. Per la maggior parte dei pezzi torniti per uso generale, il 6061-T6 rappresenta il miglior equilibrio tra resistenza, lavorabilità e costo. Aiutiamo i clienti a scegliere in base ai requisiti di carico, all'ambiente e al budget, non solo a ciò che è disponibile in magazzino.
La nostra linea di tornitura dell'alluminio: costruita per precisione e volume
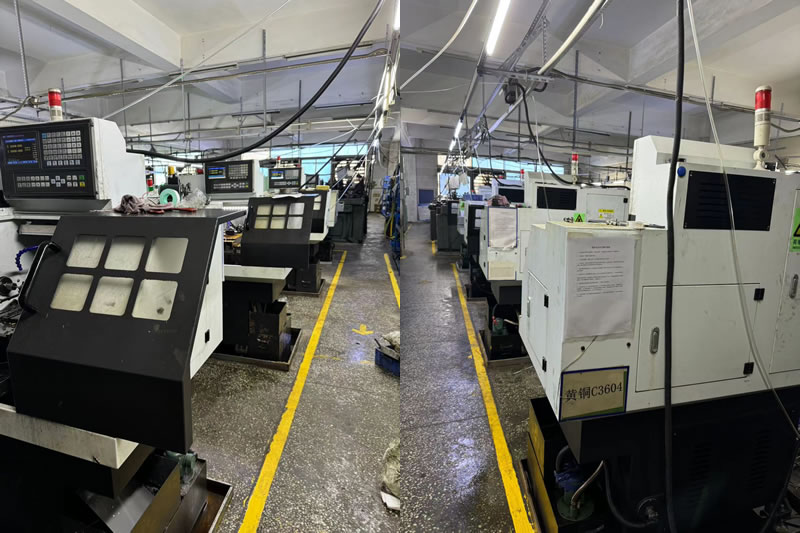
Nuote Metals gestisce un reparto dedicato alla tornitura dell'alluminio, separato dalle nostre linee di acciaio e ottone. Questa separazione previene la contaminazione incrociata di trucioli e refrigerante, un fattore critico per la qualità dell'anodizzazione. Un singolo chip di alluminio incorporato in una parte in acciaio è un difetto estetico; un truciolo di acciaio incorporato in una parte di alluminio diventa una macchia nera visibile dopo l'anodizzazione.
Attrezzatura e capacità:
12 torni CNCdedicati all'alluminio, spaziando dai centri di fresatura-tornitura a 5 assi ai torni alimentati a barra ad alta velocità.
Capacità della barra:Diametro da 3 mm a 80 mm per lavori alimentati a barra; 300 mm per lavori con mandrino.
Velocità del mandrino:Fino a 8.000 giri al minuto per pezzi di piccolo diametro, garantendo tagli di taglio puliti.
Refrigerante ad alta pressione:70–100 bar, diretta al tagliente per rompere i trucioli e controllare il calore.
Linee interne di conversione di anodizzazione e cromatazione: controlliamo l'intero processo, dalla barra grezza alla parte finita e rivestita.
Capacità di volume:
Prototipo:Da 1 a 50 pezzi, lavorati sui nostri centri di fresatura-tornitura a 5 assi per geometrie complesse in un unico setup.
Produzione in piccoli volumi:50–5.000 pezzi, eseguiti su torni CNC con utensili a cambio rapido.
Produzione in grandi volumi:Oltre 5.000–500.000 pezzi, lavorati su torni alimentati a barra ad alta velocità con caricatori di barre automatici e misurazione in-process.
Perché questo è importante per te:Quando ci invii un disegno di un pezzo tornito in alluminio, questo viene inviato a un team che lavora l'alluminio ogni giorno, non a un'officina generica che alterna acciaio, ottone e plastica. Questo focus è il motivo per cui possiamo mantenere tolleranze di ±0,005 mm su parti a parete sottile e fornire superfici pronte per l'anodizzazione senza sbavatura secondaria.
Un esempio reale: alloggiamento dell'attuatore aerospaziale 7075-T6
Un fornitore aerospaziale europeo necessitava di un alloggiamento per attuatore 7075-T6 con una tolleranza del foro di 0,008 mm, finitura interna Ra 0,4 μm e assenza di bave visibili sui fori trasversali. Il loro precedente fornitore consegnava parti che non avevano superato il controllo dell'anodizzazione: le bave intrappolate nei fori trasversali creavano difetti visibili dopo il rivestimento.
Cosa abbiamo fatto di diverso:
- Utilizzate velocità di avanzamento controllate sulla perforazione di fori incrociati per ridurre al minimo la formazione di bave alla fonte.
- Finitura a flusso abrasivo applicata ai fori trasversali interni, rimuovendo le bave che gli utensili manuali non possono raggiungere.
- Finitura superficiale verificata con profilometro portatile prima dell'anodizzazione.
- Spediti 2.500 pezzi con zero scarti di anodizzazione. Il cliente ha eliminato l'operazione di sbavatura in entrata e ha ridotto i tempi di consegna di 8 giorni.
Domande frequenti sulle parti di tornitura in alluminio
Q1: Qual è la migliore lega di alluminio per la tornitura CNC?
R: Il 6061-T6 è la scelta migliore a tutto tondo per la maggior parte dei pezzi torniti: offre una buona resistenza (310 MPa), un'eccellente lavorabilità e una buona resistenza alla corrosione a un costo ragionevole. 7075-T6 è migliore per applicazioni ad alta resistenza ma costa di più ed è meno resistente alla corrosione. Il 2024 offre un'elevata resistenza alla fatica per le parti di aeromobili ma richiede un rivestimento protettivo. 5052 è la soluzione migliore per ambienti marini o chimici. Nuote Metals può consigliare la lega ottimale in base al carico, all'ambiente e al budget.
Q2: Come si prevengono le bave sulle parti tornite in alluminio?
R: La prevenzione delle bave inizia dalla geometria dell'utensile e dai parametri di taglio. Utilizziamo inserti a spoglia affilati e altamente positivi e programmiamo velocità di avanzamento che tagliano il materiale in modo netto invece di spingerlo. Per i fori trasversali e le filettature utilizziamo l'avanzamento controllato e la velocità del mandrino per ridurre al minimo la formazione di bave. Per le caratteristiche interne che gli utensili manuali non possono raggiungere, applichiamo la finitura con flusso abrasivo o la sbavatura termica. Per le parti anodizzate, controlliamo la presenza di bave prima del rivestimento, perché l'anodizzazione le rende permanenti.
Q3: È possibile mantenere tolleranze strette sulle parti in alluminio a parete sottile?
R: Sì, con il giusto bloccaggio del pezzo. La bassa rigidità dell'alluminio fa sì che le parti a parete sottile si flettano sotto la pressione di serraggio. Utilizziamo ganasce morbide lavorate in base al diametro esterno del pezzo, mandrini a bassa pressione e anelli di supporto per sezioni a parete sottile. Per pareti inferiori a 1 mm, possiamo lavorare in più passaggi con distensione tra le operazioni. Verifichiamo lo spessore della parete con un misuratore a ultrasuoni e le dimensioni finali con una CMM dopo che la parte si è stabilizzata a temperatura ambiente.
Tag caldi: Parti di tornitura in alluminio
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza