Prodotti

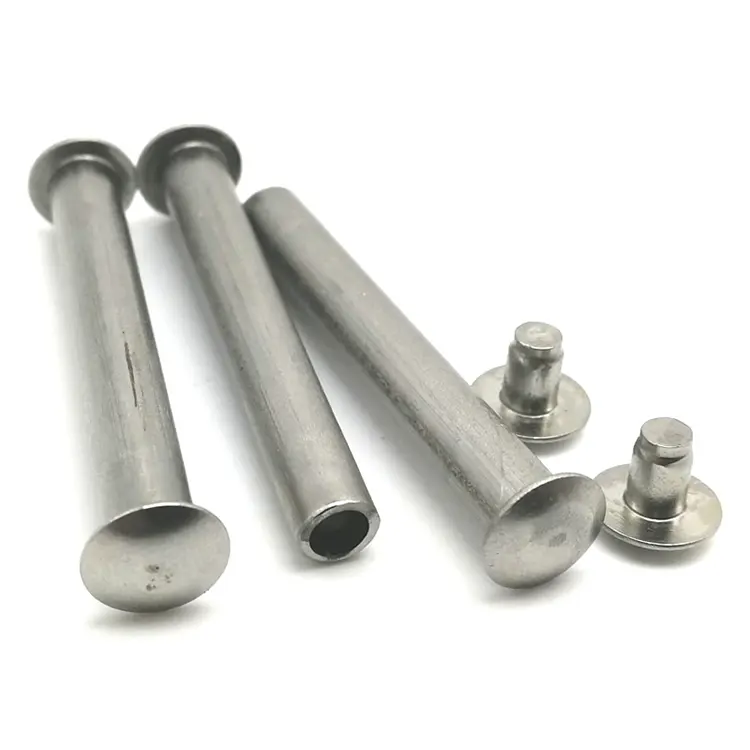
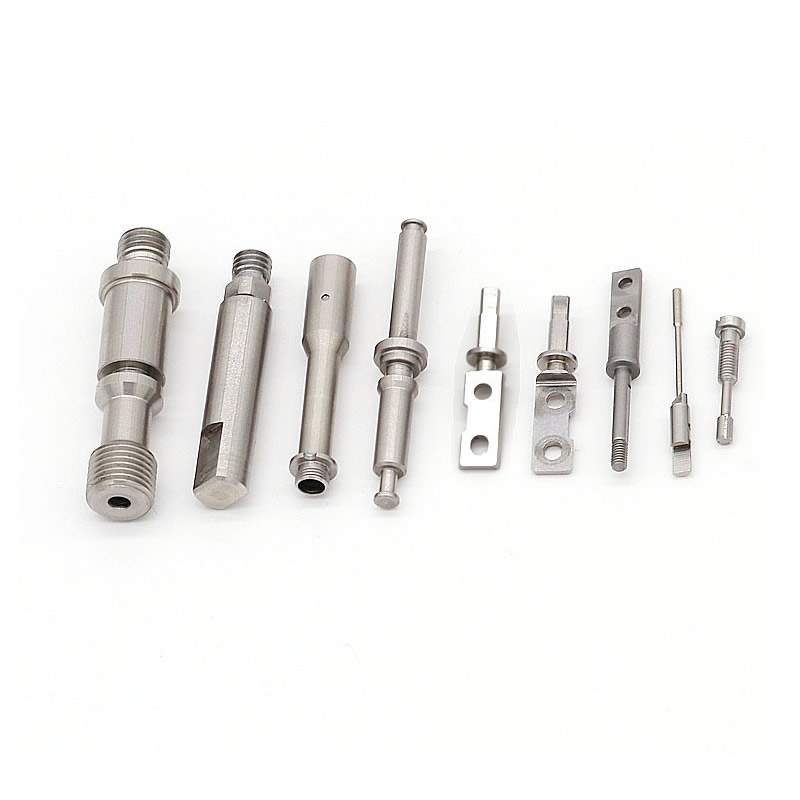
Componenti lavorati a CNC
Un componente lavorato a CNC viene raramente realizzato su un'unica macchina. Viene tornito, poi fresato, poi rettificato e ogni volta che si muove, il punto di riferimento può spostarsi. Nuote Metals produce componenti lavorati a CNC in Cina con un dato stabilito durante la prima operazione e referenziato in ogni operazione successiva: tornitura, fresatura, rettifica e ispezione. ±0,005 mm su caratteristiche critiche.
Invia richiesta
Descrizione del prodotto
Componenti lavorati a CNC: il riferimento deve sopravvivere a ogni operazione
Un componente lavorato a CNC non è una parte a operazione singola. È una sequenza: tornito al tornio, fresato al centro di lavoro, rettificato alla rettificatrice, controllato alla CMM. Ogni operazione rimuove materiale, modifica lo stato di sollecitazione e introduce variazioni. E ogni volta che il componente viene nuovamente bloccato, il riferimento può spostarsi: il foro che era concentrico dopo la tornitura è spostato di 0,02 mm dopo la fresatura, la faccia che era piatta dopo la fresatura è deformata di 0,01 mm dopo la rettifica.
I componenti lavorati a CNC vengono giudicati in base all'allineamento delle caratteristiche dopo ogni operazione, non solo dopo la prima. Il dato è il filo che tiene insieme la sequenza. Se il Riferimento si sposta, le caratteristiche non si allineano e il componente non si assembla, anche se ogni singola operazione soddisfaceva la sua tolleranza.
In Nuote Metals produciamo componenti lavorati a CNC con un dato stabilito nella prima operazione e referenziato in ogni operazione successiva. Questo articolo tratta la sfida multiprocesso, il metodo di controllo del dato e cosa verificare prima di accettare un componente.
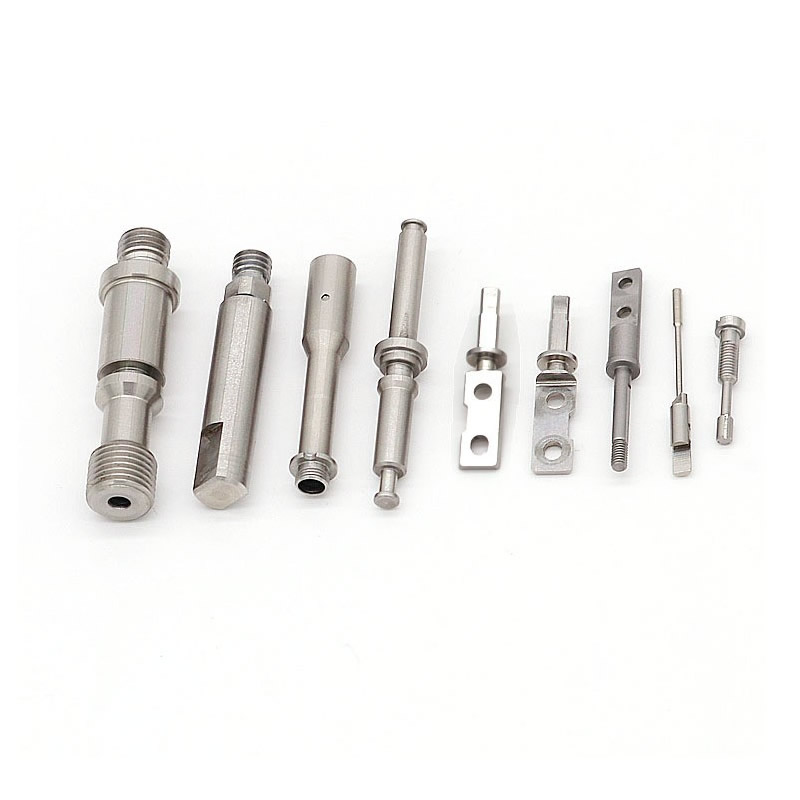
La sfida multiprocesso: dove i componenti perdono l’allineamento
Un componente che richiede tornitura, fresatura e rettifica passa attraverso almeno tre macchine e tre configurazioni. Ogni impostazione è un'opportunità per lo spostamento del dato.
| Operazione | Dato tipico | Rischio se il dato si sposta | Effetto sul componente |
|---|---|---|---|
| Girando | Faccia e noia | Foro non concentrico rispetto alla faccia | L'albero di accoppiamento si inceppa o perde |
| Fresatura | Si voltò e si annoiò | Foro trasversale non allineato al foro | Il perno non entra o entra ad angolo |
| Rettifica | Si voltò e si annoiò | Diametro rettificato non concentrico al foro | Cuscinetto esaurito, vibrazione |
| Ispezione | Dato del disegno | Caratteristiche misurate da origini diverse | Parti buone rifiutate, parti cattive accettate |
Il rischio non è la tolleranza di ogni singola operazione: è la relazione tra le operazioni.Un foro che è ±0,01 mm dopo la tornitura è ancora ±0,01 mm dopo la fresatura, se il riferimento è lo stesso. Ma se l'attrezzatura di fresatura fa riferimento al diametro esterno anziché al foro, la posizione del foro trasversale si sposta in base alla tolleranza del diametro esterno e il componente si guasta.
Per i componenti lavorati con macchine CNC, il dato non è una formalità di disegno, ma è il riferimento fisico che deve essere preservato dal primo taglio fino al controllo finale.
Un dato, ogni operazione: come controlliamo la sequenza
Stabiliamo il datum alla prima operazione, in genere la faccia tornita e il foro, e facciamo riferimento allo stesso datum in ogni operazione successiva. L'attrezzatura è progettata attorno al riferimento, non attorno a una comoda superficie di bloccaggio.
Girando: La faccia e il foro vengono lavorati nella stessa impostazione: per impostazione predefinita, il foro è concentrico alla faccia. Questo è il dato.
Fresatura: L'attrezzatura si blocca sulla faccia tornita e si posiziona sul foro. I fori trasversali e i piani sono lavorati rispetto al foro, non al diametro esterno. Se il diametro esterno non è circolare, il foro trasversale è ancora allineato al foro.
Rettifica: L'attrezzatura si blocca sulla stessa faccia e si posiziona sullo stesso foro. Il diametro rettificato è concentrico al foro, non al diametro esterno precedente.
Ispezione: Gli fissaggi della CMM sulla stessa faccia e sullo stesso foro. Le caratteristiche vengono misurate dalla stessa origine utilizzata nella lavorazione, non da una superficie conveniente.
Perché questo è importante:È ancora possibile assemblare un componente con una tolleranza DE di 0,02 mm e una tolleranza di posizione del foro trasversale di 0,01 mm, se il foro trasversale fa riferimento al foro. La tolleranza DE non si accumula nella posizione del foro incrociato. Il dato rompe lo stack.
Riferimento normativo:La pratica del riferimento segue ASME Y14.5 e ISO 5459. Le tolleranze dimensionali seguono ISO 2768-mK a meno che non venga specificato un richiamo più stretto.
L'attrezzatura che rende possibile la lavorazione a un dato punto
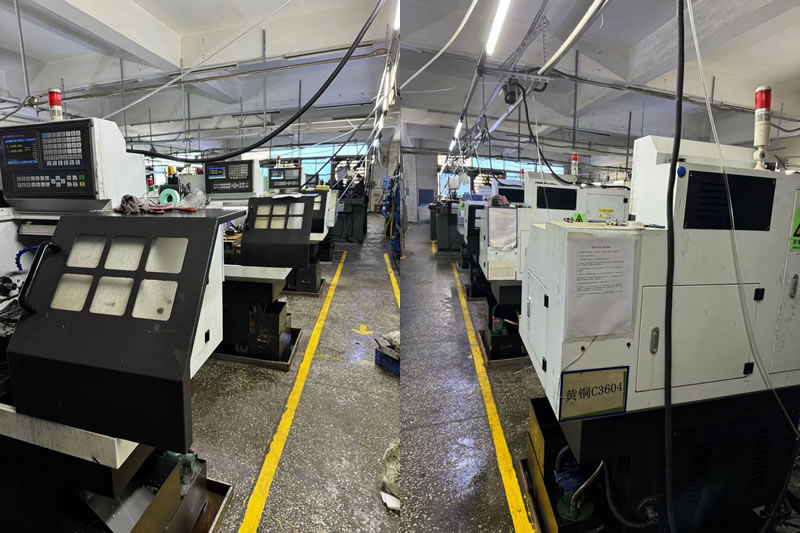
La lavorazione a un dato non è solo un piano di processo: richiede attrezzature in grado di mantenere il dato durante le operazioni.
Centri di fresatura-tornitura a 5 assi(DMG MORI NHX 5000, Mazak Integrex): tornitura e fresatura in un unico setup: il riferimento non lascia mai il mandrino. Per i componenti con fori trasversali, parti piatte e lavorazioni tornite, il centro di fresatura-tornitura elimina il trasferimento tra tornio e centro di lavoro.
Torni CNC con utensili motorizzati(Haas ST-20Y, Okuma Genos L): tornitura, foro trasversale e maschiatura in un unico setup: il riferimento viene stabilito sulla faccia e sul foro e il foro trasversale viene lavorato rispetto ad esso senza riserrare.
CMM con sonda di scansione(Zeiss Contura 7/10/6): Attrezzi sullo stesso datum utilizzati nella lavorazione: l'ispezione conferma la relazione tra le caratteristiche, non solo le singole dimensioni.
Misurazione durante il processo:Per le caratteristiche critiche, il misuratore è progettato attorno al riferimento (il foro o la superficie) in modo che la misurazione rifletta la condizione di assemblaggio e non una comoda superficie di bloccaggio.
Per i componenti lavorati a CNC, l'attrezzatura non è un elenco di macchine: è un sistema che preserva i dati dal primo taglio all'ispezione finale.
Un esempio reale: allineamento dei fori incrociati salvato da un dato
Un produttore tedesco di apparecchiature idrauliche necessitava di un corpo valvola 4140 con alesaggio tornito, superficie di montaggio fresata e quattro fori trasversali. I fori trasversali dovevano essere posizionati entro 0,02 mm dalla linea centrale del foro. Il fornitore precedente ha girato il corpo, quindi ha fresato i fori trasversali facendo riferimento al diametro esterno: la posizione dei fori trasversali variava di 0,06 mm e il 9% dei componenti non è riuscito a assemblarsi.
Cosa abbiamo fatto di diverso:
- Stabilito il foro come riferimento durante la tornitura: lavorazione del foro e della faccia in un unico setup.
- I fori trasversali sono stati fresati su un centro di fresatura-tornitura a 5 assi: il componente non ha mai lasciato il mandrino e i fori trasversali sono stati lavorati rispetto al foro.
- Mettere a terra il foro dopo il trattamento termico utilizzando lo stesso riferimento del foro: la concentricità è stata preservata.
- Verificata la posizione del foro trasversale su una CMM Zeiss Contura, fissata sul riferimento del foro, non sul diametro esterno.
- Spediti 1.200 componenti senza guasti di assemblaggio.
Una lezione che abbiamo imparato:All'inizio del nostro programma multiprocesso, avevamo un lotto in cui l'attrezzatura di rettifica faceva riferimento a una superficie diversa rispetto all'attrezzatura di tornitura: il 3% dei componenti non riusciva a raggiungere la concentricità. Quel batch è stato rielaborato a nostre spese e da allora abbiamo reso la checklist di trasferimento dei dati un passaggio obbligatorio prima dell'inizio di qualsiasi lavoro multiprocesso.
Limitazione:Questo approccio a un dato è convalidato per i componenti in cui il foro è accessibile per il fissaggio in ogni operazione. Per i componenti con caratteristiche interne a cui non è possibile accedere dopo l'assemblaggio, potrebbe essere necessario trasferire il riferimento e rivalutare lo stack.
Questo è ciò che i componenti lavorati a CNC dovrebbero offrire:non solo un componente che soddisfa la tolleranza di ciascuna operazione, ma un componente le cui caratteristiche si allineano perché il dato è stato preservato, non ristabilito ad ogni configurazione.
Domande frequenti
D1: Perché un dato è importante per i componenti lavorati CNC multiprocesso?
R: Perché ogni volta che il componente viene nuovamente bloccato, il riferimento può spostarsi. Un foro concentrico dopo la tornitura può essere spostato di 0,02 mm dopo la fresatura, se l'attrezzatura di fresatura fa riferimento al diametro esterno anziché al foro. Un dato, stabilito durante la prima operazione e referenziato in ogni operazione successiva, interrompe lo stack di tolleranza. Le caratteristiche si allineano perché vengono misurate dalla stessa origine, non perché ciascuna operazione soddisfa la propria tolleranza.
Q2: È possibile lavorare un componente completo in un unico setup?
R: Per molti componenti sì, su un centro di fresatura-tornitura a 5 assi. La tornitura, la fresatura, i fori trasversali e le filettature vengono lavorati senza riserraggio e il riferimento non lascia mai il mandrino. Per i componenti che richiedono trattamento termico o rettifica dopo la lavorazione, il Datum viene trasferito all'attrezzatura di rettifica, ma è lo stesso Datum, non uno nuovo. L'obiettivo è ridurre al minimo il numero di trasferimenti di dati, non eliminarli ad ogni costo.
D3: Come si verifica che il dato sia stato preservato tra le operazioni?
R: Fissiamo il componente sullo stesso riferimento utilizzato nella lavorazione (la faccia tornita e il foro) e misuriamo le caratteristiche critiche su una CMM. Se la posizione del foro trasversale rientra nella tolleranza quando misurata dal foro, il dato è stato preservato. Se rientra nella tolleranza quando misurato dal diametro esterno ma fuori quando misurato dal foro, il dato è andato perso e il componente potrebbe non riuscire nell'assemblaggio.
D4: Il controllo a un dato aggiunge costi al componente?
R: Aumenta i costi in termini di tempo di fissaggio e ispezione: i fissaggi devono essere progettati attorno al datum e la CMM deve essere fissata allo stesso modo. Ma riduce i costi di assemblaggio: meno componenti vengono scartati, meno vengono rilavorati e la catena di montaggio non si ferma. Per i componenti lavorati a CNC con più caratteristiche che devono essere allineate, il costo totale è inferiore con il controllo di un dato, non superiore. Forniamo una ripartizione dei costi che mostra i costi di fissaggio e ispezione rispetto alla prevista riduzione degli scarti di assemblaggio.
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza