Prodotti
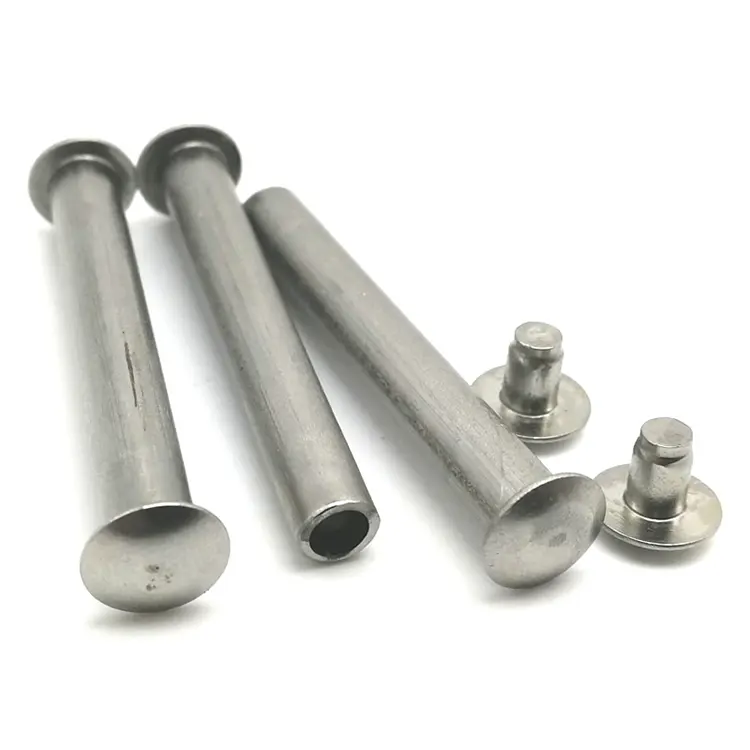
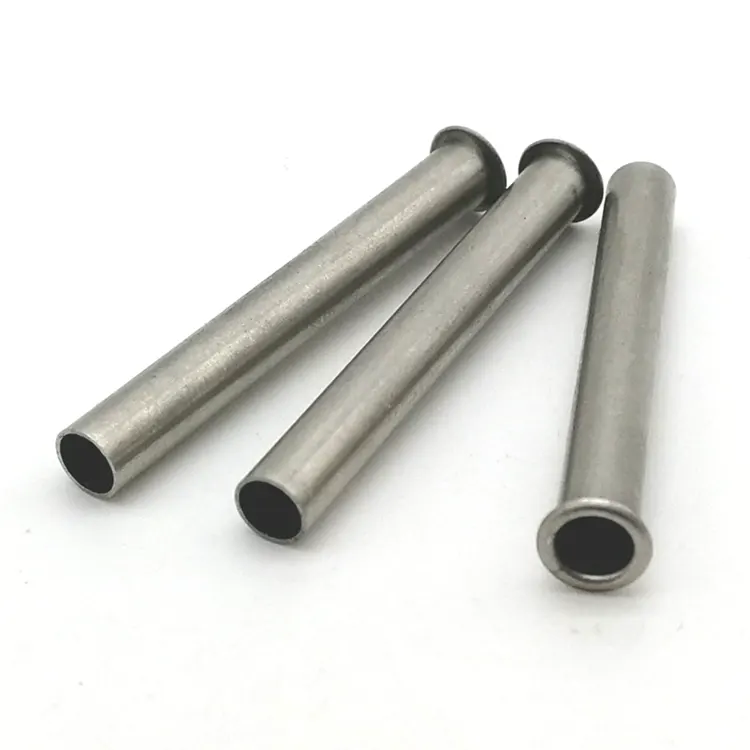
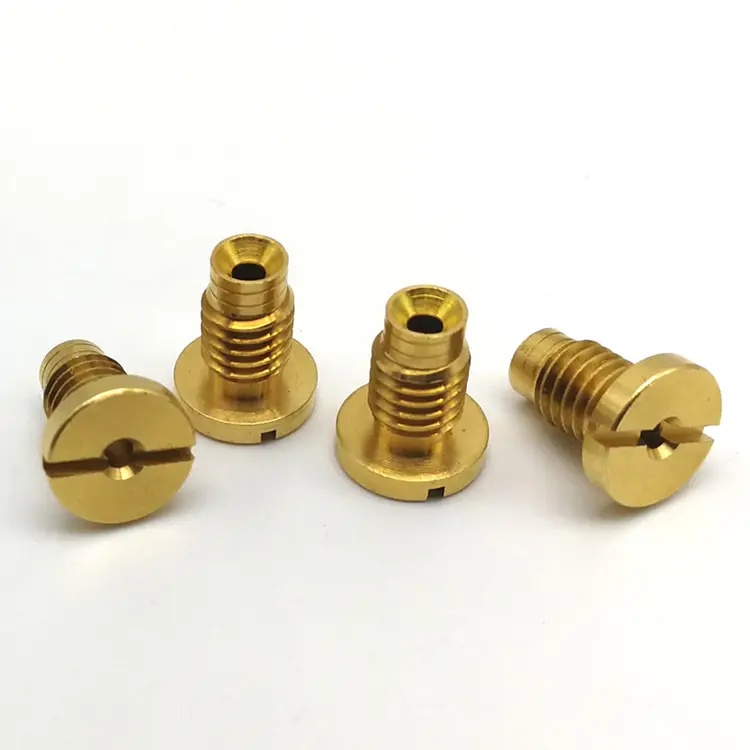
Lavorazione di precisione CNC
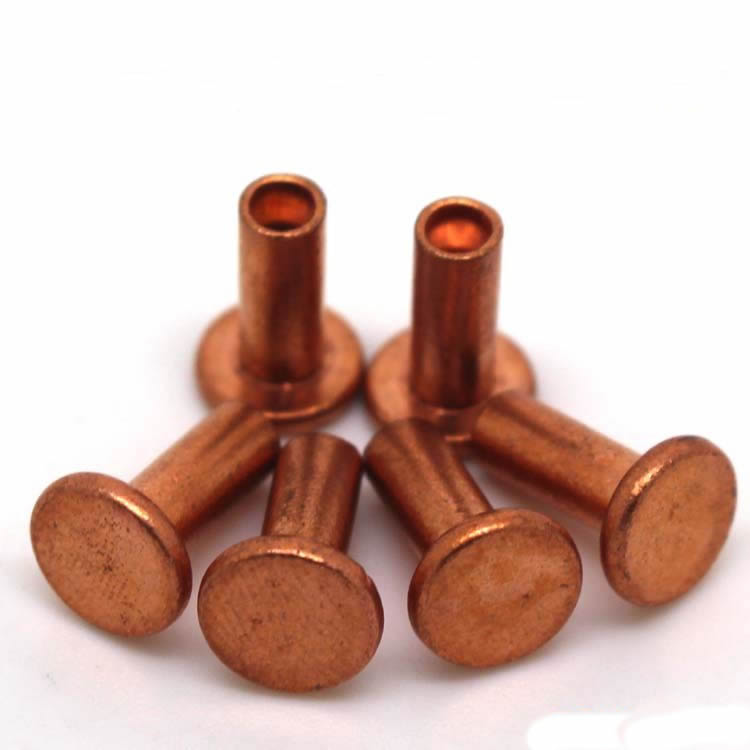
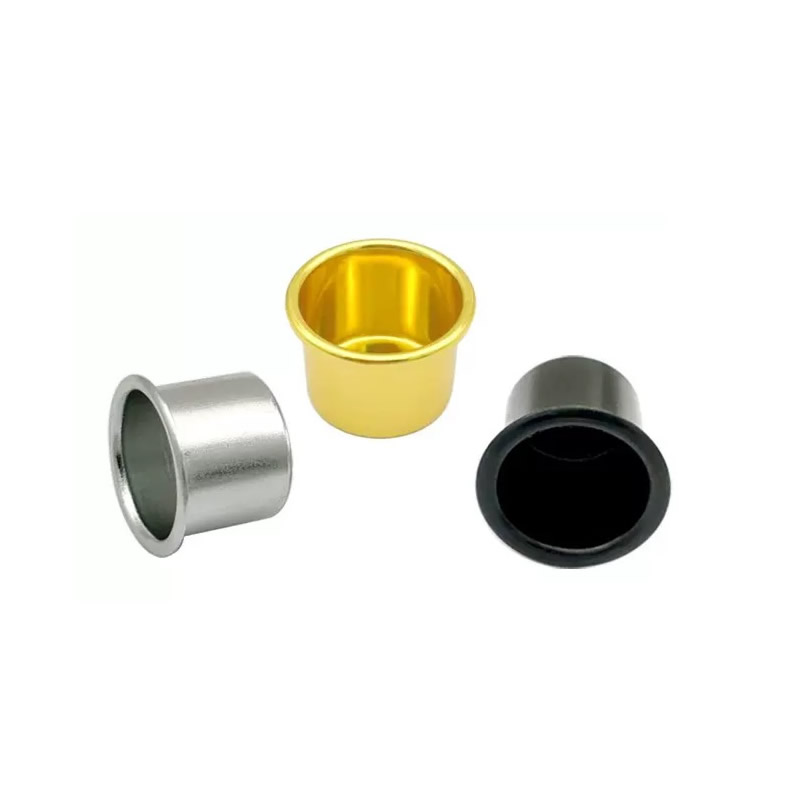
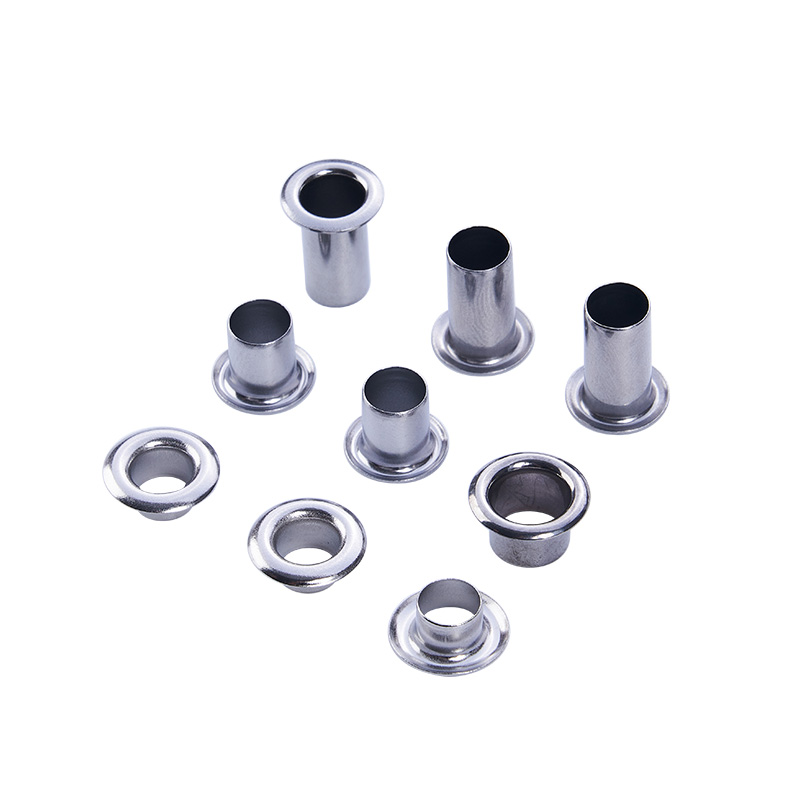
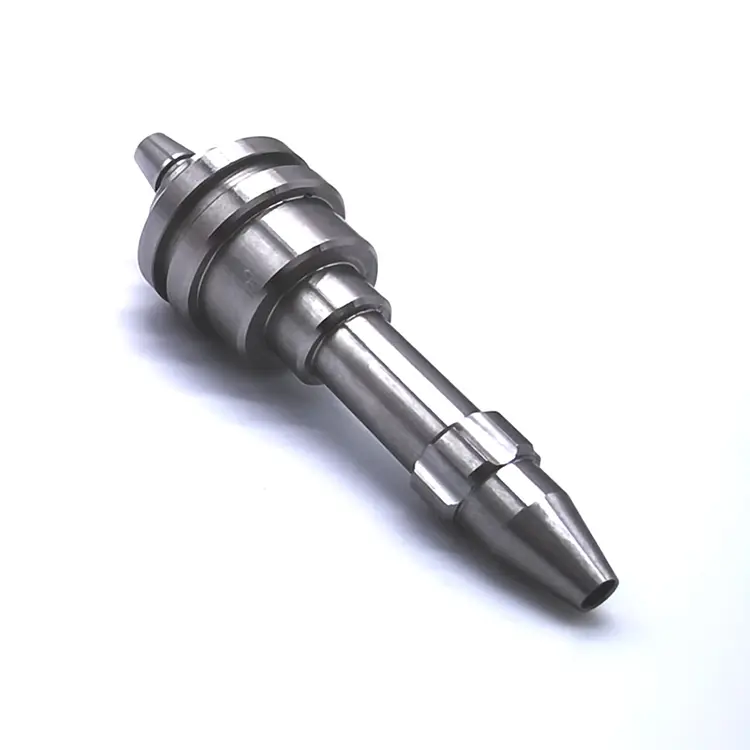
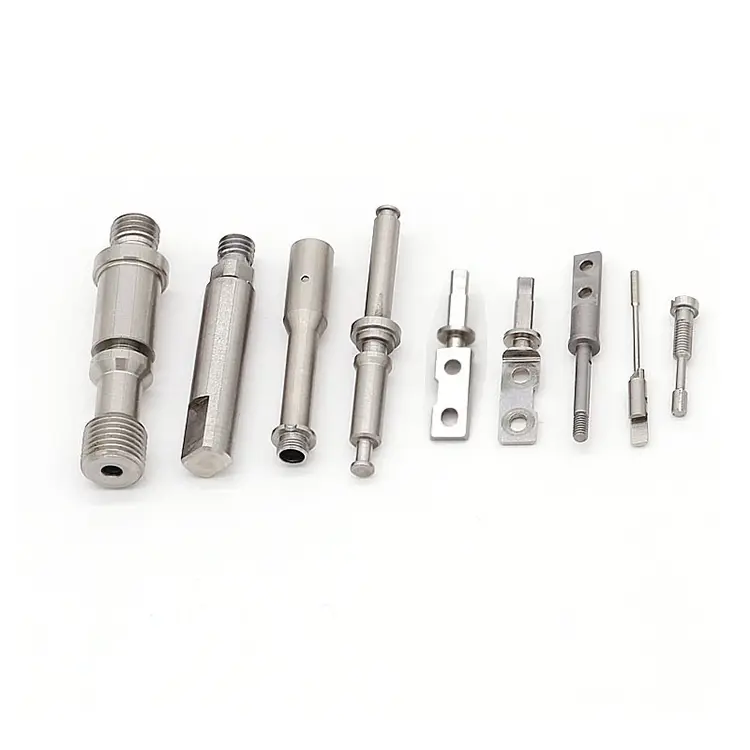
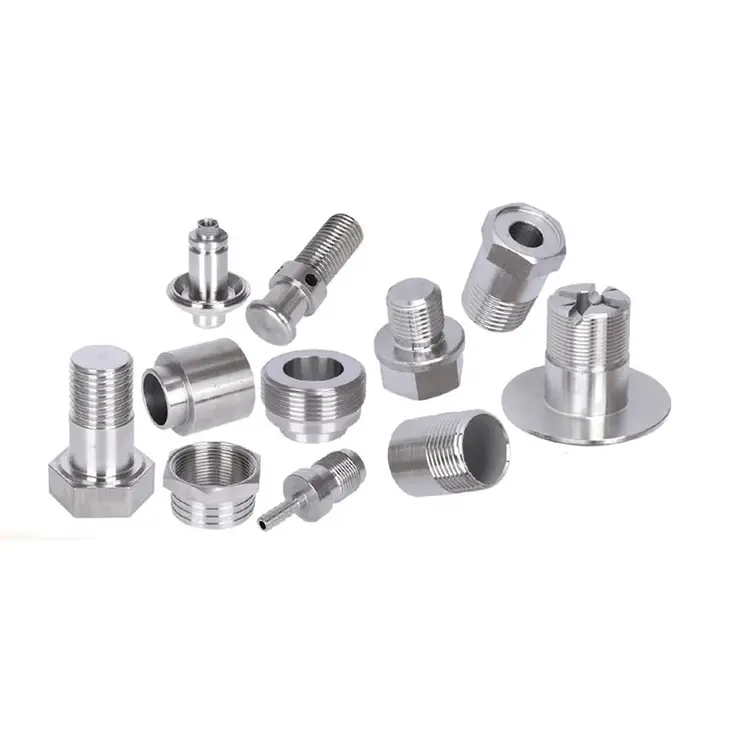
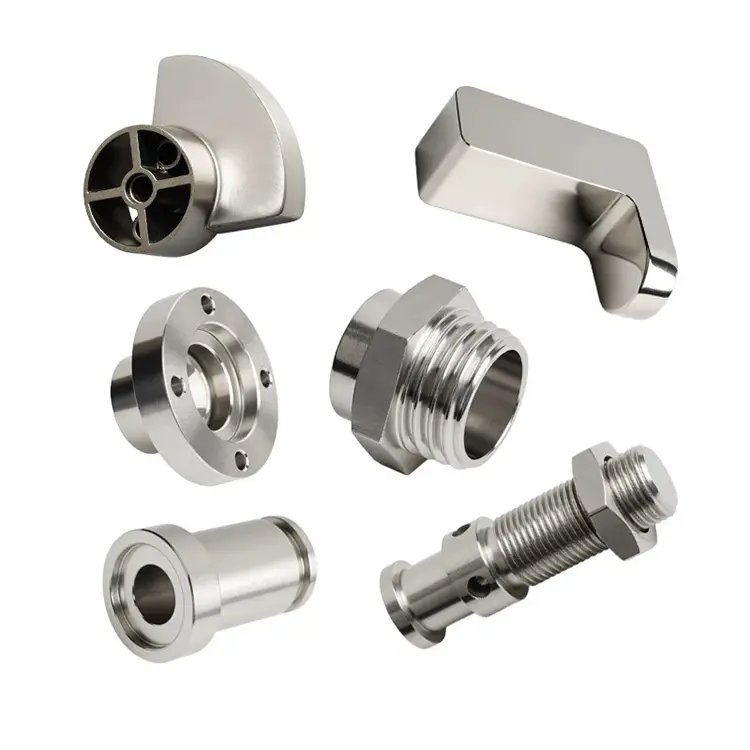
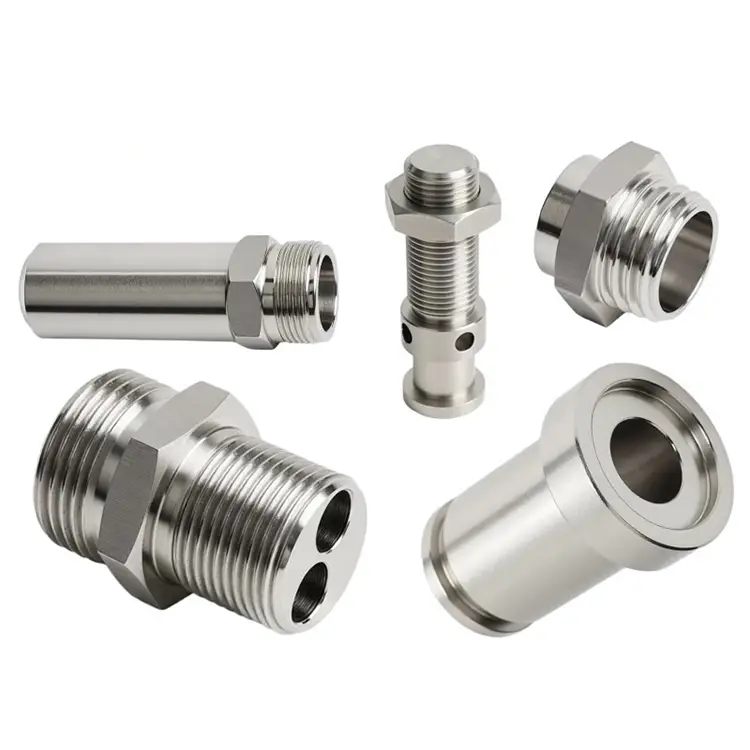
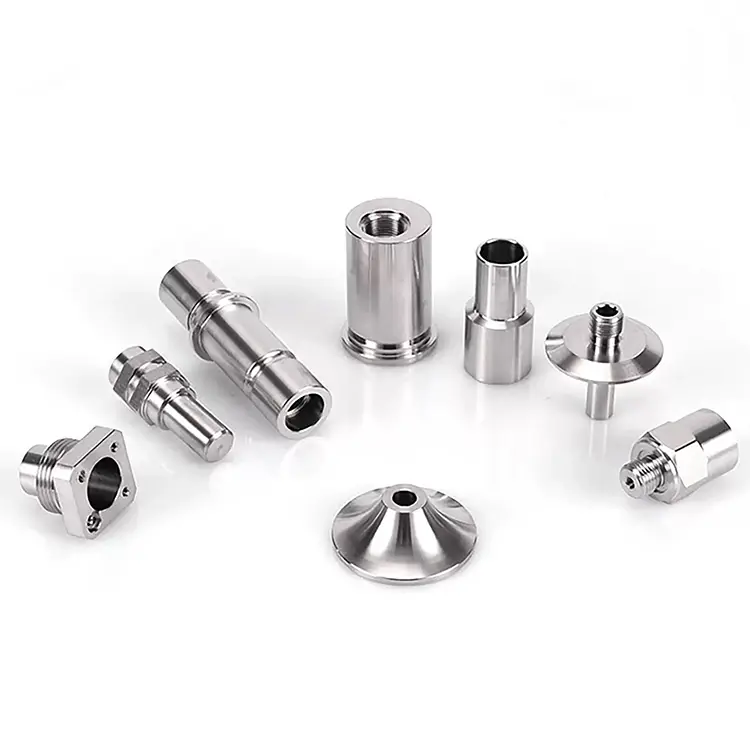
La lavorazione di precisione CNC è la forma più comune di macchina utensile utilizzata nella produzione di alta precisione. Nuote Metals produce pezzi meccanici di precisione CNC a Dongguan, in Cina. Il materiale può essere acciaio, ottone, rame, alluminio, acciaio inossidabile ecc.
Invia richiesta
Descrizione del prodotto
Lavorazione di precisione multiprocesso: quando la tolleranza si sovrappone a tutte le operazioni
Una parte di precisione raramente proviene da un'unica operazione. Inizia come un grezzo tornito, viene fresato su una seconda macchina, trattato termicamente presso un terzo fornitore, quindi macinato fino alla dimensione finale presso un quarto. Ogni passo aggiunge tolleranza. Ogni fornitore aggiunge un limite di misurazione. E quando il componente si guasta, nessuno sa quale operazione lo abbia causato.
Lavorazioni CNC di precisionesu più processi non significa eseguire tre macchine. Si tratta di controllare la tolleranza in ogni operazione, in modo che ±0,002 mm alla fine non sia una somma di errori, ma un risultato gestito. In Nuote Metals lavoriamo, trattiamo termicamente e rettifichiamo sotto lo stesso tetto, con un unico sistema di qualità e uno standard di misurazione. Questa è la differenza tra precisione come reclamo e precisione come parte consegnata.
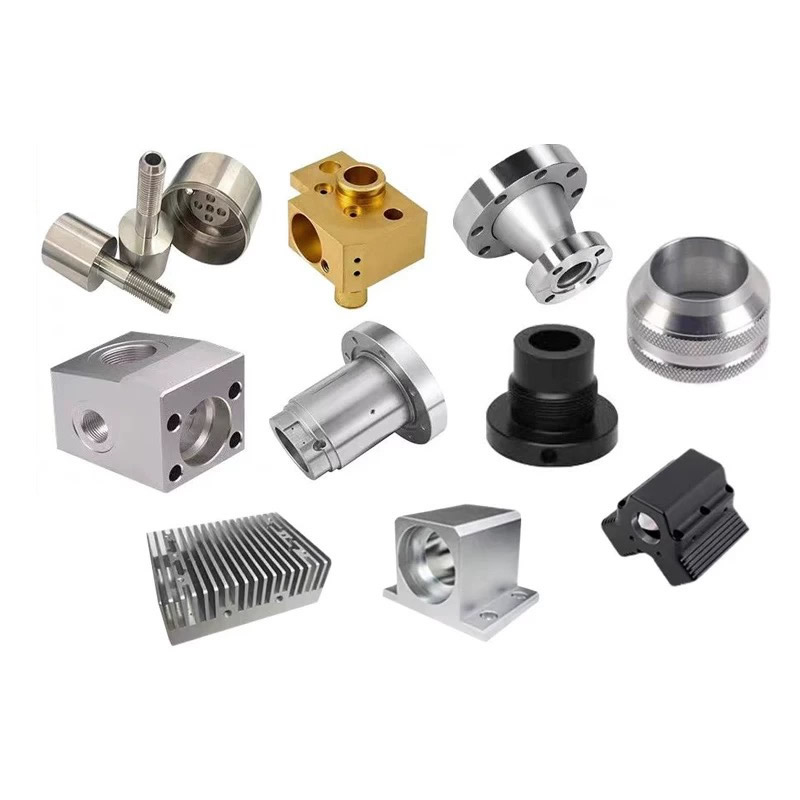
Il problema dello stack di tolleranze: perché le parti multiprocesso falliscono
Quando aLavorazioni CNC di precisionela parte richiede tornitura, fresatura e rettifica, ogni operazione introduce variazioni. Ecco dove si accumula:
La rotazione crea il dato.
La prima operazione stabilisce l'asse di rotazione. Se il pezzo grezzo tornito ha un runout di 0,01 mm, ogni successiva operazione di fresatura e rettifica eredita quell'errore. Verifichiamo la rotondità e la concentricità immediatamente dopo la tornitura, prima che il pezzo passi all'operazione successiva.
La fresatura introduce un errore angolare.
Fori trasversali, parti piatte e asole vengono posizionati rispetto al Riferimento ruotato. Se l'attrezzatura di fresatura fa riferimento a una superficie diversa rispetto all'attrezzatura di tornitura, le lavorazioni non si allineano. Utilizziamo riferimenti di riferimento comuni in tutte le operazioni: si fa riferimento alla stessa superficie per tornitura, fresatura e ispezione.
Il trattamento termico muove tutto.
L'estinzione distorce. Il rinvenimento si restringe. La nitrurazione fa crescere il caso. Una parte che misurava ±0,002 mm dopo la tornitura potrebbe risultare obliqua di 0,02 mm dopo l'indurimento. Eseguiamo lavorazioni meccaniche per ottenere dimensioni di pretrattamento termico basate sui dati di distorsione misurati, non su tabelle teoriche.
La rettifica è la correzione finale.
La rettifica rimuove la distorsione dovuta al trattamento termico e porta la parte alla tolleranza finale. Ma la macinazione può solo correggere ciò per cui le operazioni precedenti hanno lasciato abbastanza materiale. Se il pezzo grezzo tornito era troppo obliquo, la molatura non può salvarlo. Lasciamo uno stock calcolato in base alla distorsione prevista di ciascun materiale e ciclo di trattamento termico.
Come controlliamo la tolleranza nelle varie operazioni
Un dato, ogni operazione.
La faccia tornita e il foro diventano il dato primario. Gli attrezzi di fresatura fanno riferimento allo stesso dato. Le attrezzature di rettifica fanno riferimento allo stesso dato. L'ispezione fa riferimento allo stesso dato. Nessuna nuova datazione, nessun errore ereditato.
Un sistema di misurazione.
La stessa CMM, lo stesso programma di calibrazione, la stessa stanza a temperatura controllata. Un pezzo misurato dopo la tornitura e dopo la rettifica viene misurato allo stesso modo, quindi sappiamo esattamente quanto lo ha spostato il trattamento termico.
Un record di qualità.
Ogni operazione viene riportata nello stesso file di ispezione. Vengono visualizzate la dimensione tornita, la dimensione trattata termicamente e la dimensione rettificata, con i valori misurati effettivi. Quando qualcosa va alla deriva, sappiamo quale operazione l’ha causata.
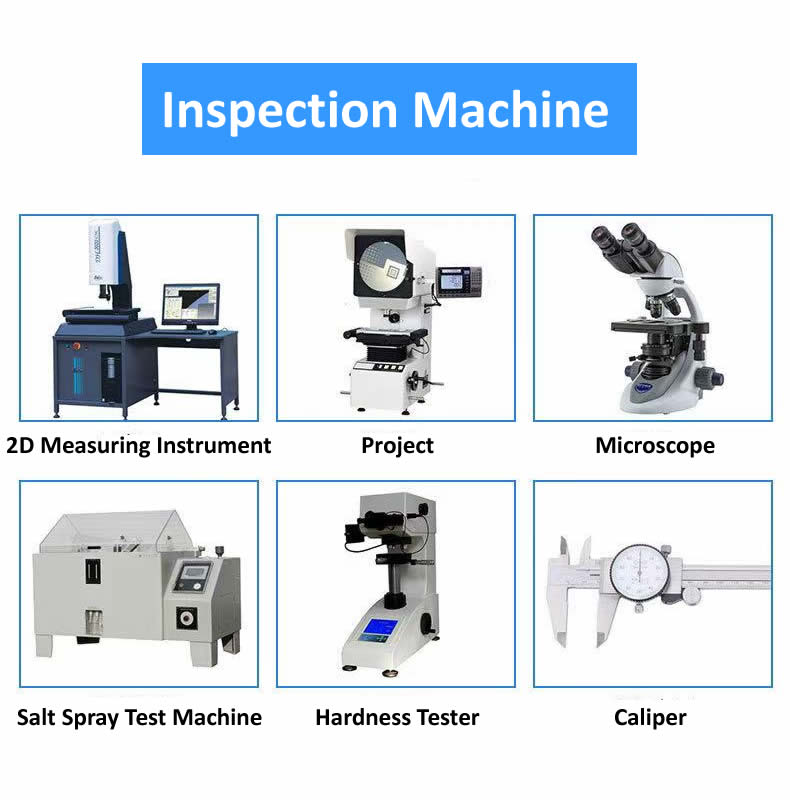
Le nostre capacità di lavorazione di precisione CNC multiprocesso
| Processo | Capacità | Tolleranza | Finitura superficiale |
|---|---|---|---|
| Tornitura di precisione | Torni alimentati da barra e a mandrino, 2–300 mm | ±0,002 mm | Ra 0,2 μm |
| Fresatura di precisione | Centri di lavoro a 3, 4 e 5 assi | ±0,005 mm | Ra 0,4 μm |
| Rettifica di precisione | Cilindrico, superficiale e interno | ±0,001 mm | Ra 0,1 μm |
| Trattamento termico | Tempra, rinvenimento, nitruro interni | Durezza ±1 HRC | – |
| Fresatura-tornitura multiasse | Centri di fresatura-tornitura a 5 assi | ±0,003 mm | Ra 0,2 μm |
Materiali lavorati in celle di precisione:
- Acciaio inossidabile (303, 304, 316, 17-4 PH, 440C)
- Acciaio legato (4140, 4340, 8620)
- Alluminio (6061, 7075, 2024)
- Titanio (grado 5, grado 2)
- Ottone e rame (C36000, C11000, C10200)
- Materie plastiche (PEEK, POM, PTFE)
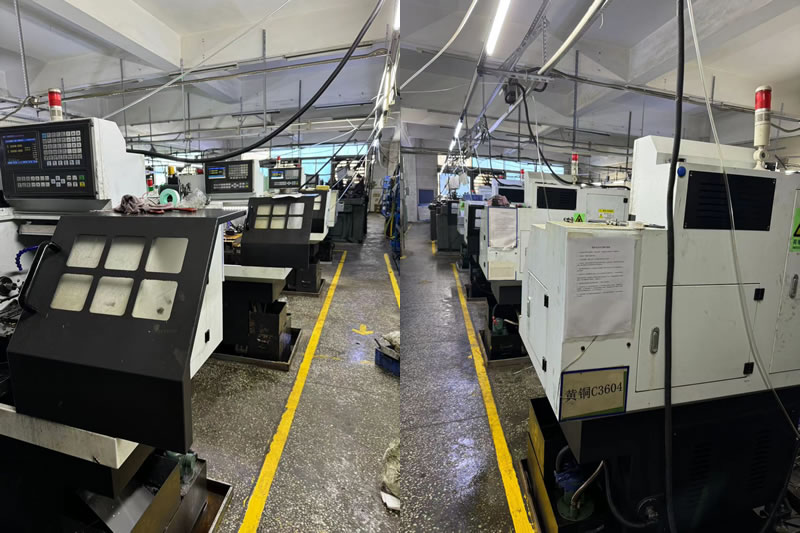
Strategie specifiche per i materiali per la precisione multiprocesso
Materiali diversi si comportano in modo diverso a seconda delle operazioni. Adattiamo il nostro piano di processo per ciascunoLavorazioni CNC di precisione:
- L'acciaio inossidabile si indurisce durante la tornitura e la fresatura. Utilizziamo utensili con spoglia altamente positiva e velocità di taglio superiori alla soglia di incrudimento. Dopo il trattamento termico, per le passate di finitura vengono utilizzati utensili in CBN.
- L'alluminio si espande di 23 μm/m·°C, il doppio dell'acciaio. Una parte di 100 mm cresce di 0,05 mm con una variazione di temperatura di 20°C. Immergiamo le parti a temperatura ambiente prima dell'ispezione e utilizziamo misurazioni con compensazione della temperatura.
- Il titanio conduce male il calore, concentrandolo sul tagliente. Riduciamo le velocità superficiali e utilizziamo refrigerante ad alta pressione. La rettifica del titanio richiede mole morbide e velocità di avanzamento basse per evitare bruciature.
- L'acciaio trattato termicamente (40+ HRC) richiede utensili in CBN o ceramica per la tornitura e mole in ossido di alluminio o CBN per la rettifica. Il carburo si usura troppo rapidamente per mantenere la tolleranza.
- Il rame imbratta e forma tagliente di riporto durante la tornitura. Utilizziamo inserti in metallo duro lucidato non rivestiti: gli utensili rivestiti peggiorano il problema. La macinazione del rame richiede strutture a ruote aperte per evitare carichi.
Un esempio reale: componente dell'iniettore di carburante 17-4 PH
Un produttore tedesco di sistemi di iniezione di carburante necessitava di un componente in acciaio inossidabile 17-4 PH con una tolleranza del diametro di 0,002 mm, concentricità di 0,003 mm e finitura superficiale Ra di 0,1 μm. Il pezzo richiedeva tornitura, fresatura, trattamento termico a 42 HRC e rettifica interna.
La sfida dello stack di tolleranza:
La precedente catena di fornitura utilizzava quattro fornitori: tornitura, fresatura, trattamento termico e rettifica. Dopo il trattamento termico, la concentricità è scesa a 0,015 mm. La rettifica non ha potuto correggerlo perché l'attrezzatura di fresatura faceva riferimento a un dato diverso rispetto all'attrezzatura di tornitura.
Cosa abbiamo fatto di diverso:
- Tornitura e fresatura lavorate in un unico setup su un centro di fresatura-tornitura a 5 assi, eliminando il trasferimento di dati tra le operazioni.
- Trattamento termico interno eseguito con un ciclo controllato per ridurre al minimo la distorsione.
- Mettere a terra il foro interno utilizzando lo stesso riferimento delle operazioni di tornitura e fresatura.
- Spediti 2.800 pezzi con zero scarti. Il cliente ha ridotto la catena di fornitura da quattro fornitori a uno ed ha eliminato l'ispezione in entrata.
Domande frequenti sulla lavorazione di precisione multiprocesso
D1: Come si evita l'accumulo di tolleranze quando una parte necessita di tornitura, fresatura e rettifica?
R: La chiave è utilizzare un dato in tutte le operazioni. Stabiliamo il Riferimento durante la tornitura, in genere la faccia e il foro principali, e facciamo riferimento allo stesso Riferimento per le attrezzature di fresatura, di rettifica e l'ispezione finale. Nessuna nuova datazione significa nessun errore ereditato. Lasciamo anche lo stock calcolato per la distorsione del trattamento termico basato su dati misurati, non su tabelle teoriche. Ogni operazione viene riportata nello stesso file di ispezione, quindi sappiamo esattamente dove si è verificata qualsiasi deviazione.
Q2: È possibile mantenere ±0,002 mm su una parte che richiede un trattamento termico?
R: Sì, ma solo se il piano del processo tiene conto della distorsione. Effettuiamo lavorazioni di sovradimensionamento, trattamento termico, quindi finitura o rettifica fino alla tolleranza finale. Per l'acciaio temprato (40+ HRC), utilizziamo utensili CBN per la tornitura dura o mole in ossido di alluminio per la rettifica. L'operazione finale rimuove 0,05–0,1 mm di materiale per ottenere la tolleranza. Nuote Metals esamina ogni disegno e conferma le tolleranze ottenibili prima di quotare, compreso l'effetto del trattamento termico sulla geometria specifica.
Q3: Come si verifica la precisione tra più operazioni?
R: Utilizziamo una CMM Zeiss Contura con sonda di scansione per geometrie e posizioni complesse. Per la rotondità e la cilindricità utilizziamo un Talyrond 131. Tutte le misurazioni vengono effettuate in una stanza a temperatura controllata di 20°C ± 1°C, con fattori di correzione applicati per l'espansione termica del materiale. OgniLavorazioni CNC di precisionela parte viene fornita con un rapporto dimensionale che mostra i valori misurati effettivi dopo ogni operazione, non solo superato/fallito. Ciò consente di vedere esattamente quanto si è spostata la parte durante il trattamento termico e quanto materiale è stato rimosso dall'operazione di rettifica.
Tag caldi: Lavorazione di precisione CNC
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza