Prodotti

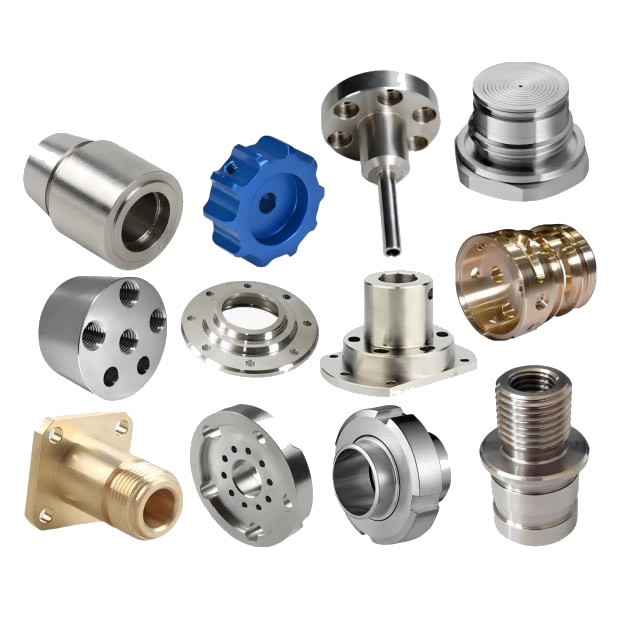
Pezzi torniti di precisione CNC
Un pezzo tornito di precisione non viene realizzato ispezionandolo più attentamente, bensì correggendo il processo mentre il pezzo è ancora nella macchina. La deriva termica e l'usura dell'utensile spostano le dimensioni durante il batch; l'ispezione offline rileva la deriva dopo la realizzazione delle parti. Nuote Metals produce pezzi torniti di precisione CNC in Cina con misurazione in-process e compensazione a circuito chiuso, misurando sul tornio e regolando l'offset prima della parte successiva. ±0,002 mm su diametri critici.
Invia richiesta
Descrizione del prodotto
Pezzi torniti di precisione CNC: la correzione avviene nella macchina, non nella sala di ispezione
Un pezzo tornito di precisione viene spesso giudicato in base al rapporto di ispezione: i risultati della CMM, il grafico della rotondità, la finitura superficiale. Ma il rapporto dell'ispezione è un'autopsia. Ti dice cosa ha misurato la parte dopo che è stata realizzata. Non indica se il processo è stato corretto mentre il pezzo era ancora nella macchina.
Le parti tornite di precisione CNC non sono definite da tolleranze più strette sul disegno: sono definite dal controllo del processo che mantiene tali tolleranze in tutto il lotto. La deriva termica sposta il diametro di 0,005 mm nella prima ora di produzione. L'usura dell'utensile lo sposta di altri 0,005 mm nelle migliaia di parti successive. Se il processo non viene corretto, la parte esce dalla tolleranza e il rapporto di ispezione la rileva dopo che il lotto viene scartato.
In Nuote Metals produciamo pezzi di tornitura di precisione CNC con misurazione in-process e compensazione a circuito chiuso. Questo articolo tratta le due fonti di deriva, il metodo di compensazione e cosa verificare prima di accettare un pezzo tornito di precisione.
Le due fonti di deriva: crescita termica e usura degli strumenti
Le derive di precisione nelle svolte sono due ragioni: entrambe sono prevedibili, misurabili e correggibili.
| Sorgente di deriva | Che succede | Magnitudo tipica | Metodo di correzione |
|---|---|---|---|
| Crescita termica | Mandrino e pezzo si espandono man mano che la macchina si riscalda | 0,005–0,015 mm nella prima ora | Sensore di temperatura + compensazione offset |
| Usura degli utensili | Inserire gli angoli arrotondati, la forza di taglio aumenta | 0,003–0,010 mm su 1.000 parti | Misurazione in-process + aggiornamento offset |
Crescita termicaè il problema della prima ora. I cuscinetti del mandrino si riscaldano, la vite a ricircolo di sfere si espande e il pezzo cresce assorbendo il calore di taglio. Un diametro di 50 mm può aumentare di 0,01 mm nella prima ora, abbastanza da superare una tolleranza di ±0,005 mm. La crescita non è casuale: segue la curva della temperatura. Misuriamo il mandrino e il pezzo in lavorazione con sensori di temperatura e applichiamo un offset di compensazione al CNC: il percorso utensile si sposta man mano che la macchina si riscalda.
Usura degli utensiliè il problema a lungo termine. Il tagliente dell'inserto si arrotonda gradualmente: la forza di taglio aumenta, il pezzo si flette maggiormente e il diametro si sposta. Un inserto usurato può spostare il diametro di 0,01 mm su 1.000 parti. L'usura non è visibile all'operatore: risulta dalla misurazione. Misuriamo la parte durante la lavorazione e aggiorniamo l'offset dell'utensile quando il diametro si avvicina al limite di controllo, prima che esca dalla tolleranza.
PerPezzi torniti di precisione CNC, la deriva non è un difetto, è una variabile da compensare. Il fornitore che effettua l'ispezione dopo il lotto rileva la deriva; il fornitore che effettua la misurazione in-process lo sta correggendo.
Misurazione in processo: misurazione sul tornio, non nella sala di ispezione
La misurazione in-process rappresenta la differenza tra correzione e rilevamento. Il calibro è montato sul tornio (o il pezzo viene misurato da un tastatore) e il risultato viene inviato al CNC prima del taglio del pezzo successivo.
Come funziona:
- Sonda a contatto sulla torretta (Renishaw OMP40): misura il diametro dopo la passata di finitura, prima che il pezzo venga tagliato.
- Calibro in-process (Marposs M110): un calibro a calibro che entra in contatto con la parte durante la lavorazione e invia il diametro al CNC.
- Compensazione ad anello chiuso: il CNC confronta il diametro misurato con il target e aggiorna l'offset utensile per la parte successiva.
Cosa corregge:
- Deriva termica: l'offset viene aggiornato man mano che la macchina si riscalda.
- Usura utensile: l'offset viene aggiornato man mano che l'inserto si usura.
- Variazione del materiale: una barra più dura si deforma di più; l'offset compensa.
Cosa non corregge:
- Un cuscinetto del mandrino usurato: il misuratore misura il risultato, non la causa.
- Una barra piegata: il misuratore misura il diametro, non la rettilineità.
Per i pezzi torniti di precisione CNC, il misuratore in-process non sostituisce la CMM: è un complemento. Il misuratore corregge il processo; la CMM verifica la parte.
Riferimento standard: le tolleranze dimensionali seguono ISO 2768-mK e ISO 1101 a meno che non venga specificato un richiamo più stretto. Il Cpk è calcolato secondo la norma ISO 22514.
Attrezzature e capacità
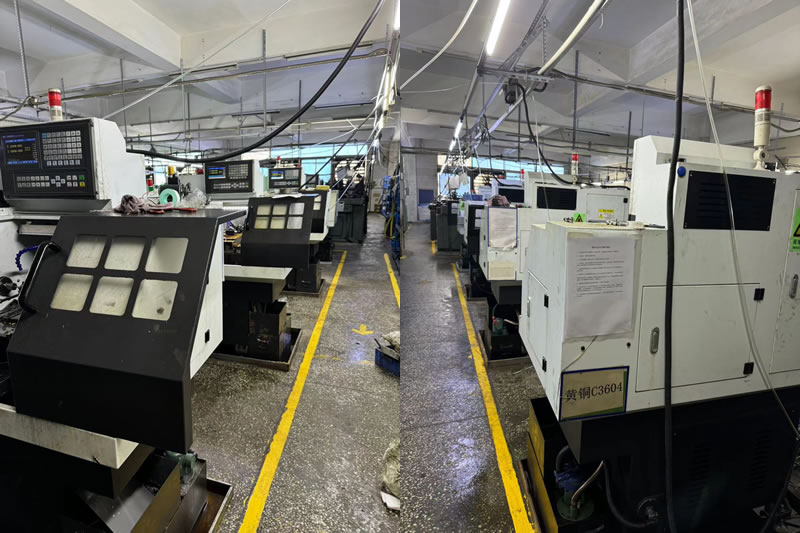
Nuote Metals gestisce una cella di tornitura di precisione con misurazione in-process su ogni tornio.
- Torni CNC (Haas ST-20Y, Okuma Genos L) – avanzamento barra fino a 80 mm, mandrino fino a 300 mm.
- Tastatori (Renishaw OMP40) – misurazione del diametro e della lunghezza dopo la passata di finitura.
- Calibri di processo (Marposs M110) – misurazione continua del diametro su pezzi ad alto volume.
- CMM (Zeiss Contura 7/10/6) – verifica finale, fissata sul dato di lavorazione.
- Sensori di temperatura – mandrino e pezzo in lavorazione, che alimentano il modello di compensazione.
Certificazione:ISO 9001:2015 (certificato disponibile su richiesta). Capacità annua: 3 milioni di pezzi torniti di precisione per programmi di sicurezza idraulica, medica e automobilistica. Cpk ≥1,33 su diametri critici con calibrazione in-process; Cpk ≥1,67 con misurazione al 100% e ciclo più lento.
Limitazione:La misurazione in-process è convalidata per diametri ≥ 3 mm e lunghezze ≤ 150 mm. Al di sotto di 3 mm, il contatto della sonda devia il pezzo; viene invece utilizzata la misurazione ottica. Al di sopra di 150 mm, la parte si flette tra i centri: il misuratore misura la deflessione, non il diametro.
Un esempio reale: Cpk aumentato da 1,0 a 1,5 con la compensazione in corso
Un produttore tedesco di apparecchiature idrauliche necessitava di una bobina per valvola tornita di precisione: diametro di 20 mm, tolleranza di ±0,003 mm, Cpk ≥1,33. Il loro precedente fornitore ha effettuato un'ispezione dopo il lotto: il Cpk era 1,0 e il 2% dei pezzi era fuori tolleranza.
Cosa abbiamo fatto di diverso:
- Ho installato un tastatore Renishaw sul tornio e ho misurato il diametro dopo la passata di finitura, ogni 10 pezzi.
- Compensazione termica applicata: l'offset è stato aggiornato man mano che il mandrino si riscaldava, in base al sensore di temperatura.
- Aggiornato l'offset dell'utensile quando il diametro si avvicinava al limite di controllo, prima che la parte uscisse dalla tolleranza.
- Verificato il lotto finale su una macchina di misura Zeiss Contura CMM—Cpk 1.52.
Una lezione che abbiamo imparato:All'inizio del nostro programma di tornitura di precisione, ci siamo affidati al campionamento CMM offline per un lotto di 50.000 pezzi. La deriva termica della prima ora ha spostato il diametro di 0,008 mm: il 2% del lotto era fuori tolleranza e ha dovuto essere rielaborato a nostre spese. Da allora, ogni parte con una tolleranza inferiore a ±0,005 mm viene eseguita con la misurazione in-process, non con il campionamento offline.
Limitazione:La sonda in-process aggiunge 4 secondi per misurazione: per un ciclo di 30 secondi, si tratta di un aumento del tempo di ciclo del 13%. Per le parti ad alto volume, il misuratore in-process (Marposs) è più veloce, ma richiede una testa di misura dedicata per ciascun diametro.
Spedite 50.000 bobine con zero parti fuori tolleranza. Questo è ciò che dovrebbero offrire i pezzi torniti di precisione CNC: non solo un pezzo che misura correttamente sulla CMM, ma un processo che si corregge prima che il pezzo si sposti, perché il misuratore si trova sul tornio, non nella sala di ispezione.
Domande frequenti
D1: La misurazione in-process aumenta il tempo del ciclo?
R: Sì: un tastatore aggiunge 3–5 secondi per misurazione; un indicatore in corso aggiunge 1–2 secondi. Per un ciclo di 30 secondi, si tratta di un aumento del 3–13%. Ma l’aumento è controbilanciato dalla riduzione degli scarti: un lotto che sarebbe stato scartato al 2% fuori tolleranza diventa 0%. Per i pezzi torniti di precisione CNC con tolleranze strette, il costo totale è inferiore con la misurazione in-process, non superiore.
D2: Quando è necessaria la misurazione in-process per i pezzi torniti di precisione?
R: Quando la tolleranza è ±0,005 mm o inferiore, quando il lotto è sufficientemente lungo da far sì che l'usura dell'utensile sia rilevante (oltre 500 parti) o quando il materiale varia da barra a barra. Per lotti brevi con tolleranze ampie, è sufficiente il campionamento CMM offline. Per i pezzi di tornitura di precisione CNC in applicazioni di sicurezza idrauliche, mediche o automobilistiche, la misurazione in-process è lo standard, non un'opzione.
Q3: Potete fornire i dati Cpk con la spedizione?
R: Sì. Ogni lotto di tornitura di precisione viene fornito con un rapporto Cpk sui diametri critici, calcolati dai dati di misura in-process e verificati sulla CMM. Il rapporto include le carte di controllo, il registro dell'usura dell'utensile e il registro della compensazione termica. Per i pezzi torniti di precisione CNC nei settori regolamentati, il rapporto Cpk fa parte del pacchetto PPAP.
Q4: Potete fornire feedback a DFM per sapere se la mia parte necessita di misurazione in-process?
R: Sì. Invia il disegno con la tolleranza, la dimensione del lotto e il materiale. Il nostro team di ingegneri esamina il rischio di deriva, confermando se la tolleranza e la lunghezza del lotto giustificano la misurazione in-process o se il campionamento della CMM offline è sufficiente. Laddove la tolleranza è più stretta della deriva, consigliamo il metodo di misurazione prima del preventivo, non dopo che il primo lotto si è guastato.
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza