Prodotti
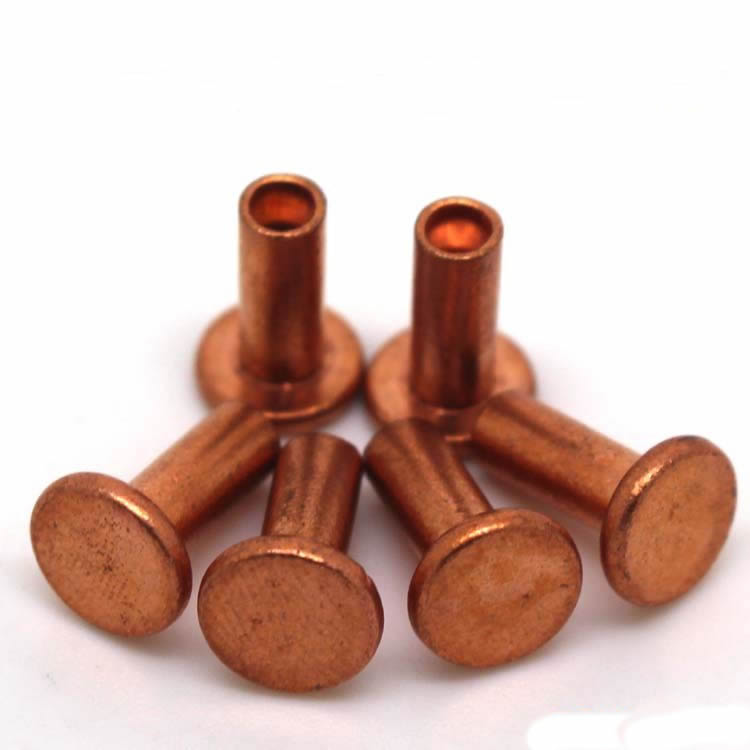
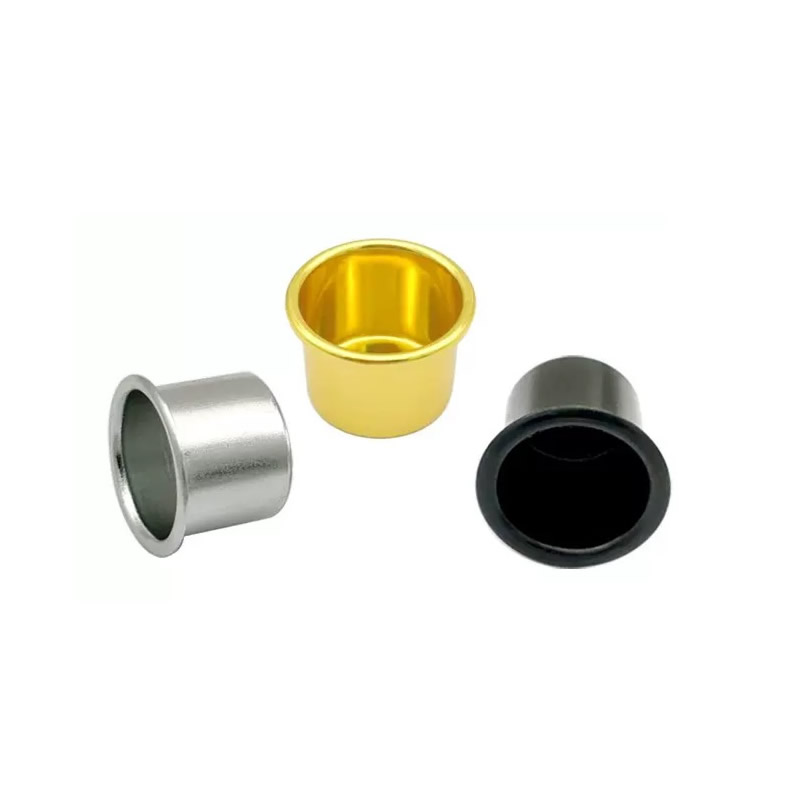
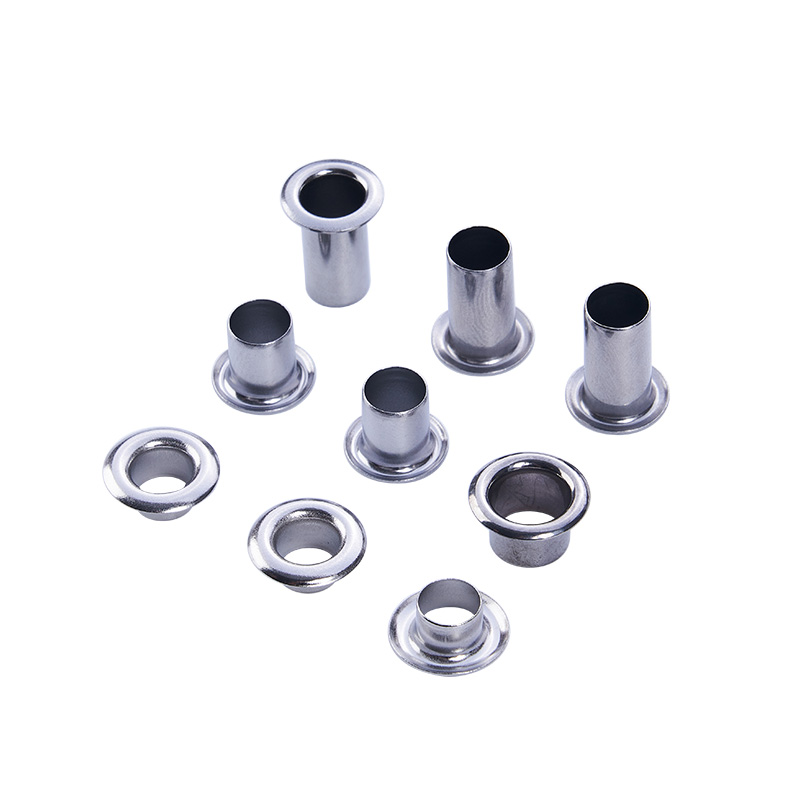
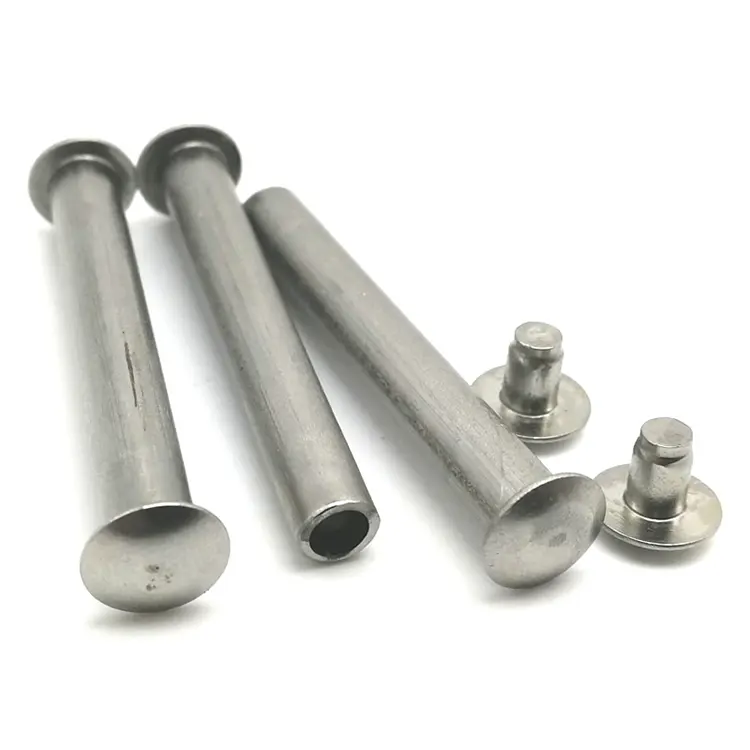
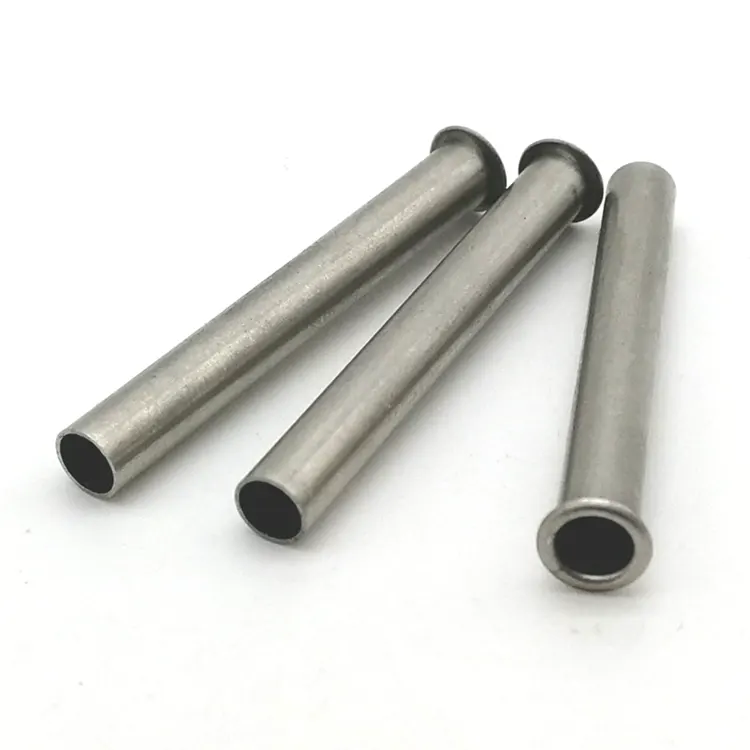
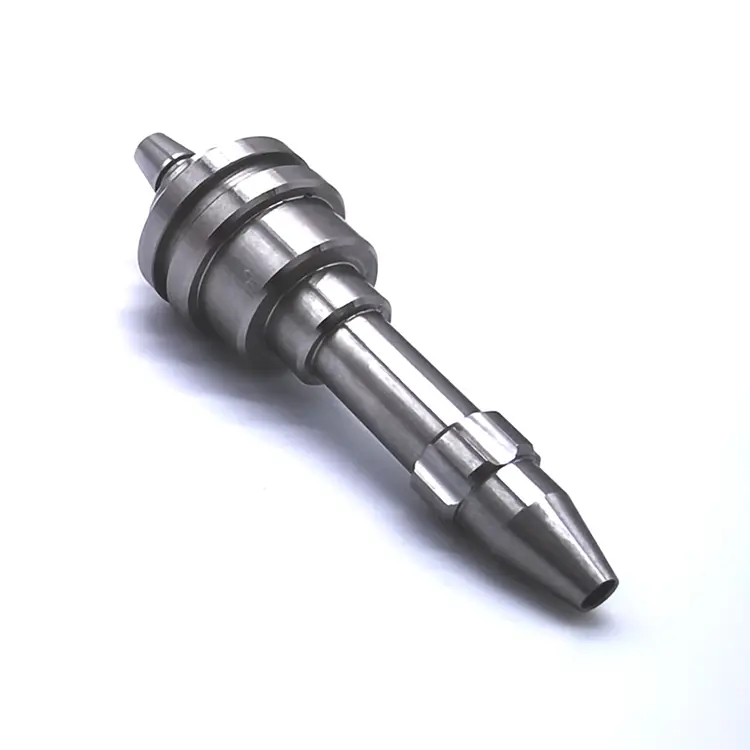
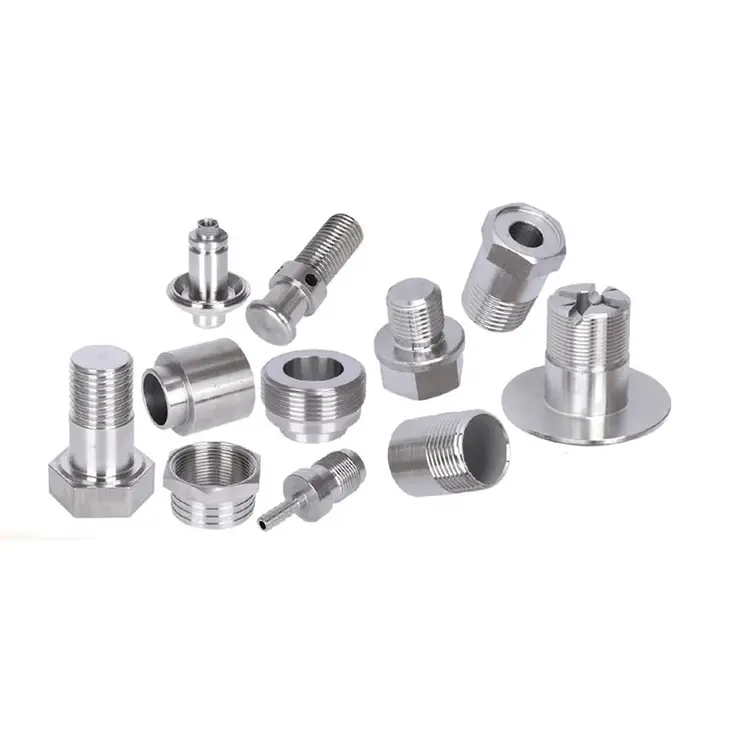
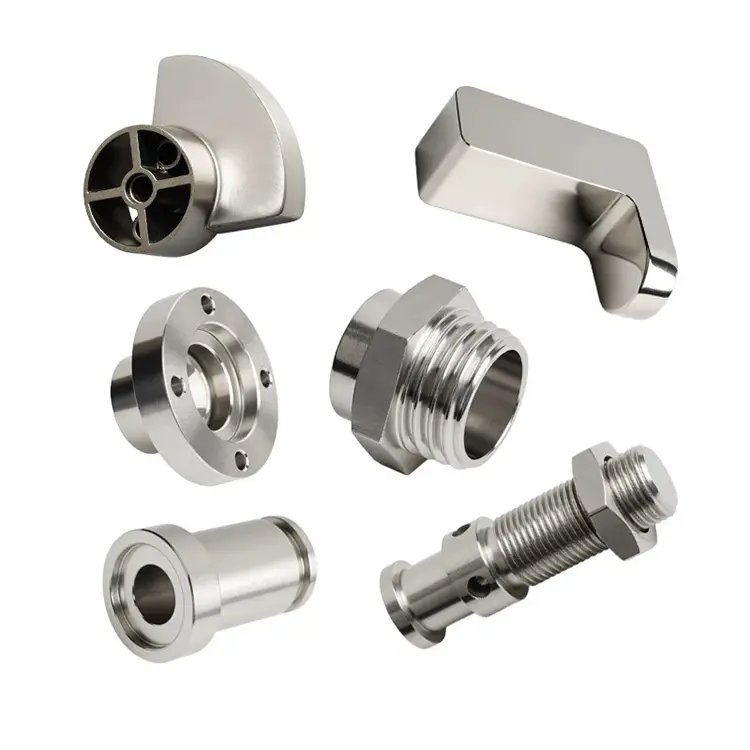
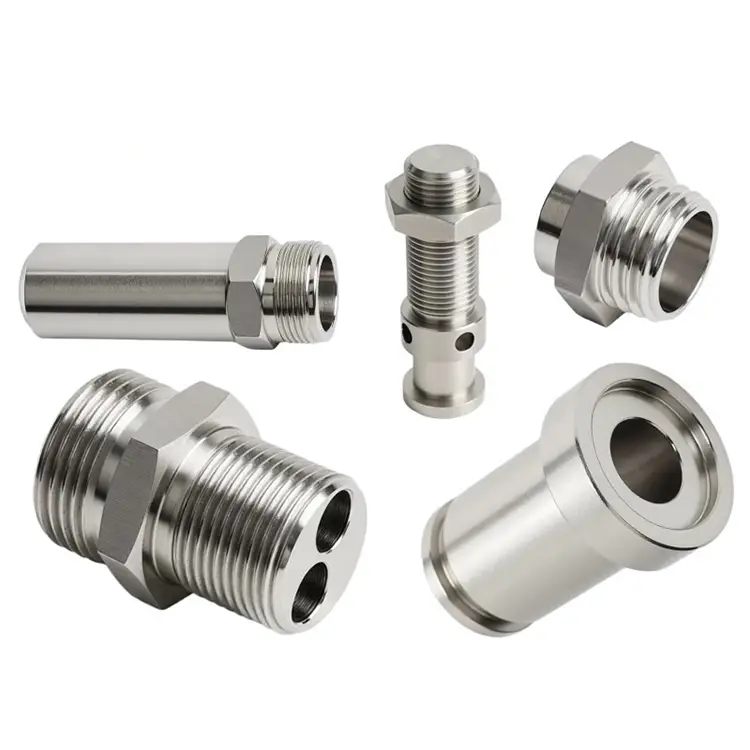
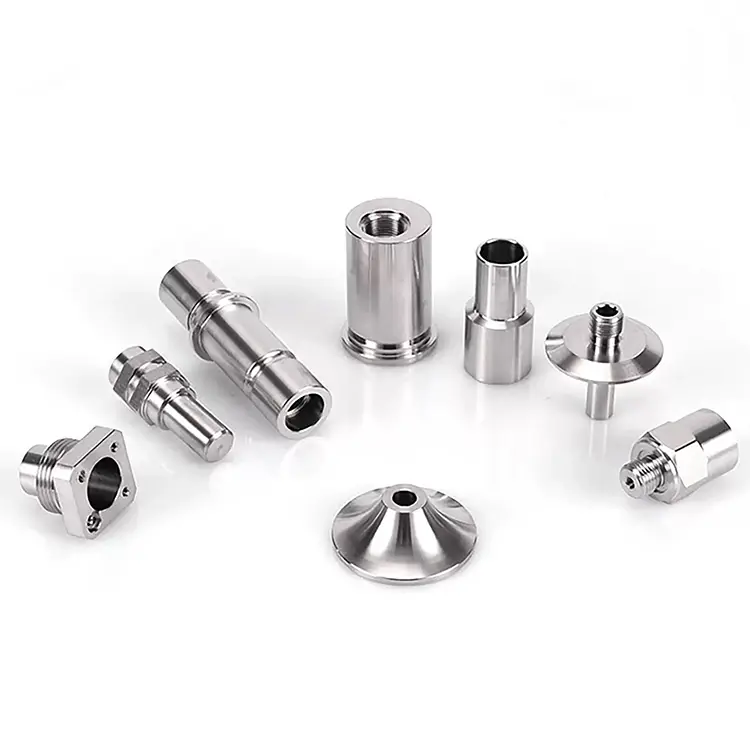
Parti di tornitura di precisione CNC
Nuote Metals offre pezzi di tornitura di precisione CNC personalizzati su misura per le vostre esigenze specifiche. Dal prototipo alla produzione, lavoriamo a stretto contatto con te per garantire che i tuoi componenti soddisfino le specifiche esatte.
Invia richiesta
Descrizione del prodotto
Parti di tornitura di precisione CNC: quando la tolleranza si misura in micrometri
La tornitura standard mantiene ±0,005 mm. Questo è sufficiente per la maggior parte dei raccordi idraulici, alberi e connettori. Ma alcune applicazioni richiedono di più. Un componente dell'iniettore di carburante che misura il flusso a 2.000 bar. Uno strumento chirurgico che deve essere assemblato senza gioco. Un supporto ottico che mantiene l'allineamento durante un'escursione termica di 40°C.
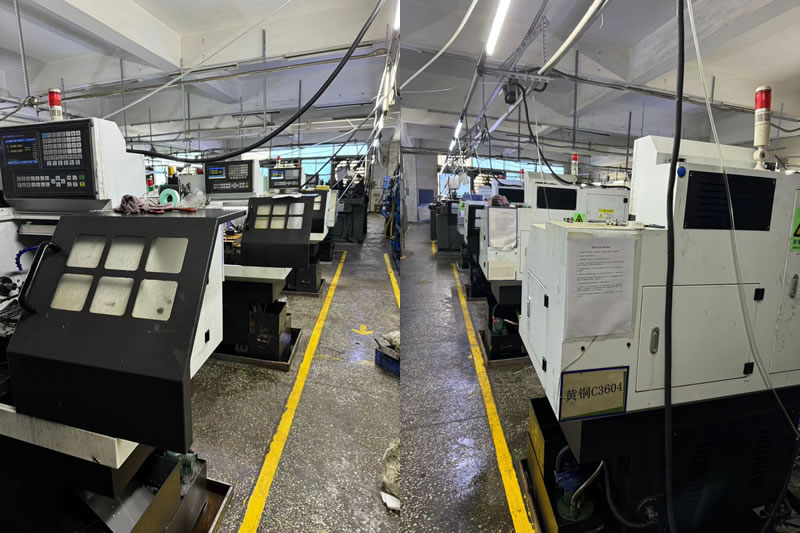
Queste sono le parti che separano la tornitura di precisione dalla tornitura standard. In Nuote Metals gestiamo una cella di tornitura di precisione dedicata in cui ogni variabile (temperatura, usura degli utensili, crescita del mandrino, incertezza di misura) è controllata e documentata. Questa non è un'affermazione di marketing. È una disciplina di processo e questo articolo spiega esattamente come la gestiamo.
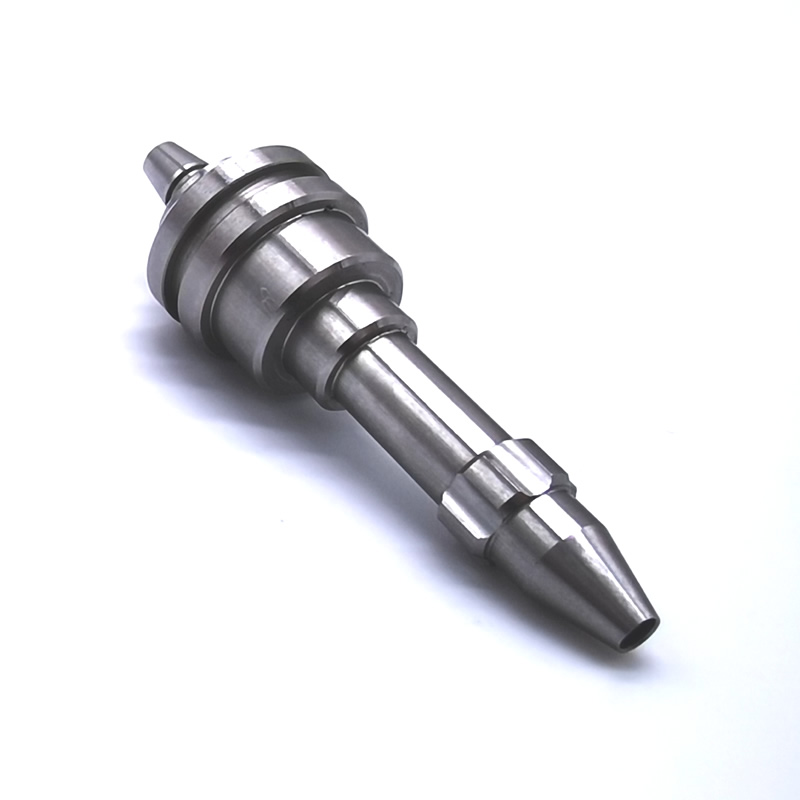
Ciò che rende la tornitura "precisa": cinque variabili che devono essere controllate
La precisione non viene solo dalla macchina. Deriva dal controllo di ogni fonte di variazione.
1. Stabilità termica.
Il mandrino di un tornio cresce man mano che si riscalda. Una parte di 100 mm può crescere di 0,02 mm con una variazione di temperatura di 10°C. La nostra cella di tornitura di precisione viene mantenuta a 20°C ± 1°C tutto l'anno. Le parti vengono immerse a temperatura ambiente prima dell'ispezione finale.
2. Gestione dell'usura degli utensili.
Un inserto usurato taglia in modo diverso rispetto a uno nuovo. Monitoriamo la durata dell'utensile controllando il tempo di taglio e regolando gli offset a intervalli definiti, senza aspettare che l'operatore noti una deriva. Per lavori di ±0,002 mm, i cambi utensile sono programmati, non reattivi.
3. Calibrazione del mandrino e dell'asse.
L'aumento termico influisce sulla struttura stessa della macchina. Eseguiamo un ciclo di riscaldamento ogni mattina e verifichiamo mensilmente il posizionamento degli assi con un interferometro laser. Le viti a ricircolo di sfere sono precaricate e le scale lineari forniscono un feedback diretto sulla posizione.
4. Ripetibilità del serraggio.
Una pinza che fa presa in modo diverso sul pezzo 1 e sul pezzo 500 introduce una variazione. Utilizziamo pinze temprate con arresti positivi e verifichiamo la concentricità prima di ogni ciclo di produzione. Per le parti a parete sottile, le ganasce morbide vengono lavorate in posizione per adattarsi al diametro della parte.
5. Incertezza di misura.
Una misurazione è valida tanto quanto lo strumento e il metodo. Calibriamo quotidianamente micrometri e alesametri rispetto a standard certificati. Per le caratteristiche critiche, utilizziamo una macchina di misura a coordinate (CMM) nella stessa stanza a temperatura controllata, perché misurare una parte in un'area di ispezione calda dà un risultato diverso rispetto alla misurazione in officina.
Le nostre capacità di tornitura di precisione
| Parametro | Standard | Cella di precisione |
|---|---|---|
| Tolleranza sul diametro | ±0,005 mm | ±0,002 mm |
| Concentricità | 0,01 mm | 0,003 mm |
| Rugosità superficiale | Ra 0,4 μm | Ra 0,2 μm |
| Rotondità | 0,008 mm | 0,002 mm |
| Tolleranza sulla lunghezza | ±0,1 mm | ±0,02 mm |
| Controllo della temperatura | Negozio ambiente | 20°C ± 1°C |
| Ispezione | Basato su campioni | CMM al 100% sulle caratteristiche critiche |
Materiali torniti nella cella di precisione:
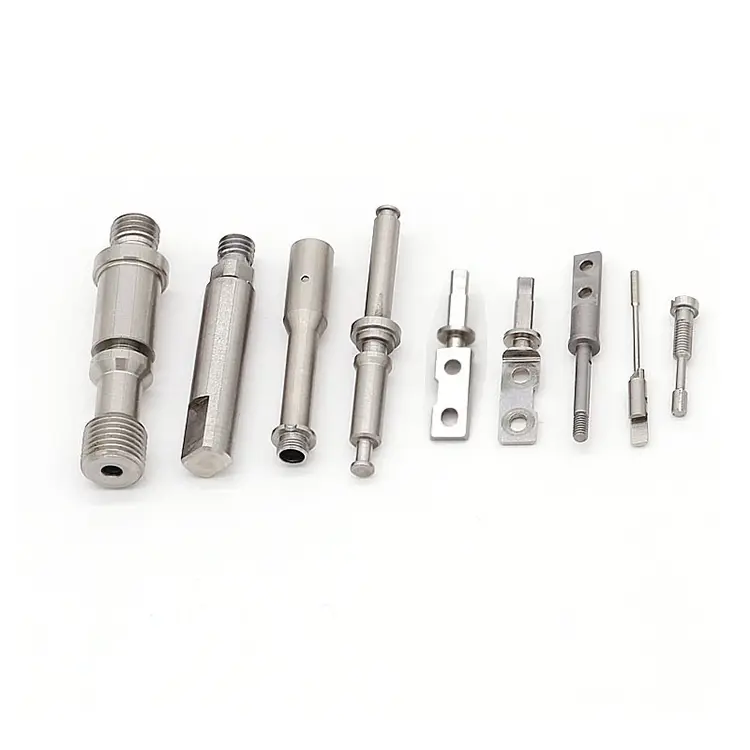
- Acciaio inossidabile (303, 304, 316, 17-4 PH, 440C)
- Acciaio legato (4140, 4340, 8620)
- Alluminio (6061, 7075, 2024)
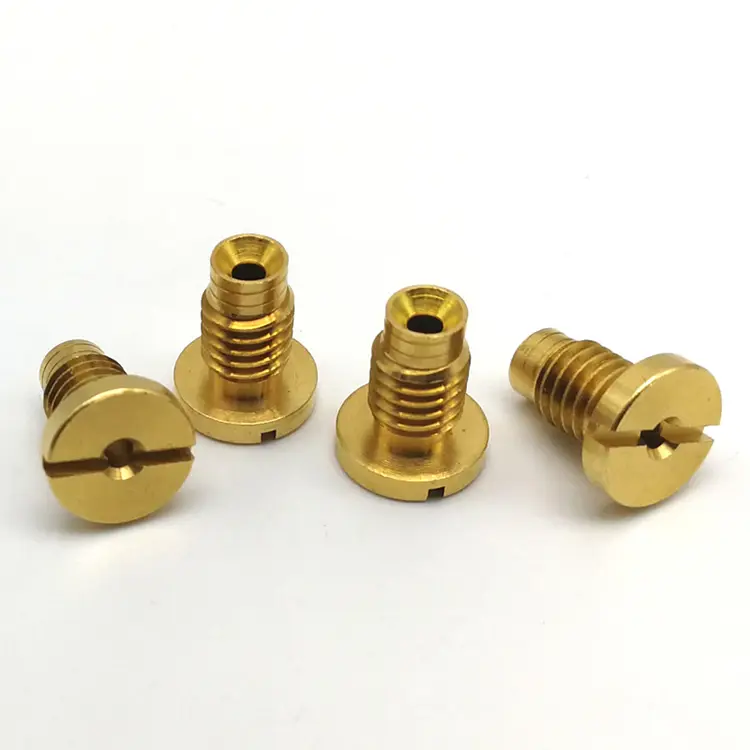
- Ottone e rame (C36000, C11000, C10200)
- Titanio (grado 5, grado 2)
- Materie plastiche (PEEK, POM, PTFE)
Capacità di volume:Prototipo (1–50 pezzi), produzione a basso volume (50–5.000), produzione ad alto volume (5.000–200.000+).
Misurazione: la spina dorsale della tornitura di precisione
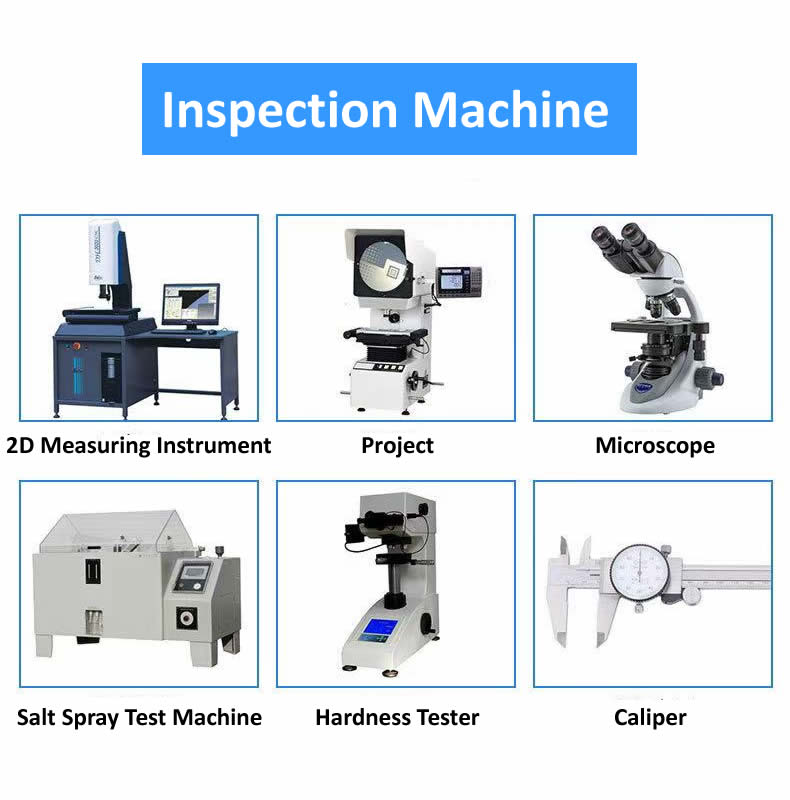
Non è possibile mantenere ±0,002 mm senza misurarlo correttamente. La nostra cella di precisione è dotata di:
- Macchina di misura a coordinate (CMM): Zeiss Contura con sonda di scansione. Utilizzato per geometrie complesse, concentricità e verifica della posizione.
- Rotondità: Talyrond 131 per la misurazione di rotondità, cilindricità e concentricità.
- Tester di rugosità superficiale: Mitutoyo SJ-210 per la verifica Ra e Rz.
- Comparatore ottico: per la verifica del profilo della filettatura, dei raggi e della forma.
- Micrometri digitali e alesametri: calibrati quotidianamente rispetto agli standard certificati.
- Compensazione della temperatura: tutte le misurazioni effettuate a 20°C, con fattori di correzione applicati per l'espansione termica del materiale.
Cosa significa per te: ogni dimensione critica del tuo disegno viene misurata e segnalata. Se il disegno richiede ±0,002 mm, il rapporto di ispezione mostra il valore misurato effettivo, non solo un passaggio/fallimento. Riceverai dati, non un timbro.
Un esempio reale: componente dello strumento chirurgico 17-4 PH
Un produttore tedesco di dispositivi medici necessitava di un componente in acciaio inossidabile 17-4 PH con una tolleranza del diametro di 0,002 mm, concentricità di 0,003 mm e finitura superficiale Ra di 0,2 μm. La parte verrebbe assemblata in uno strumento di sutura chirurgica in cui qualsiasi gioco causerebbe una mancata accensione.
Cosa abbiamo fatto di diverso:
- Abbiamo lavorato il pezzo nella nostra cella di precisione a 20°C, non nel reparto di tornitura generale.
- Utensili CBN utilizzati per la passata finale dopo il trattamento termico.
- Concentricità verificata con Talyrond prima e dopo la lavorazione finale.
- Spediti 4.000 pezzi con zero scarti. Il cliente ha eliminato l'ispezione in entrata: i nostri report CMM sono stati accettati come record di qualità.
Domande frequenti sulle parti di tornitura di precisione CNC
Q1: Qual è la differenza tra tornitura standard e tornitura di precisione?
R: La tornitura standard ha una tenuta di ±0,005 mm ed è adatta per la maggior parte delle parti idrauliche, automobilistiche e industriali generali. Le parti tornite di precisione CNC mantengono ±0,002 mm o migliore, con concentricità e finitura superficiale più strette. La differenza non è solo la macchina, ma anche l'ambiente (controllo della temperatura), la gestione degli utensili (modifiche programmate) e la disciplina di misurazione (verifica CMM). La tornitura di precisione costa di più perché richiede più tempo, più strumenti e più ispezioni. È giustificato quando l'applicazione lo richiede.
Q2: È possibile mantenere ±0,002 mm sull'acciaio inossidabile trattato termicamente?
R: Sì, ma con avvertenze. Il trattamento termico sposta la parte. Per 17-4 PH o 440C temprato a 40+ HRC, eseguiamo lavorazioni di sovradimensionamento, trattamento termico, quindi finitura con utensili CBN nella cella di precisione. La passata finale rimuove 0,05–0,1 mm di materiale per ottenere la tolleranza. Per geometrie molto complesse o sezioni a parete sottile, possiamo consigliare la tornitura dura seguita dalla rettifica. Nuote Metals esamina ogni disegno e conferma le tolleranze ottenibili prima di quotare.
Q3: Come si verifica la concentricità sui pezzi torniti di precisione CNC?
R: Utilizziamo un rotondimetro Talyrond per la concentricità, la rotondità e la cilindricità. Il pezzo viene ruotato su un mandrino di precisione mentre una sonda misura la superficie. Il risultato è un grafico polare che mostra la deviazione in micrometri. Per funzionalità più semplici, una CMM con sonda di scansione fornisce dati equivalenti. Ogni ordine di tornitura di precisione viene fornito con un rapporto dimensionale che mostra i valori misurati effettivi, non solo quelli superati/falliti.
Tag caldi: Parti di tornitura di precisione CNC
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza