Prodotti
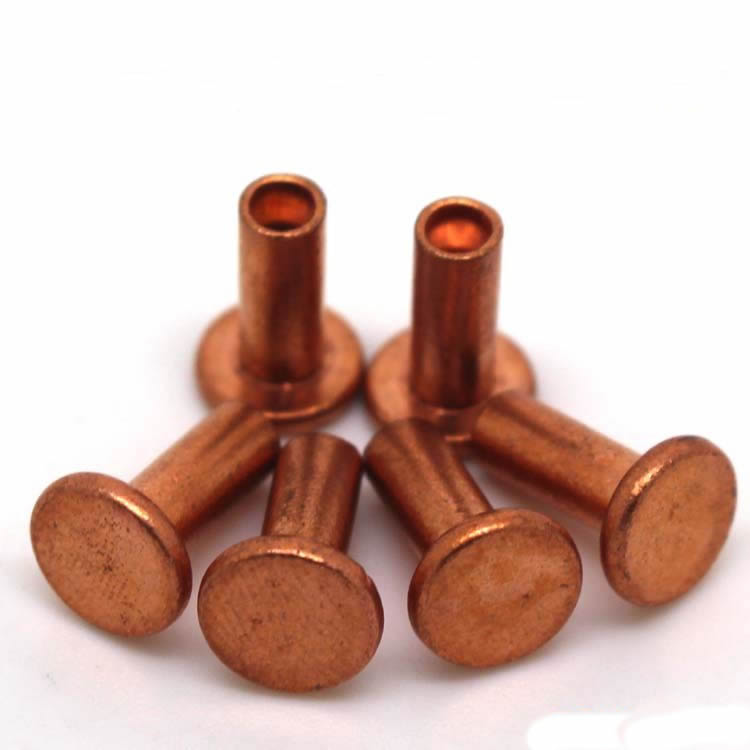
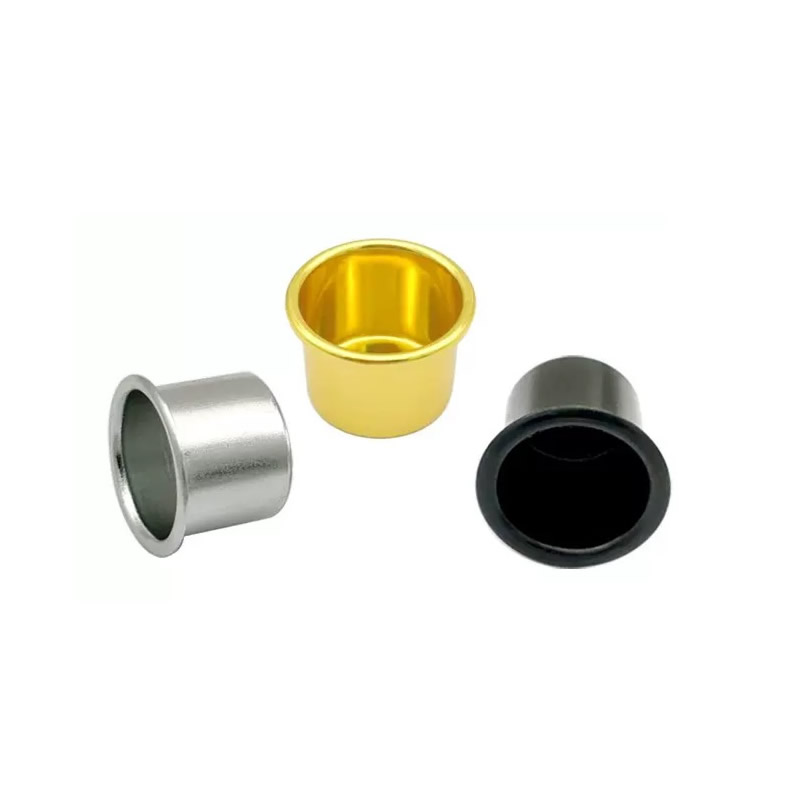
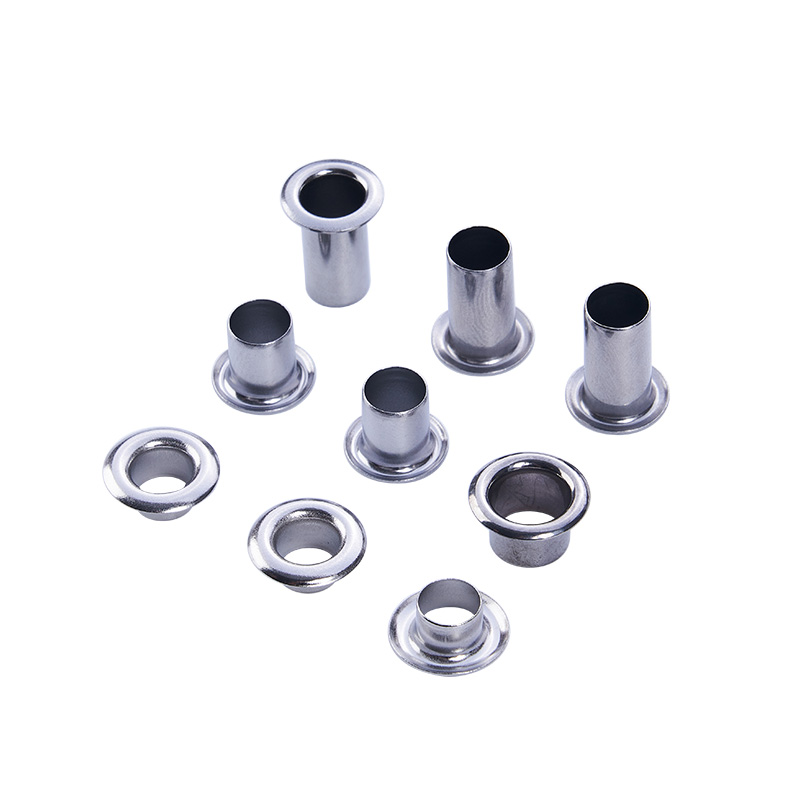
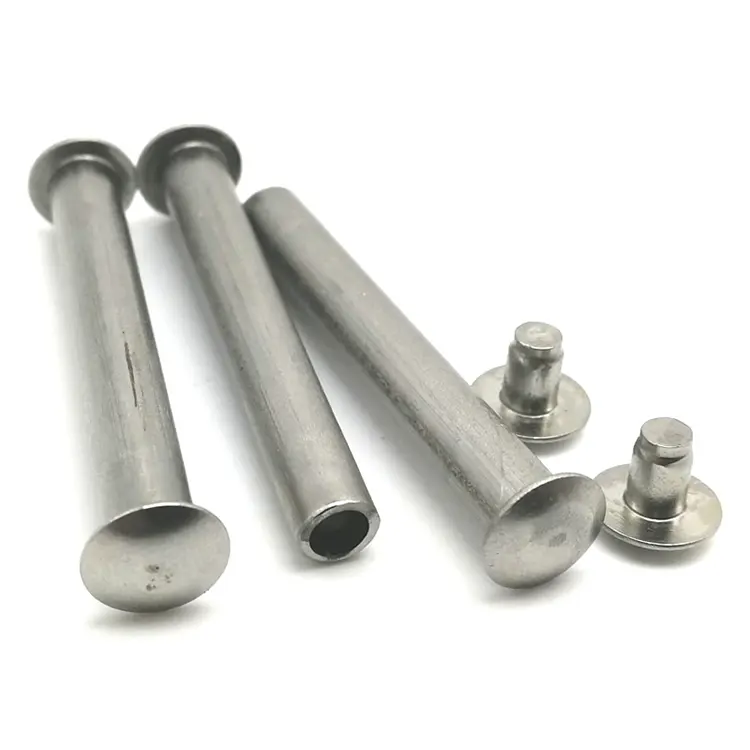
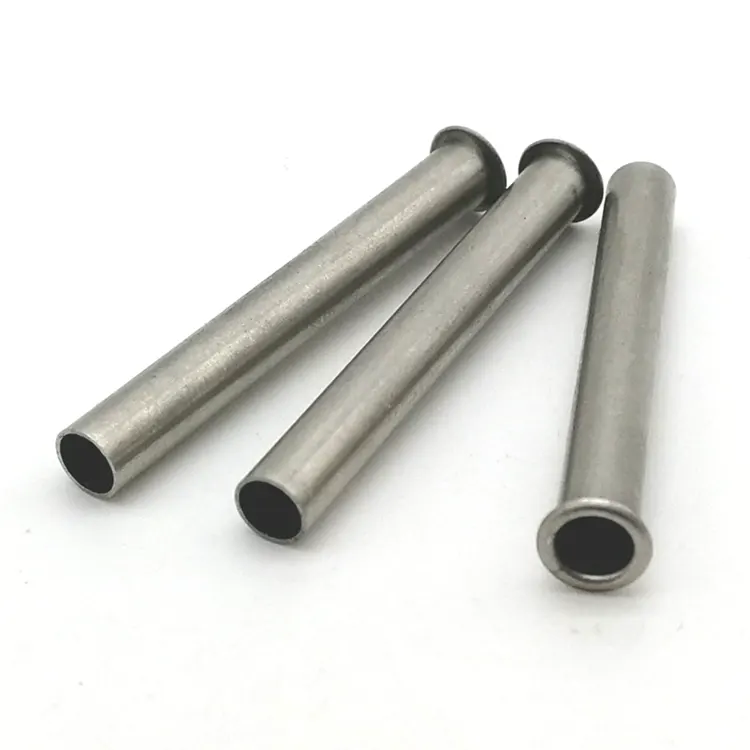
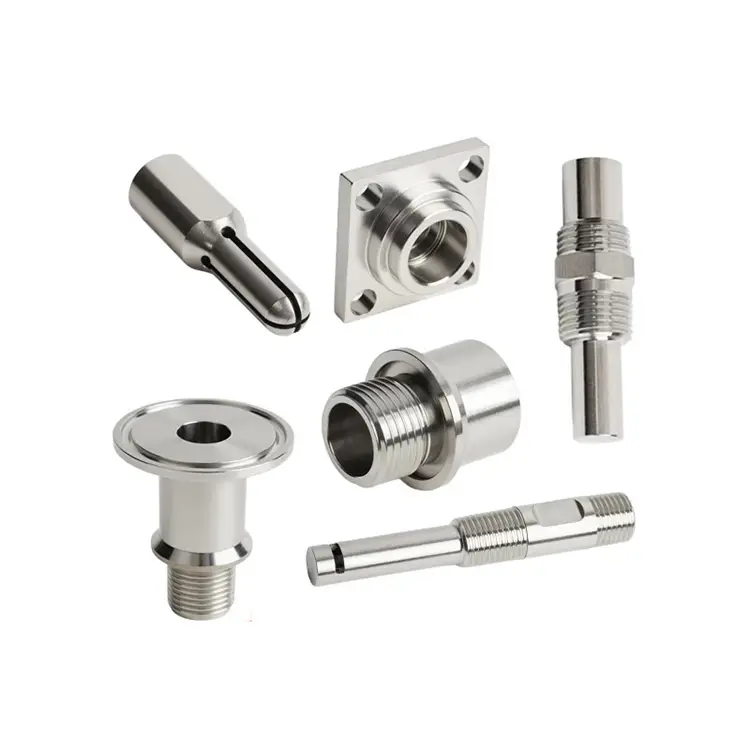
Parti tornite a CNC
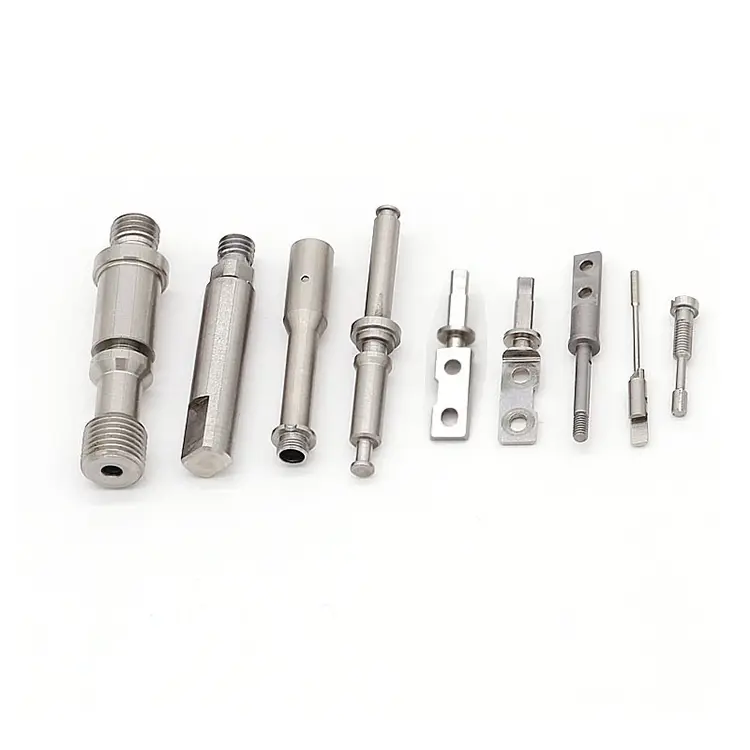
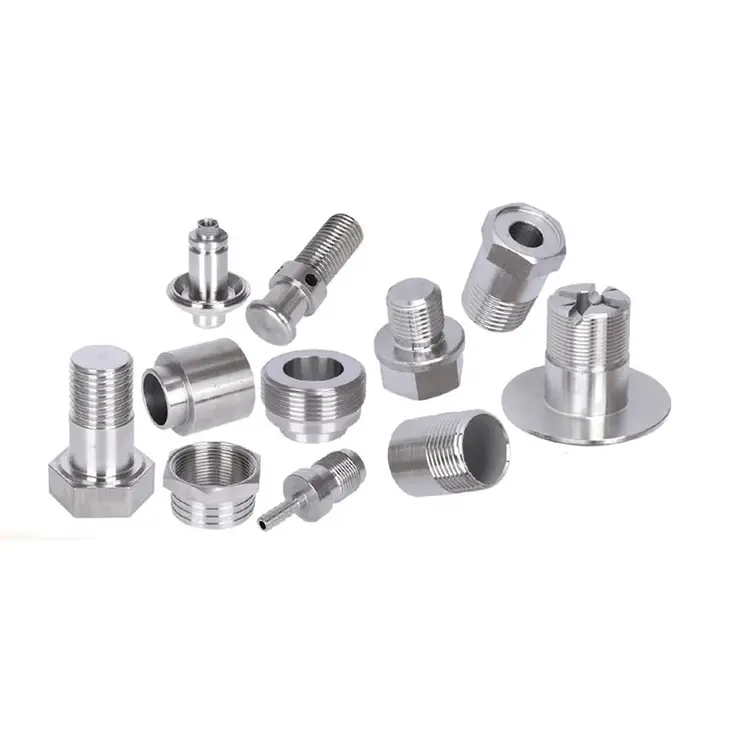
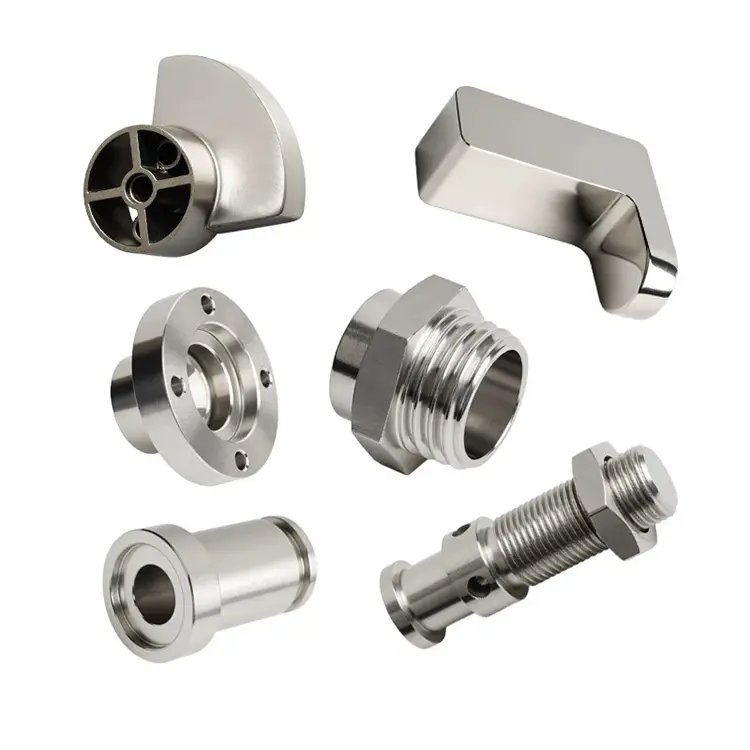
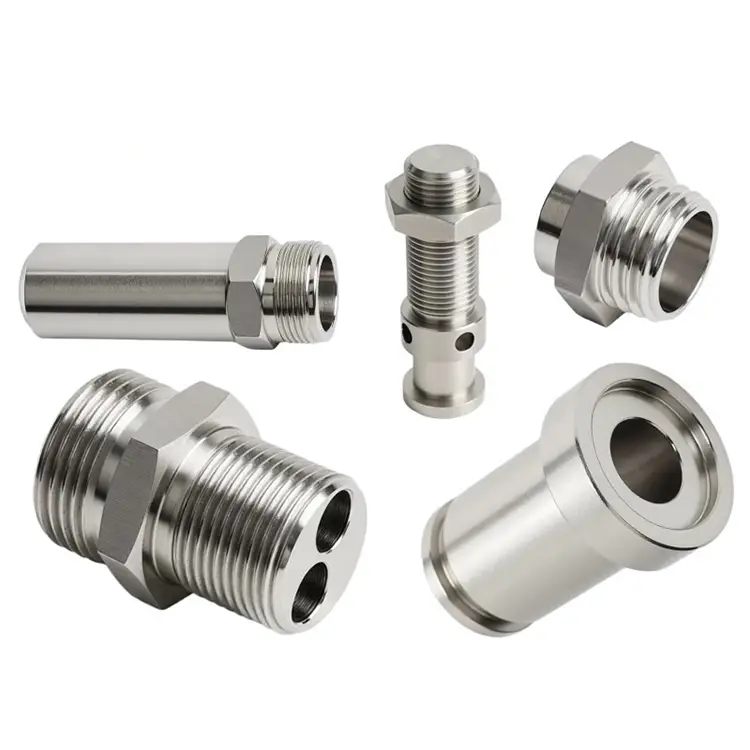
Nuote Metals produce pezzi torniti CNC per un'ampia gamma di settori, da quelli altamente regolamentati che si affidano a Nuote per pezzi coerenti e rigorosi a quelli che richiedono un'identificazione del prodotto distinta e distinta. Tutte le parti tornite sono di alta precisione e piacevoli con il trattamento superficiale.
Invia richiesta
Descrizione del prodotto
Pezzi torniti CNC: il percorso più veloce dalla barra al componente finito
La fresatura crea forme. La tornitura crea cilindri. E un numero sorprendente di componenti di precisione – alberi, perni, connettori, boccole, bobine di valvole – sono cilindrici. Ecco perchéParticolari torniti CNCrimangono il modo più conveniente ed efficiente per produrli.
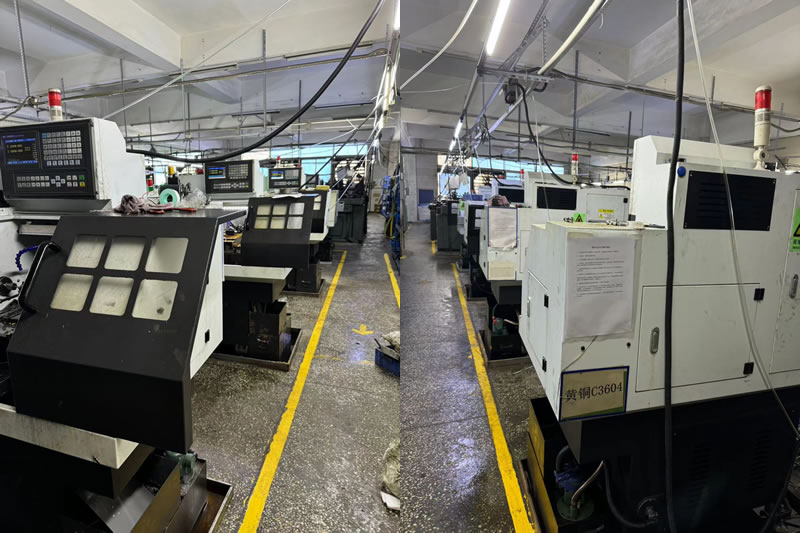
In Nuote Metals disponiamo di 30 torni alimentati a barra e a mandrino dedicati alla tornitura. Ma la velocità da sola non è l’obiettivo. L'obiettivo è una parte che soddisfi la tolleranza, la finitura superficiale e l'integrità del materiale, lotto dopo lotto. Questo articolo spiega come pensiamo alla tornitura, dove si adatta e cosa aspettarci quando ci invii un disegno.
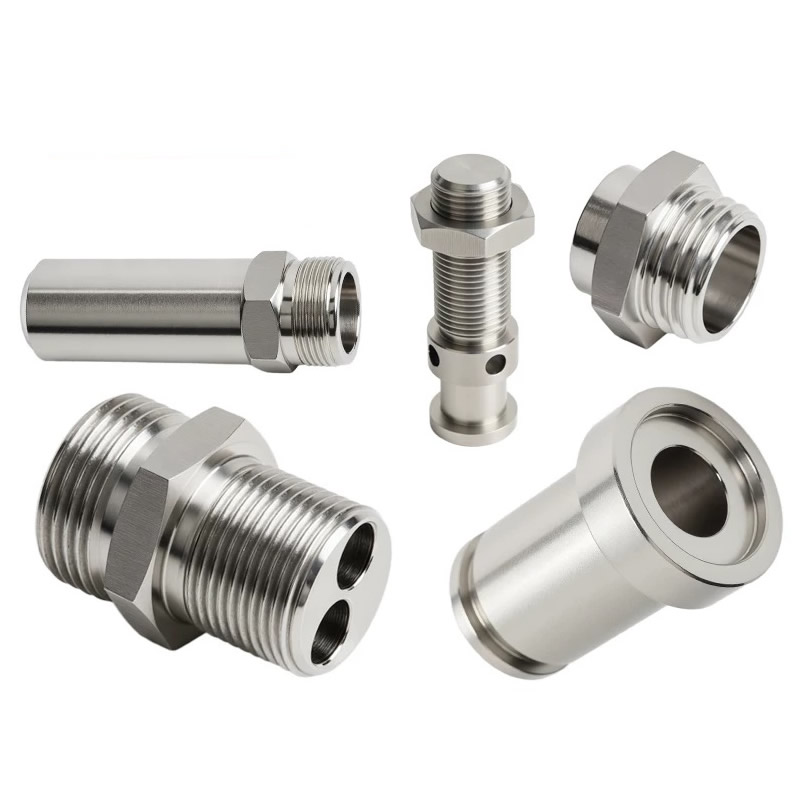
Cosa rende la svolta diversa e più veloce
La tornitura fa ruotare il pezzo contro un utensile da taglio stazionario. La fresatura fa ruotare l'utensile contro un pezzo fermo. Questa singola differenza cambia tutto in termini di costi, velocità e precisione.
Perché girare è più veloce:
- Avanzamento barra:Per la produzione di volumi elevati, un alimentatore a barre spinge automaticamente il materiale nel mandrino, senza caricamento manuale o tempi di inattività tra le parti.
- Taglio a punto singolo:Uno strumento di tornitura impegna il materiale in modo continuo, rimuovendo rapidamente grandi volumi di metallo.
- Tolleranze più strette sui diametri:La tornitura produce naturalmente caratteristiche rotonde con eccellente concentricità e finitura superficiale.
- Nessun bloccaggio complesso:Una pinza o un mandrino trattiene la barra; la parte cade una volta completata.
Dove la svolta vince:
- Alberi, perni, bulloni, prigionieri
- Connettori, adattatori, raccordi
- Boccole, manicotti, distanziali
- Bobine di valvole, pistoni, stantuffi
- Qualsiasi parte con un asse cilindrico primario
Dove vince la fresatura:
- Forme prismatiche con facce piatte, tasche e contorni complessi
- Alloggiamenti, staffe, collettori
- Parti in cui la geometria primaria non è rotazionale
La maggior parte dei pezzi torniti necessitano di fresature secondarie: fori trasversali, parti piatte, asole. Ecco perché utilizziamo sia apparecchiature di tornitura che di fresatura e centri di fresatura-tornitura a 5 assi per i pezzi che necessitano di entrambi in un'unica configurazione.
Parti tipiche tornite a CNC: geometria e applicazioni
Se la tua parte corrisponde a una di queste descrizioni, la tornitura è probabilmente il processo giusto:
Alberi e perni– Motori, attuatori, cilindri idraulici. Materiali: 1045, 4140, 304, 17-4 PH.
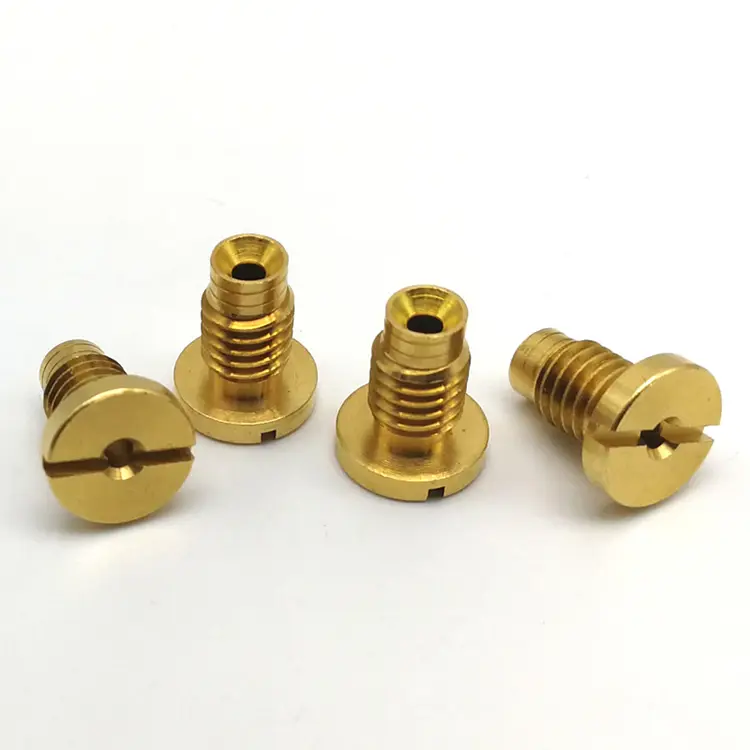
Connettori e adattatori– Sistemi fluidici, raccordi elettrici, linee pneumatiche. Materiali: ottone, rame, acciaio inossidabile, alluminio.
Boccole e manicotti– Cuscinetti, superfici di usura, guide di allineamento. Materiali: bronzo, ottone, acciaio, PTFE.
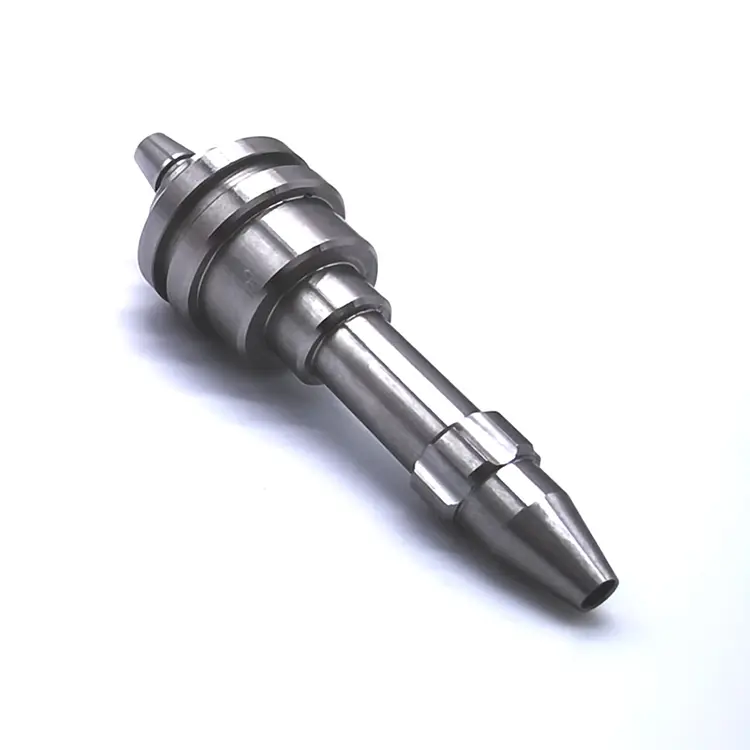
Componenti della valvola –Bobine, steli, sedi, pistoni. Materiali: 4140, 17-4 PH, D2, inossidabile.
Elementi di fissaggio e inserti– Prigionieri filettati, bulloni a disegno, inserti filettati. Materiali: acciaio al carbonio, acciaio legato, inossidabile.
Rulli e ruote– Trasportatori, movimentazione materiali, attrezzature per la stampa. Materiali: acciaio, alluminio, nylon, POM.
Cosa condividono queste parti:Un asse cilindrico primario, l'esigenza di concentricità e l'esigenza di diametro e finitura superficiale costanti. Queste sono esattamente le caratteristiche che la tornitura offre meglio.
Attrezzatura e capacità – Costruiti per l'efficienza dell'alimentazione a barra
Nuote Metals gestisce un reparto di tornitura ottimizzato sia per la precisione di piccoli lotti che per la produzione di grandi volumi.
| Capacità | Specifica |
|---|---|
| Diametro di rotazione | 2 mm – 300 mm |
| Lunghezza di svolta | Fino a 750 mm |
| Tolleranza | ±0,005 mm (standard), ±0,002 mm (precisione) |
| Rugosità superficiale | Ra 0,4 μm (standard), Ra 0,2 μm (lucido) |
| Capacità di avanzamento della barra | Diametro 2 mm – 80 mm |
| Velocità del mandrino | Fino a 6.000 giri/min |
| Utensili dal vivo | Fori trasversali, piani e fessure in un unico setup |
Materiali che trasformiamo regolarmente:
- Acciaio al carbonio (1045, 1215, 12L14)
- Acciaio legato (4140, 4340, 8620)
- Acciaio inossidabile (303, 304, 316, 17-4 PH)
- Alluminio (6061, 7075, 2024)
- Ottone (C36000, C26000)
- Rame (C11000, C10200)
- Materie plastiche (POM, PEEK, PTFE, nylon)
Capacità di volume:Prototipo (1–50 pezzi), produzione a basso volume (50–5.000), produzione ad alto volume (5.000–500.000+).
Controllo qualità: cosa verifichiamo su ogni pezzo tornito a CNC
La svolta è veloce, ma la velocità senza verifica è uno spreco. Ogni lotto è prodotto secondo un sistema di qualità documentato:
Verifica materiale in entrata:
- Certificati di prova del mulino per ogni barra.
- Controlli interni di durezza e microstruttura.
Monitoraggio durante il processo:
- Ispezione del primo articolo (FAI) per ogni nuovo codice prodotto.
- Controllo Statistico di Processo (SPC) su diametri critici.
- Monitoraggio dell'usura degli utensili e cambi programmati degli utensili per evitare derive.
Ispezione finale:
- Ispezione CMM per geometrie complesse.
- Comparatori ottici per la verifica di filettature e profili.
- Rugosimetri superficiali per la validazione Ra.
- Rapporto dimensionale completo e certificato del materiale con ogni spedizione.
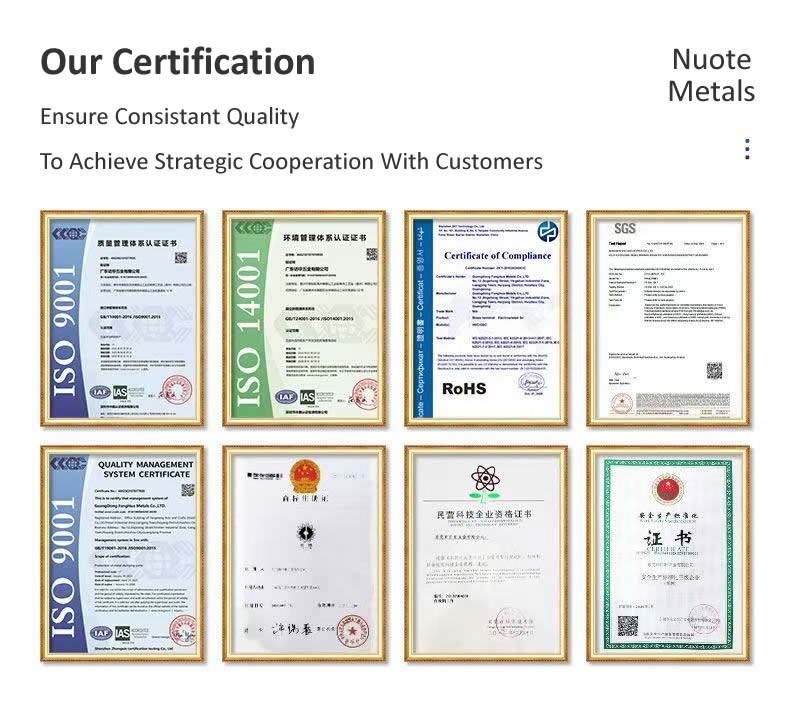
Certificazioni: ISO 9001:2015. Conformità RoHS e REACH disponibile. Documentazione PPAP su richiesta.
Un esempio reale: bobina della valvola in acciaio inossidabile 17-4 PH
Un produttore di apparecchiature idrauliche nordamericano aveva bisogno di una bobina per valvola in acciaio inossidabile da 17-4 PH con una tolleranza di diametro di 0,008 mm, concentricità di 0,005 mm e 40–45 HRC dopo il trattamento termico. Il loro precedente fornitore non riusciva a mantenere la concentricità dopo l'indurimento: la bobina era fuori circonferenza di 0,02 mm.
Cosa abbiamo fatto di diverso:
- Lavorazione completa della bobina su un centro di fresatura-tornitura a 5 assi: tutti i diametri, le scanalature e i fori trasversali in un'unica configurazione.
- Utensili CBN utilizzati per la passata di finitura finale dopo il trattamento termico.
- Concentricità verificata con Talyrond prima e dopo l'indurimento.
- Spediti 3.500 pezzi con zero scarti. Il cliente ha eliminato la rettifica secondaria e ha ridotto i tempi di consegna di 10 giorni.
Domande frequenti sui pezzi torniti CNC
Q1: Qual è la differenza tra tornitura CNC e fresatura CNC?
R: La tornitura CNC fa ruotare il pezzo mentre un utensile fisso lo taglia, ideale per le parti cilindriche. La fresatura CNC fa ruotare l'utensile mentre il pezzo rimane fermo, ideale per parti prismatiche con facce piane e tasche. MoltiParticolari torniti CNCrichiedono anche una fresatura secondaria per fori trasversali o piani. Nuote Metals gestisce entrambi i tipi di attrezzature, oltre ai centri di fresatura-tornitura a 5 assi che combinano tornitura e fresatura in un unico setup.
Q2: Quali tolleranze puoi mantenere sui pezzi torniti?
R: La nostra tolleranza standard è ±0,005 mm, con capacità di precisione fino a ±0,002 mm per diametri critici. La concentricità e la rotondità possono essere mantenute a 0,005 mm o migliori. La tolleranza ottenibile dipende dal materiale, dal rapporto lunghezza/diametro della parte e dal tipo di caratteristica. Per le parti trattate termicamente, si consiglia di specificare le tolleranze dopo il trattamento termico o di consentire la rettifica. Nuote Metals esamina ogni disegno e fornisce feedback DFM prima di effettuare un ordine.
Q3: È possibile trasformare parti da barre con fori trasversali e filettature?
R: Sì. I nostri torni sono dotati di utensili motorizzati e alimentatori di barre, che ci consentono di eseguire fori trasversali, fresare superfici piane e tagliare filetti nella stessa configurazione dell'operazione di tornitura. Ciò elimina le operazioni secondarie, riduce i tempi di consegna e migliora la concentricità tra le caratteristiche. Per le geometrie complesse, utilizziamo centri di fresatura-tornitura a 5 assi che lavorano il pezzo completo in un unico setup.
Tag caldi: Parti tornite a CNC, Parti tornite a CNC in Cina
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza