Prodotti
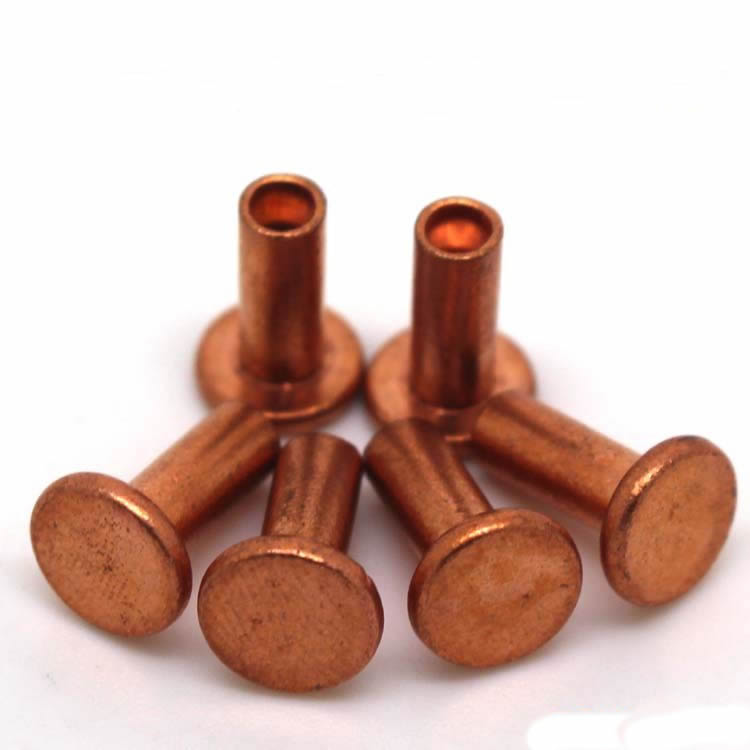
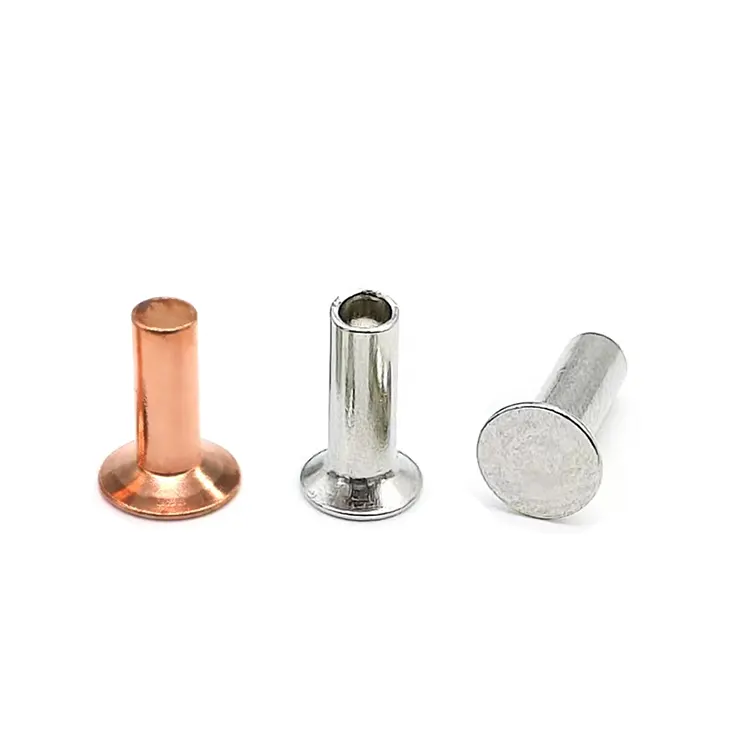
Rivetti a testa svasata in rame
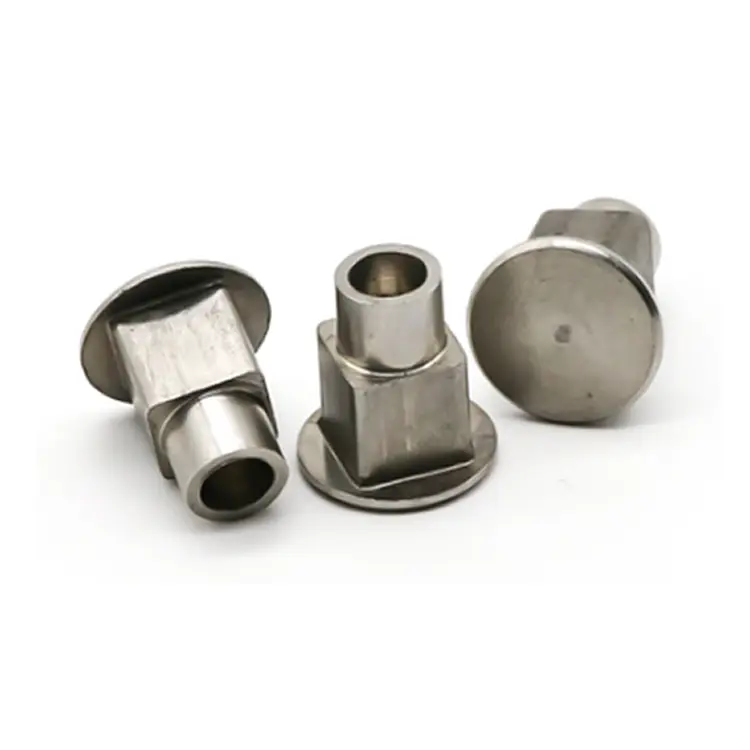
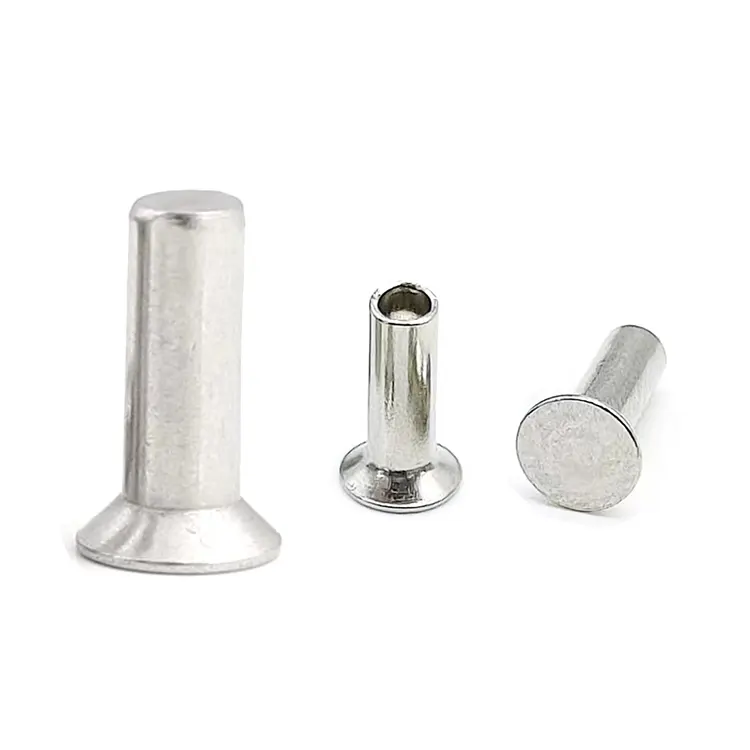
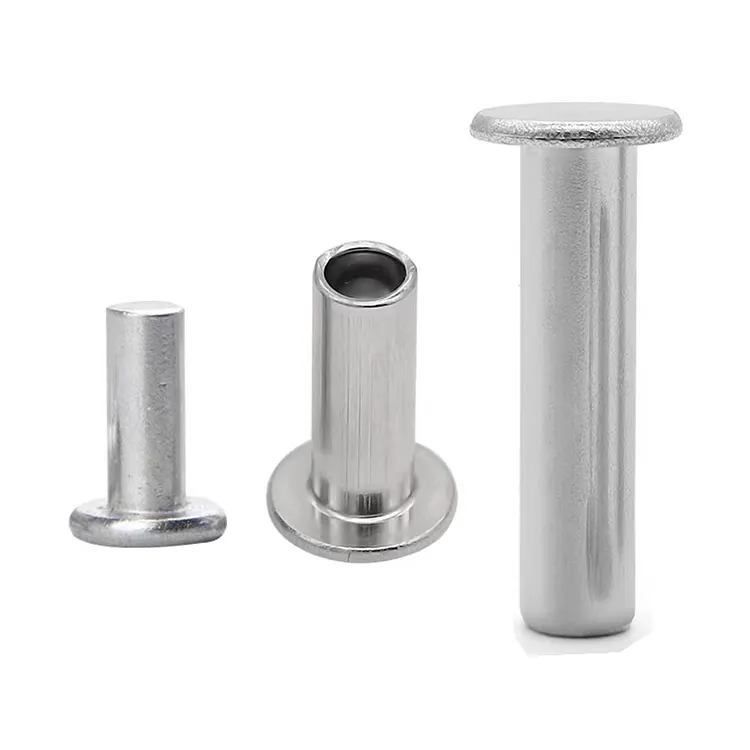
I rivetti a testa svasata in rame prodotti da Nuote Metals in Cina sono elementi di fissaggio metallici comuni utilizzati principalmente nella produzione di macchinari, apparecchiature elettroniche, assemblaggio di mobili e altri settori industriali. Essendo un materiale metallico tradizionale, il rame ha un'eccellente conduttività elettrica e termica e resistenza alla corrosione, che lo rendono popolare in applicazioni specifiche. I rivetti a testa svasata sono elementi di fissaggio prodotti mediante processi di ricalcatura a freddo o forgiatura a caldo. La loro struttura semplice richiede strumenti per la rivettatura per creare una connessione specializzata.
Invia richiesta
Descrizione del prodotto
Rivetti a testa svasata in rame – Finitura a filo dove la sporgenza non è un'opzione
Alcune applicazioni non possono tollerare la testa sollevata. Il rivestimento della barca deve risultare liscio sotto i piedi. Facciate in rame dove ogni pannello deve essere perfettamente piatto. Strumenti di precisione in cui un rivetto sporgente interferirebbe con le parti in movimento. Per questi lavori il rivetto a testa svasata in rame è l’unica soluzione.
In Nuote Metals, lavoriamo rivetti in rame svasati con angoli precisi di 90° che si inseriscono completamente in un foro conico pretagliato. Il risultato è una superficie che sembra monolitica: nessun punto di intoppo, nessun elemento di fissaggio visibile, solo rame liscio. Ma la finitura a filo comporta un compromesso: la testa è più sottile, l’installazione richiede maggiore precisione e non tutte le applicazioni in rame sono adatte.
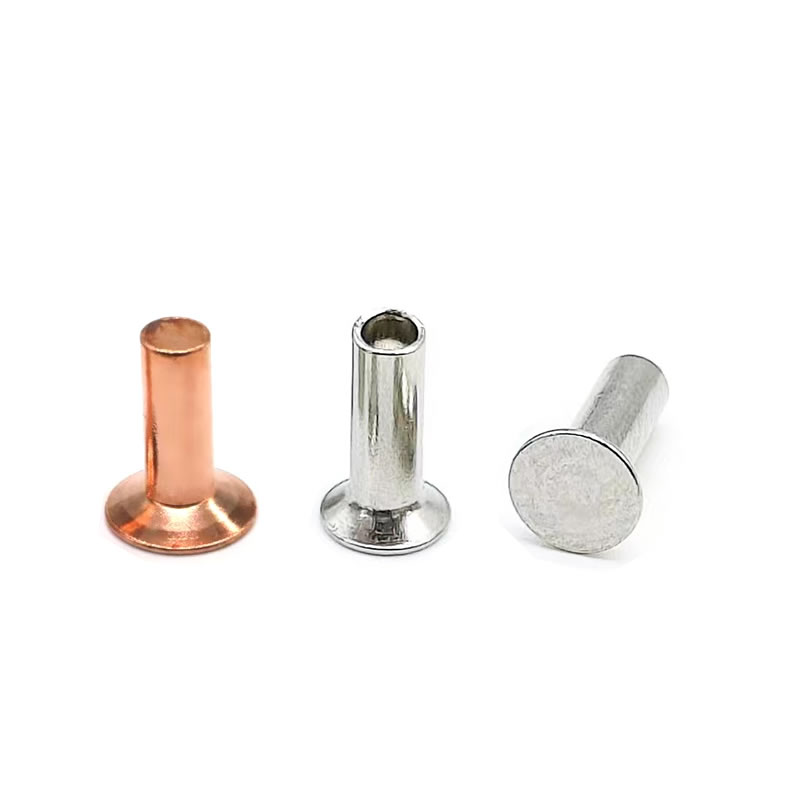
Il compromesso svasato: superficie a filo vs. resistenza della testa ridotta
La testa svasata è conica nella parte inferiore, progettata per essere inserita in un foro conico corrispondente. Se installata correttamente, la parte superiore della testa è a livello della superficie di rame circostante.
Cosa guadagni:
- Finitura completamente a filo – nessuna sporgenza, nessun punto di intoppo
- Superficie liscia per verniciatura, laccatura o sviluppo di patine
- Resistenza ridotta nelle applicazioni marine o aerodinamiche
- Aspetto professionale e rifinito sul rame architettonico
A cosa rinunci:
- Resistenza agli urti inferiore del 15–20% rispetto alla testa rotonda– la testa svasata ha meno massa di materiale sul gambo.
- Resistenza allo sfilamento inferiore– la superficie di appoggio conica ha un'area effettiva inferiore rispetto a una testa piatta o bombata.
- Richiede svasatore prelavorato– una fase di produzione aggiuntiva che aggiunge costi e tempi.
La regola fondamentale per il rame:Poiché il rame è tenero, la svasatura deve essere tagliata in modo netto e corrispondere esattamente all'angolo del rivetto. Un angolo non corrispondente, anche di 3-5 gradi, crea un punto di stress che può rompere la testa durante l'impostazione o portare all'allentamento sotto vibrazione. Nuote Metals fornisce rivetti con angoli della testa documentati e può consigliare la svasatura corretta per lo spessore del rame.
Specifiche Tecniche – Rivetti a Testa Svasata in Rame
Prodotto secondo dimensioni DIN 302 e ISO 1051. Angoli personalizzati disponibili.
| Parametro | Valore/Intervallo | Standard di prova/tolleranza |
|---|---|---|
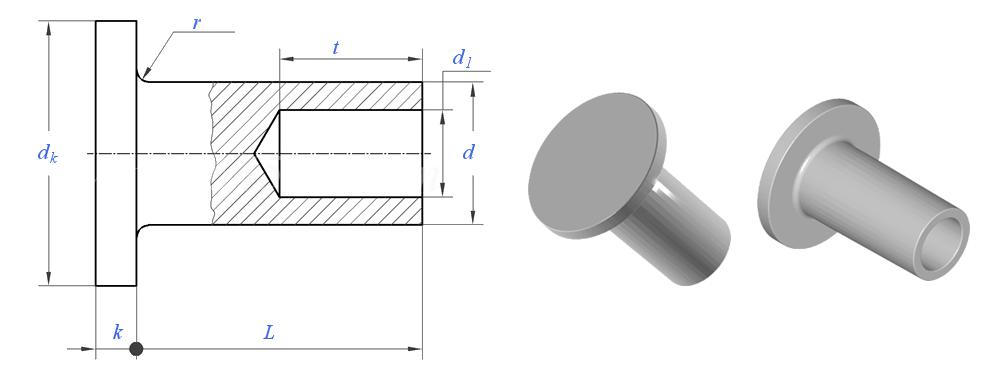
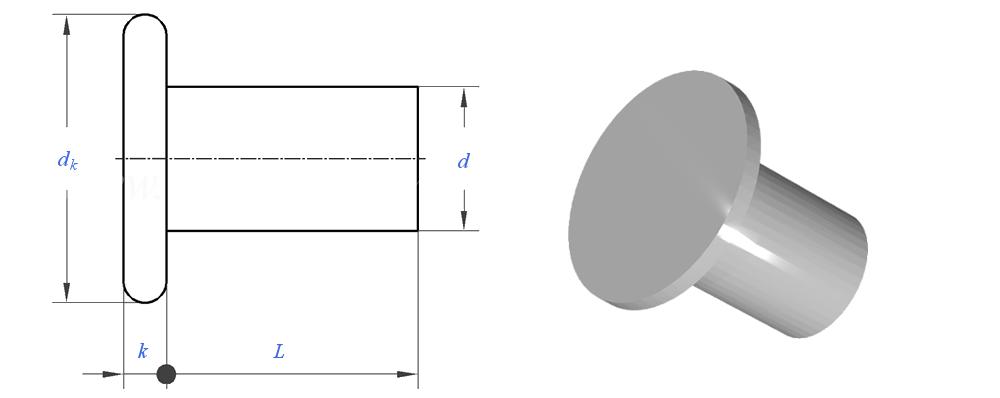
| Diametro del gambo (d) | 1,5 – 10 mm | ±0,05 mm (≤6 mm) |
| Diametro testa (dk) | Da 1,4×d a 1,6×d | ±0,15 mm |
| Altezza della testa (k) | da 0,3×d a 0,4×d | ±0,1 mm |
| Angolo di svasatura | 90° (standard) o 120° | ±1° |
| Lunghezza (L) | 3 – 40 mm | ±0,3 mm |
| Resistenza alla trazione | 220 – 280MPa | ASTM B152 |
| Resistenza al taglio | 180 – 220MPa | ASTM F606 |
| Conduttività | ≥58 MS/m (C11000), ≥59 MS/m (C10200) | ASTM B193 |
| Purezza | ≥99,7% (C11000), ≥99,99% (C10200) | ASTM E53 |
| Standard | DIN 302, ISO 1051 | Personalizzato per disegno |
Gradi dei materiali:
C11000 (ETP):99,9% rame, 0,04% ossigeno. Uso marino generale, architettonico ed elettrico.
C10200 (OFHC):Rame al 99,99%, privo di ossigeno. Elettronica critica e applicazioni criogeniche.
Quando svasato è la scelta giusta – e quando non lo è
I rivetti in rame svasati non sono un aggiornamento universale rispetto alle teste piatte o bombate. Risolvono un problema specifico, la finitura a filo, e ne introducono altri.
Scegli Svasato quando:
- La superficie deve essere completamente a filo: ponti delle barche, coperture in rame, pannelli degli strumenti, superfici aerodinamiche.
- Il rame è abbastanza spesso (≥2 mm) da supportare una svasatura pulita senza deformarsi.
- Il giunto è caratterizzato da basse vibrazioni e basso impatto: architettura statica, rivestimento marino, finiture decorative.
- Puoi lavorare la svasatura con precisione: con CNC o con foratura di precisione, non con utensili manuali.
Non scegliere Svasato quando:
- Il rame è più sottile di 1,5 mm: la svasatura rimuove troppo materiale e indebolisce la lamiera.
- Il giunto è soggetto a forti vibrazioni o impatti: motori, generatori, macchinari pesanti. Scegli invece la testa rotonda.
- Non è possibile garantire la corrispondenza dell'angolo tra rivetto e foro: la mancata corrispondenza provoca crepe.
Un errore frequente:Utilizzo di rivetti in rame a testa svasata su lamiere di rame sottili perché si desidera l'aspetto finale. Il risultato è un bordo del foro indebolito e un cedimento prematuro. Per il rame sottile, scegli la testa cilindrica: fornisce una finitura a basso profilo senza rimuovere materiale.
Solido o semi-tubolare: quale funziona meglio per il rame svasato?
| Caratteristica | Svasato in rame massiccio | Semi-tubolare in rame svasato |
|---|---|---|
| Impostazione della forza | 100% (riferimento) | 50-60% |
| Resistenza al taglio | 100% | 80–85% |
| Rischio di rottura della testa | Più alto: il gambo pieno resiste al flusso | Inferiore: la punta cava si deforma facilmente |
| La migliore applicazione | Giunti a filo strutturali in rame spesso | Gruppi ad incasso in rame sottile, ad alto volume |
| Velocità di produzione | Più lentamente | 40–50% più veloce |
Approfondimento chiave per il rame:Poiché la testa svasata è sottile, una forza di fissaggio eccessiva può romperla, soprattutto con rivetti solidi. I rivetti a testa svasata semitubolari riducono la forza di quasi la metà e sono più tolleranti nel rame. Per qualsiasi spessore del rame inferiore a 3 mm, consigliamo il semitubolare. Per il rame più spesso o dove è necessaria la massima resistenza al taglio, scegliere il solido con forza controllata.
Preparazione della svasatura: la fase da cui provengono la maggior parte dei guasti dei rivetti in rame
Un rivetto a testa svasata è efficace quanto il foro in cui si inserisce. Nel rame, questo passaggio è più critico che nell'acciaio.
Corrispondenza angolare:La fresa per svasatura deve corrispondere esattamente all'angolo del rivetto: 90° o 120°. Un disallineamento di 3° su un rivetto da 6 mm crea uno spazio di 0,15 mm su un lato. Sotto carico, tale spazio diventa un punto di inizio della cricca.
Controllo della profondità:La profondità della svasatura deve essere uguale all'altezza della testa (k). Troppo superficiale: la testa sporge. Troppo profondo: la testa affonda sotto la superficie e il sottile bordo in rame può deformarsi.
Rimozione delle bave:Il rame produce bave filamentose quando viene lavorato. Se non rimosse, queste bave impediscono il completo inserimento della testa conica. Sbavare sempre entrambi i lati del foro prima dell'impostazione.
Selezione dell'incudine:Utilizzare un'incudine piatta per i rivetti a testa svasata. Un'incudine concava deformerà la parte superiore piatta e rovinerà la finitura a filo. Il diametro dell'incudine deve essere uguale o superiore al diametro della testa.
Il nostro supporto:Nuote Metals può fornire misuratori di profondità per svasatura e consigliare le specifiche dell'utensile da taglio abbinate al vostro ordine di rivetti. Per i progetti critici, produrremo un lotto campione e testeremo la seduta sul materiale in rame reale prima della produzione completa.
Domande frequenti sui rivetti a testa svasata in rame
D1: Posso utilizzare rivetti a testa svasata in rame su lamiere di rame da 1,5 mm senza indebolire il giunto?
R: Non lo consigliamo. Un foro svasato rimuove il materiale dalla lastra, in genere da 0,3×d a 0,4×d in profondità. Su rame da 1,5 mm con un rivetto da 4 mm, che rimuove circa il 25-30% dello spessore della lamiera sul bordo del foro, riducendo significativamente la resistenza allo strappo. Per il rame inferiore a 2 mm, scegli invece rivetti a testa cilindrica o a testa piatta. Forniscono un profilo basso senza rimuovere materiale. Se è assolutamente necessaria una finitura a filo sul rame sottile, prendere in considerazione l'utilizzo di una rondella di supporto sul lato cieco per ripristinare la resistenza del giunto: Nuote Metals può fornire rondelle in rame corrispondenti.
Q2: Perché i miei rivetti in rame a testa svasata si rompono in testa durante l'installazione?
R: Le crepe derivano quasi sempre da una delle tre cause seguenti: (1) mancata corrispondenza dell'angolo tra lo strumento svasatore e la testa del rivetto: anche una differenza di 3–5° crea un punto di sollecitazione. (2) Forza di fissaggio eccessiva: il rame richiede solo il 40–60% della forza utilizzata per i rivetti in acciaio. (3) Raggio di raccordo acuto alla giunzione testa-gambo: se il raggio è inferiore a 0,3×d, il rame non può fluire durante la ricalcatura. Noi di Nuote Metals manteniamo un raggio di raccordo minimo di 0,5×d e controlliamo l'angolo della testa a ±1°. Se condividi le dimensioni del rivetto, le specifiche della fresa svasatrice e la pressione di impostazione, possiamo identificare la causa e consigliare una soluzione.
Q3: I rivetti a testa svasata in rame sono adatti per la costruzione di barche e per il decking marino?
R: Sì, e questa è una delle loro applicazioni classiche. I rivetti a testa svasata in rame sono stati utilizzati per secoli nella costruzione di barche in legno perché sono a filo con il fasciame, resistono alla corrosione dell'acqua salata e non reagiscono con i raccordi in bronzo o ottone. Per l'uso marino moderno, consigliamo rivetti a testa svasata in rame massiccio con finitura naturale o lucida, senza placcatura, che può introdurre differenze galvaniche. La testa a filo impedisce di impigliarsi in corde, reti o piedi. Nuote Metals fornisce rivetti in rame svasati a costruttori di barche e appaltatori marittimi in tutta Europa e Nord America. Per il decking, suggeriamo un corpo semitubolare per ridurre la forza di presa su legni più teneri e compositi.
Tag caldi: Rivetti a testa svasata in rame, rivetti in rame cinese, rivetti a testa svasata in rame
Categoria correlata
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza