Prodotti
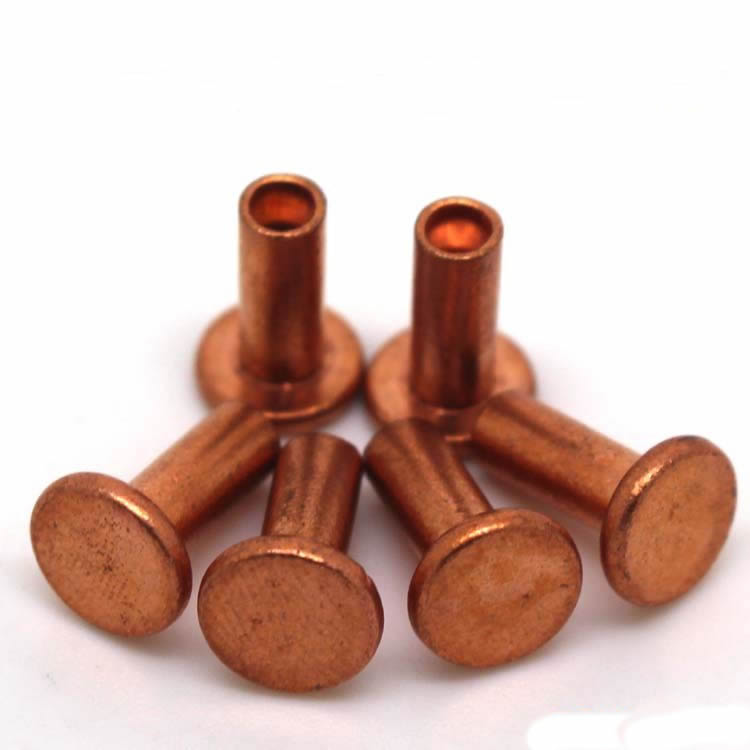
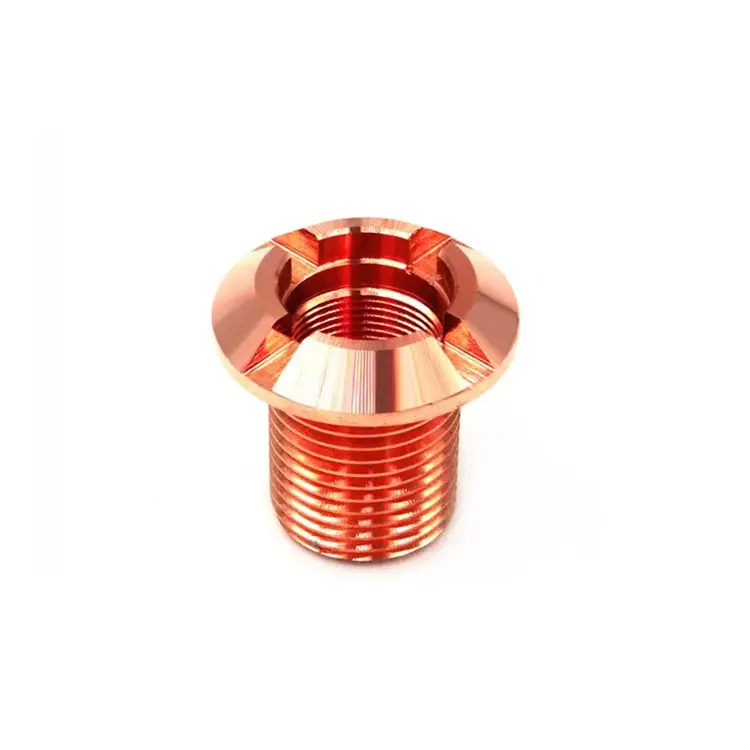
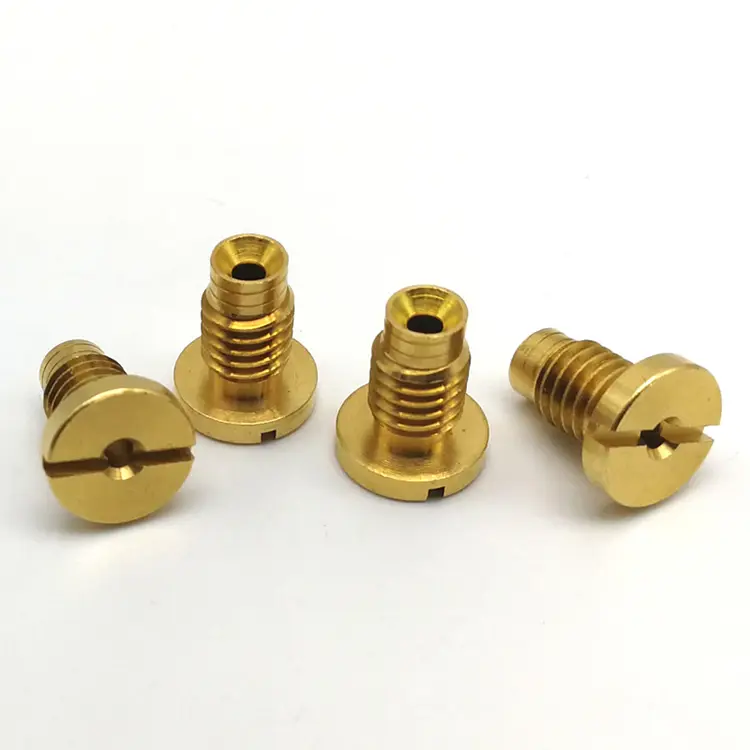
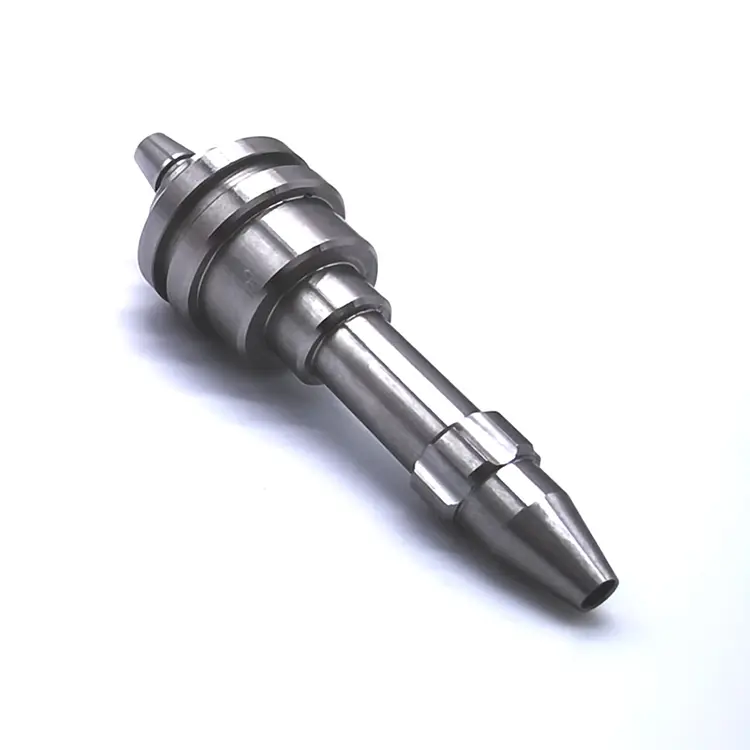
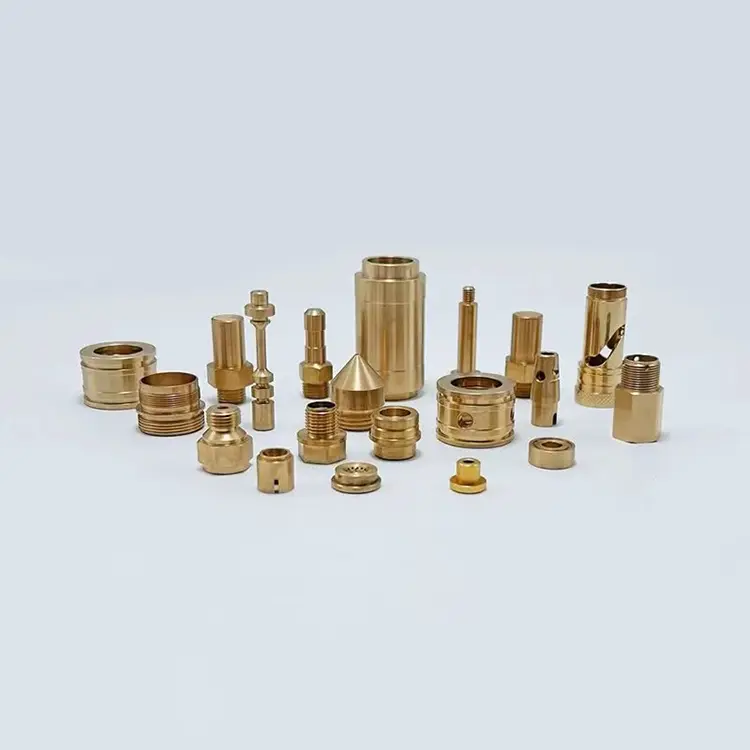
Parti di tornitura in rame
Nuote Metals ha più di 10 anni di esperienza nella produzione e fornitura di componenti di tornitura specialistici e le nostre apparecchiature per tornitura CNC sono in grado di produrre parti di tornitura in rame con misurazioni estremamente precise al fine di soddisfare le vostre esigenze più dettagliate. Tutte le parti meccaniche in rame sono prodotte con tolleranze minime e soddisfano anche i criteri più severi.
Invia richiesta
Descrizione del prodotto
L'ottone gira facilmente. L'acciaio reagisce. L'alluminio richiede sbavatura. Il rame è diverso. È morbido, gommoso e incline a sbavare. Si indurisce rapidamente. Produce trucioli lunghi e filamentosi che avvolgono l'utensile e ne graffiano la superficie. E se lo si lavora con parametri standard, si ottiene un pezzo che sembra accettabile ma non supera i test di conducibilità.
Nuovi metallimacchineParti di tornitura in rameper le applicazioni in cui la conduttività elettrica o termica non è una caratteristica: è l'intera funzione. Connettori per sbarre collettrici, componenti di schermatura RF, guarnizioni per vuoto, pin del dissipatore di calore. Se la tua parte deve trasportare corrente, dissipare calore o mantenere un percorso del segnale non magnetico, il materiale è il rame. Ma solo se è lavorato correttamente.
Le quattro trappole della tornitura del rame
1. Bordo di riporto e sbavature.
Il rame è tenero e duttile, quindi tende a saldarsi al tagliente sotto pressione. Ciò forma un bordo di riporto (BUE) che si rompe in modo imprevedibile, causando una scarsa finitura superficiale, deriva dimensionale e particelle incorporate che aumentano la resistenza di contatto. Utilizziamo un angolo di spoglia altamente positivo e inserti in metallo duro lucido non rivestiti: gli utensili rivestiti aumentano l'attrito e peggiorano il BUE nel rame. Le velocità di taglio sono mantenute elevate, gli avanzamenti sono moderati e il refrigerante è diretto precisamente sul bordo.
2. Bave che distruggono la conduttività.
Le bave di rame sono duttili e aderiscono alla parte. Una bava sulla superficie di contatto della sbarra crea un punto ad alta resistenza. Una bava in una cavità RF modifica il comportamento del segnale. La sbavatura standard non tiene conto dei bordi interni. Utilizziamo velocità di avanzamento controllate per ridurre al minimo la formazione di bave alla fonte, quindi sbavatura termica o finitura con flusso abrasivo per le caratteristiche interne. Per le superfici elettriche critiche, ispezioniamo con un profilatore prima della stagnatura o della placcatura.
3. Incrudimento durante la lavorazione.
Il rame indurisce rapidamente. Se l'utensile sfrega invece di tagliare, la superficie si indurisce, la passata successiva si smussa più velocemente e la parte potrebbe diventare troppo dura per la successiva formatura o piegatura. Programmiamo velocità di taglio superiori alla soglia di incrudimento e utilizziamo una geometria affilata e positiva per tagliare in modo pulito. Per C10200 (OFHC), eseguiamo la ricottura tra le passate di sgrossatura e finitura quando richiesto.
4. Ossidazione tra le operazioni.
Il rame si ossida rapidamente se esposto all'aria, soprattutto dopo la lavorazione, quando viene esposto il metallo fresco. Le pellicole di ossido aumentano la resistenza del contatto e interferiscono con la saldatura, la stagnatura o la placcatura. Risciacquiamo e asciugiamo le parti immediatamente dopo la lavorazione e le conserviamo in armadi spurgati con azoto. Per le parti che verranno argentate o stagnate, programmiamo la finitura entro 24 ore dalla lavorazione.
Qualità di rame che lavoriamo e perché sono importanti
| Grado | Purezza | Conduttività | Caratteristica chiave | Applicazione tipica |
|---|---|---|---|---|
| C11000(ETP) | ≥99,9% | 58 MS/m | Uso generale, buon equilibrio | Barre, terminali, dissipatori di calore |
| C10200 (OFHC) | ≥99,99% | 59 MS/m | Senza ossigeno, nessun infragilimento | Sigillature sottovuoto, elettronica ad alta temperatura |
| C10100 (OFE) | ≥99,99% | 59 MS/m | Ossigeno estremamente basso, massima duttilità | Elettronica critica, criogenica |
| C14500 (Tellurio) | ≥99,5% | 50 MS/m | Lavorabilità migliorata da Te | Connettori torniti ad alta velocità |
| C17510 (berillio) | – | 45 MS/m | Elevata resistenza, buona conduttività | Molle, contatti ad alta corrente |
Una nota su C11000 rispetto a C10200: C11000 è il rame elettrico standard. Contiene circa lo 0,04% di ossigeno, che va bene per la maggior parte delle sbarre e dei terminali. C10200 è privo di ossigeno: resiste all'infragilimento da idrogeno durante la saldatura, la brasatura o il servizio ad alta temperatura. Per tenute sottovuoto o parti criogeniche, scegliere C10200 o C10100. Nuote Metals li ha tutti e tre in stock e può consigliarti in base alla tua applicazione.
La nostra linea di tornitura del rame: costruita per conduttività e integrità superficiale
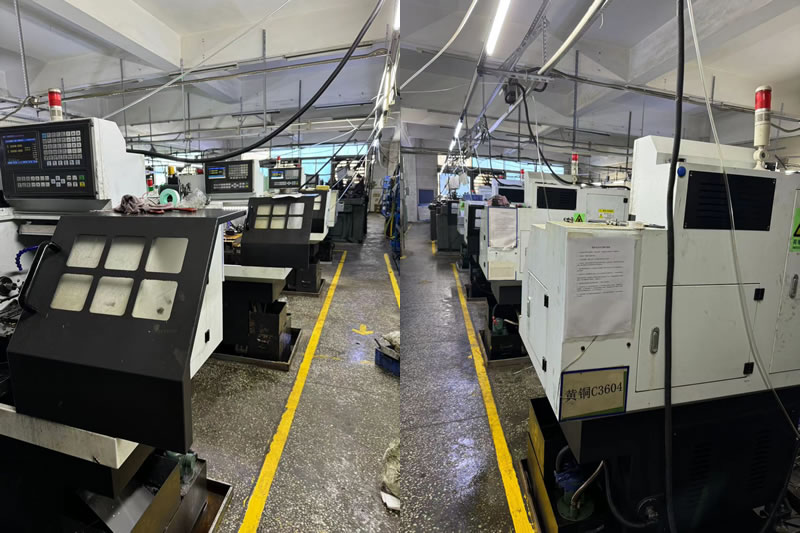
Nuovi metalli gestisce una cella di tornitura del rame dedicata, isolata dalle nostre linee di acciaio, acciaio inossidabile e alluminio. La contaminazione incrociata è nemica della conduttività. Un singolo chip di acciaio incorporato in una sbarra di rame diventa un punto caldo.
Attrezzature e controllo del processo:
8 torni CNCdedicato al rame e leghe di rame, passaggio barra da 2mm a 60mm.
Metallo duro non rivestito e lucidatoinserti riservati solo al rame: nessun utilizzo incrociato con altri materiali.
Refrigerante ad alta pressione(70 bar) diretta al tagliente per rompere i trucioli ed evitare sbavature.
Stagnatura e argentatura interna– controlliamo il processo dalla parte lavorata alla superficie finita e saldabile.
Verifica della conducibilità:ogni lotto è stato testato con un misuratore Sigma-test per confermare ≥58 MS/m per C11000.
Capacità di volume:
Prototipo:Da 1 a 50 pezzi, centri di fresatura-tornitura a 5 assi.
Produzione:50–200.000 pezzi, torni alimentati a barra con caricatori automatici e calibratura in processo.
Perché questo è importante: La tornitura del rame richiede utensili, refrigerante e manipolazione progettati specificamente per materiali morbidi, conduttivi e sensibili all'ossigeno. La nostra cella dedicata è il motivo per cui possiamo mantenere tolleranze di ±0,005 mm su un connettore per sbarre collettrici e fornire una superficie che supera i test di conducibilità dopo la placcatura in argento.
Un esempio reale: connettore per sbarre collettrici C11000 per stazione di ricarica per veicoli elettrici
Un produttore europeo di sistemi di ricarica per veicoli elettrici aveva bisogno di un connettore per sbarre collettrici C11000 con una tolleranza del foro di 0,01 mm, finitura superficiale Ra 0,8 μm e placcatura in argento che superasse un test in nebbia salina di 24 ore. Il loro precedente fornitore consegnava parti con particelle di rame incorporate che causavano guasti alla resistenza dopo la placcatura.
Cosa abbiamo fatto di diverso:
- Utilizzati inserti in metallo duro lucido non rivestito per prevenire la formazione di tagliente di riporto e particelle incastrate.
- Passato alla finitura a flusso abrasivo per il foro interno, rimuovendo le bave che gli utensili manuali non riuscivano a rilevare.
- Pulizia della superficie verificata con un test al solfato di rame prima della argentatura.
- Spediti 8.000 pezzi con guasti a resistenza zero. Il cliente ha eliminato l'ispezione in ingresso per la resistenza dei contatti.
Domande frequenti sulle parti di tornitura in rame
Q1: Qual è il miglior grado di rame per sbarre e connettori elettrici?
R: C11000 (ETP) è la scelta standard per la maggior parte delle sbarre collettrici, terminali e connettori. Offre una conduttività di 58 MS/m, una buona lavorabilità ed è conveniente. Per tenute sottovuoto, parti criogeniche o applicazioni che implicano saldatura o brasatura, scegli C10200 (OFHC) o C10100 (OFE): sono privi di ossigeno e resistono all'infragilimento da idrogeno. Per la tornitura ad alta velocità dove la lavorabilità è la priorità, C14500 (rame tellurio) lavora più velocemente ma ha una conduttività leggermente inferiore (50 MS/m). Nuote Metals dispone di tutti i gradi e può consigliarvi in base alle vostre esigenze.
Q2: Come si prevengono le sbavature sulle parti rotanti in rame?
R: Le bave di rame sono duttili e difficili da rimuovere completamente con utensili manuali. La prevenzione inizia dalla geometria dell'utensile: utilizziamo un angolo di spoglia altamente positivo, inserti lucidati non rivestiti e programmiamo velocità di avanzamento che tagliano il materiale in modo netto. Per i fori trasversali e le caratteristiche interne, applichiamo la finitura con flusso abrasivo o la sbavatura termica. Per le parti che verranno argentate o stagnate, le ispezioniamo con un profilatore prima della finitura, perché la placcatura non nasconde le sbavature; li amplifica.
Q3: È possibile lavorare il rame privo di ossigeno senza contaminazione?
R: Sì. Lavoriamo C10200 e C10100 su torni dedicati con utensili in metallo duro non rivestito riservati solo al rame. Nessun truciolo di acciaio, alluminio o ottone entra nella cella di rame. Risciacquiamo le parti immediatamente dopo la lavorazione, le conserviamo in armadi spurgati con azoto e programmiamo la stagnatura o la placcatura entro 24 ore. Per parti critiche sotto vuoto o criogeniche, forniamo certificati sul contenuto di ossigeno e rapporti sui test di conducibilità con ogni spedizione.
Tag caldi: Parti di tornitura in rame, parti di tornitura in Cina
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza