Prodotti
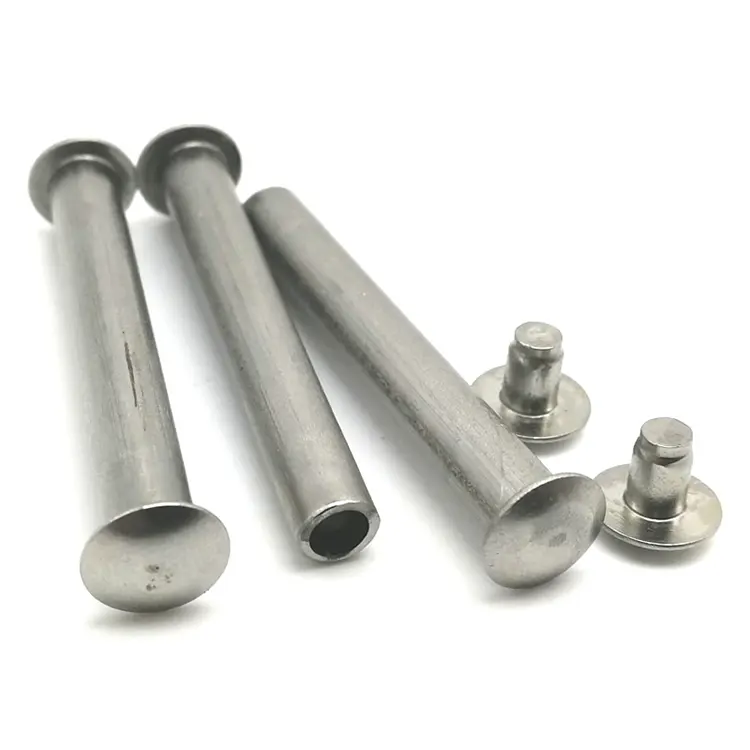
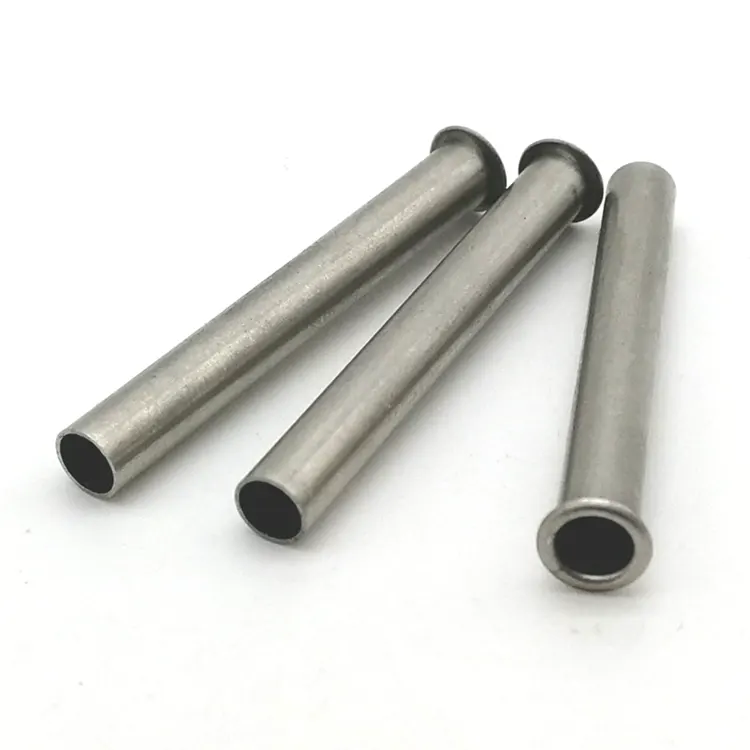
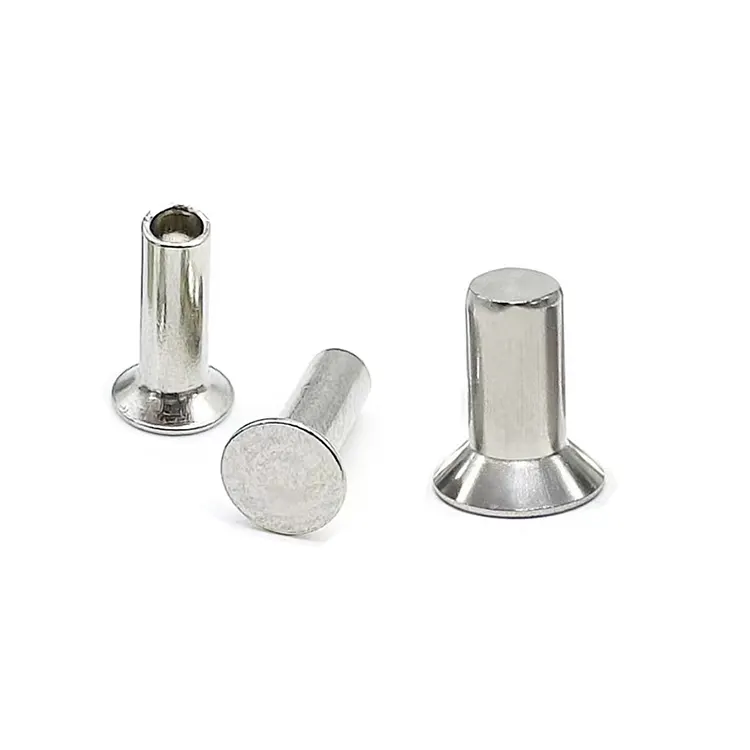
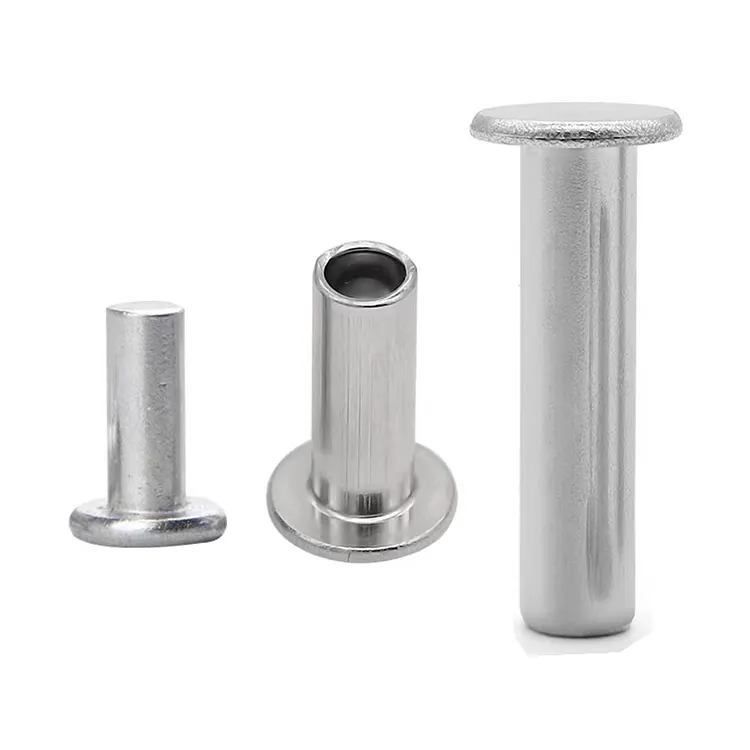
Rivetti a testa svasata in ferro
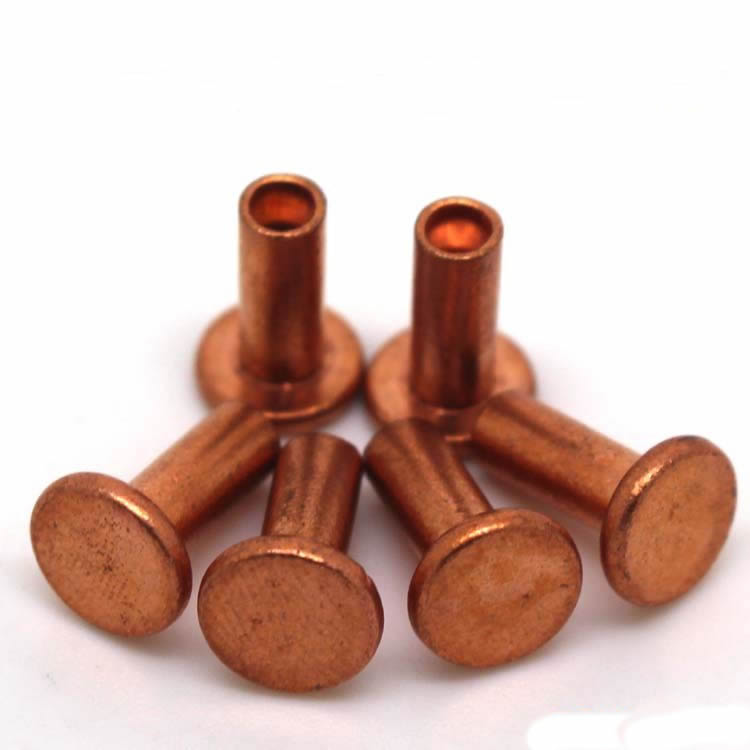
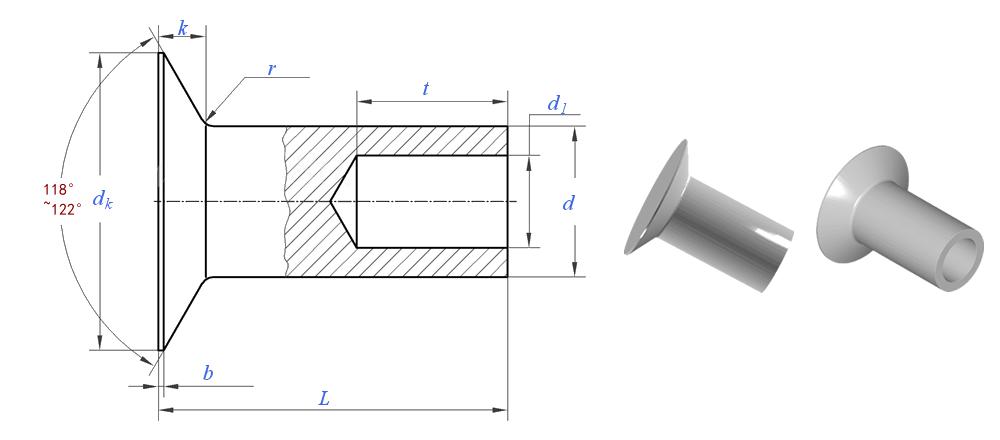
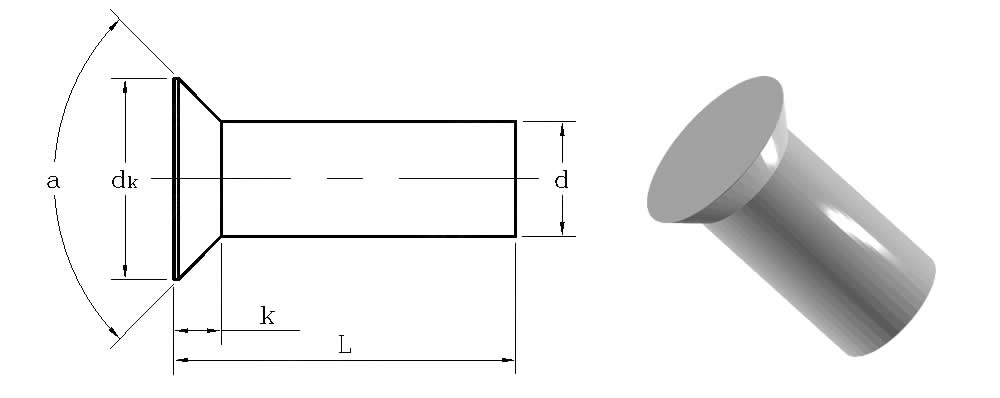
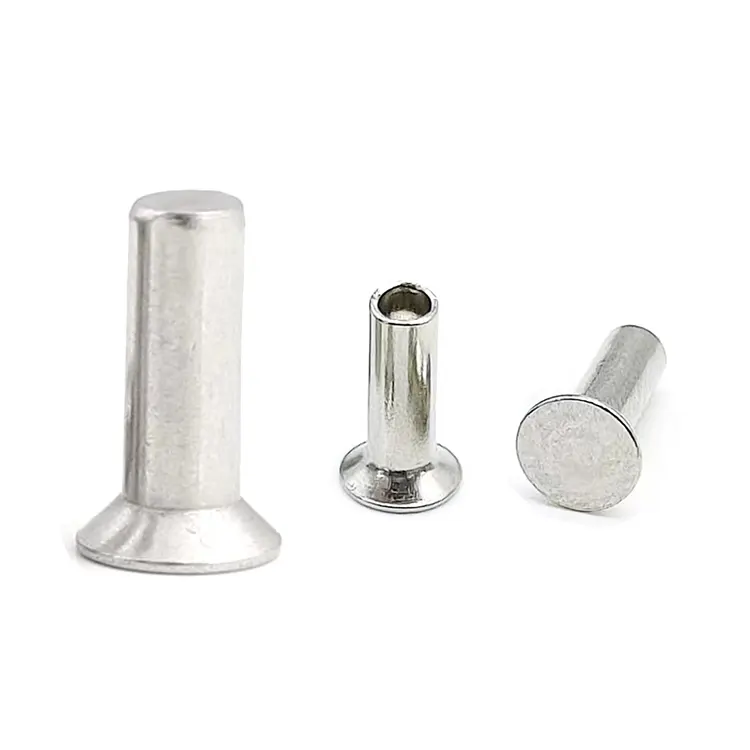
La testa dei rivetti a testa svasata in ferro ha la forma di un tronco di cono, con il cono tipicamente inclinato di 90° o 120° rispetto all'asse del rivetto. Questa forma consente alla testa del rivetto di rimanere a filo con la superficie del componente collegato dopo l'installazione, ottenendo un aspetto liscio. Ciò è particolarmente adatto per applicazioni in cui la planarità della superficie è fondamentale. Vieni da Nuote Metals per personalizzare il tuo rivetto a testa svasata in ferro desiderato. I nostri ingegneri, con oltre 10 anni di esperienza, hanno una profonda familiarità con la produzione di vari tipi di rivetti.
Invia richiesta
Descrizione del prodotto
Non tutti i rivetti sono pensati per essere visti o sentiti. Quando il tuo prodotto finito richiede un aspetto elegante e professionale senza intoppi, ilRivetto a testa svasata in ferroè la risposta. Noi di Nuote Metals produciamo questi elementi di fissaggio con una parte superiore piatta ad angolo preciso che si trova completamente a filo con il materiale circostante dopo l'installazione.
Questa vestibilità a filo elimina le teste sporgenti che possono impigliarsi negli indumenti, tagliare le dita o interferire con le parti in movimento. Ecco perché i rivetti a testa svasata sono la scelta standard per la carpenteria metallica, gli esterni dei veicoli, gli interni dei vagoni ferroviari e qualsiasi applicazione in cui la levigatezza della superficie è importante tanto quanto la resistenza del giunto.
Cosa rende unica una testa svasata?
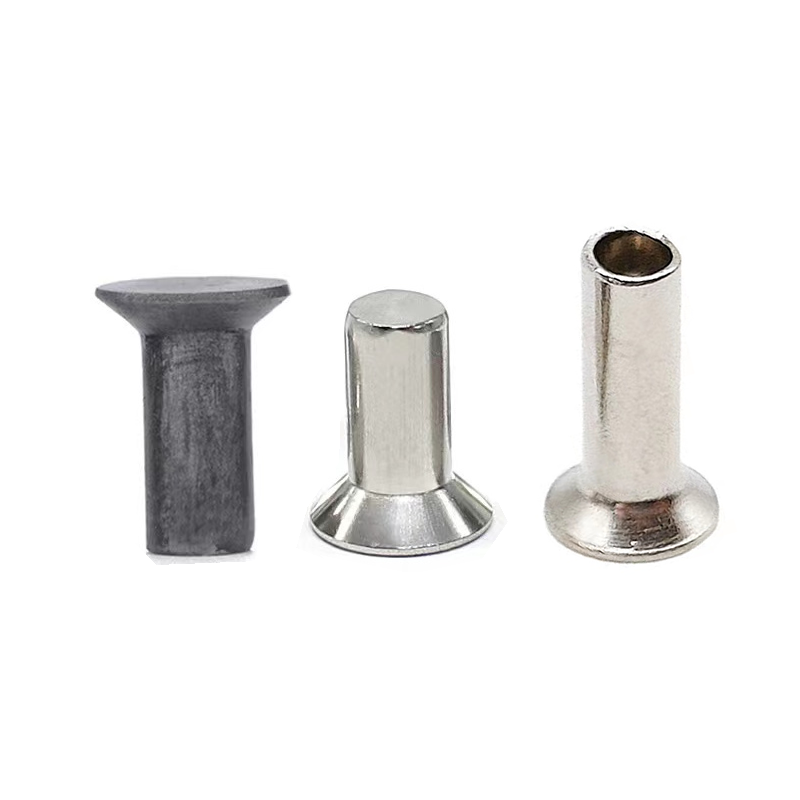
La testa svasata (chiamata anche "testa piatta" o "testa piatta svasata") è definita dalla parte inferiore conica, progettata per adattarsi a un foro svasato preforato.
Caratteristiche geometriche chiave:
Forma della testa:Parte superiore piatta con superficie di appoggio conica rastremata a 90° o 120° nella parte inferiore
Diametro della testa:Circa 1,4× a 1,6× il diametro del gambo (più piccolo delle teste tonde o bombate)
Altezza della testa:Molto basso: solo da 0,3× a 0,4× il diametro del gambo
Profilo finito:Si trova esattamente a filo con la superficie o leggermente al di sotto
Il fattore critico – Angolo di svasatura:
La maggior parte degli standard (inclusi DIN 302 e ISO 1051) specificano un angolo di svasatura di 90° per uso generale. Per i materiali più morbidi come l'alluminio o la plastica, a volte è preferibile una rotazione di 120° per ridurre lo stress sui bordi. Nuote Metals offre entrambi gli angoli e angoli personalizzati su richiesta.
Specifiche Tecniche – Rivetti a Testa Svasata in Ferro
Produciamo secondo DIN 302 (rivetti a testa svasata, pieni e semitubolari) e ISO 1051, con opzioni completamente personalizzate.
Dati dimensionali e meccanici combinati
| Parametro | Valore/Intervallo | Standard di prova/tolleranza |
|---|---|---|
| Diametro del gambo (d) | 2 – 16 mm | ±0,1 mm (≤10 mm) |
| Diametro testa (dk) | Da 1,4×d a 1,6×d | ±0,2 mm |
| Altezza della testa (k) | da 0,3×d a 0,4×d | ±0,15 mm |
| Angolo di svasatura | 90° (standard) o 120° | ±2° |
| Lunghezza (L) | 4 – 50 mm (disponibile su misura) | ±0,5 mm |
| Resistenza alla trazione | 330 – 450MPa | ASTM A31 |
| Resistenza allo snervamento (grado A) | ≥160MPa | ASTM A31 |
| Resistenza al taglio | 250 – 350MPa | ASTM F606 |
| Durezza | 80 – 95 HRB | Rockwell B |
Svasato vs. Rotondo vs. Pan: una chiara guida decisionale
Piuttosto che una tabella, ecco la logica semplice:
- Scegli Svasatoquando la superficie deve essere completamente a filo – non sono ammesse sporgenze. Ciò è fondamentale per i pannelli esterni dei veicoli, i corrimano, le coperture dei trasportatori e gli assemblaggi finali in cui la verniciatura o il rivestimento a polvere seguono la rivettatura. La parte superiore piatta impedisce anche l'accumulo di detriti.
- Scegli Testa Rotondaquando il giunto è esposto a vibrazioni e impatti intensi: la cupola alta assorbe gli urti e fornisce la massima resistenza allo sfilamento.
- Scegli Pan Headquando si lavora con materiali sottili o morbidi che richiedono un'ampia distribuzione del carico e un profilo basso (ma non a filo).
Per la maggior parte delle applicazioni critiche in termini di finitura – architettoniche, trasporti e beni di consumo – il rivetto a testa svasata in ferro è l'unica scelta logica. Nuote Metals può fornire le specifiche degli utensili per svasatura corrispondenti per garantire un posizionamento perfetto.
Solido o semitubolare: due percorsi verso una finitura a filo
Entrambi i tipi di corpo sono compatibili con le teste svasate, ma si adattano a scale di produzione diverse.
| Caratteristica | Solido svasato | Svasata semitubolare |
|---|---|---|
| Forma a gambo | Completamente solido attraverso la testa | Punta cava (profondità 20–40%) |
| Forza di regolazione richiesta | 100% (riferimento) | 60-70% |
| Resistenza al taglio | 100% (massimo) | 85–90% |
| Meglio per | Lastre di grosso spessore, giunti strutturali di sicurezza | Pannelli sottili, produzione di massa automatizzata |
| Impostazione tipica | Pressa idraulica o rivettatura a impatto | Rivettatura pneumatica o clinciatura a rullo |
Consigli pratici: Fo linee di produzione automobilistiche o di elettrodomestici, scegli il semitubolare: si fissa più velocemente e richiede meno forza. Per i componenti del ponte o le attrezzature pesanti, scegli il solido per la massima resistenza.
Fattori critici di installazione per rivetti a testa svasata
Per ottenere un'aderenza veramente a filo è necessaria una maggiore precisione rispetto ad altri stili di testa. Segui queste regole per ottenere i migliori risultati:
Preparazione del foro svasatore:L'angolo di svasatura (90° o 120°) deve corrispondere esattamente alla testa del rivetto. Un disallineamento di soli 5° lascerà la testa sporgente o incassata sotto la superficie, compromettendo sia l'aspetto che il trasferimento del carico.
Controllo della profondità:La profondità della svasatura deve essere uguale all'altezza della testa (k). Troppo superficiale: la testa è orgogliosa. Troppo profondo: la testa affonda sotto la superficie, assottigliando il bordo del materiale.
Rimozione delle bave:Sbavare sempre entrambi i lati del foro prima del posizionamento: le bave impediscono alla testa conica di posizionarsi completamente e causano un carico eccentrico.
Selezione dell'incudine:Utilizzare un'incudine piatta per posizionare i rivetti a testa svasata. Un'incudine concava deformerà la testa e rovinerà la finitura a filo.
Suggerimento professionale di Nuote Metals:Siamo in grado di fornire misuratori di profondità per svasatura e specifiche degli strumenti di impostazione personalizzati in base al tuo ordine di rivetti, risparmiandoti tentativi ed errori in fase di produzione.
Supporto per l'ingegneria di precisione: competenza oltre i test
Noi di Nuote Metals lo sappiamoRivetti a testa svasata in ferrole prestazioni dipendono dalla consistenza geometrica e dalla compatibilità di installazione, non solo dalla resistenza del materiale. Con oltre 20 anni e oltre 500 milioni di rivetti a testa svasata forniti ai settori automobilistico, ferroviario e architettonico, anticipiamo i problemi del mondo reale come la mancata corrispondenza degli angoli, la rottura dei bordi e la sede decentrata prima che raggiungano la vostra linea.
Cosa ci distingue:
- Campionamento pre-produzione:I lotti di campione vengono forniti con rapporti dettagliati sulle impostazioni: consigli sull'incudine, curve di forza e dati di convalida dell'adattamento a filo.
- Controllo del processo SPC:Monitoriamo l'angolo della testa, la concentricità e l'altezza in ogni stazione di formatura, rilevando deviazioni inferiori a 0,05 mm in tempo reale.
- Supporto tecnico in loco:Per i progetti critici, i nostri ingegneri assistono nella configurazione degli utensili e nella calibrazione della linea di produzione.
- Tracciabilità completa:Ogni lotto include rapporti dimensionali, certificati dei materiali ASTM A31 e ispezione facoltativa di terze parti.
Condividiamo apertamente i dati di processo, perché una comunicazione chiara crea fiducia. Questo approccio focalizzato sull'applicazione, ben oltre gli elenchi di test generici, è la differenza di Nuote Metals.
Domande frequenti sui rivetti a testa svasata in ferro
Q1: Qual è la differenza tra un rivetto a testa svasata da 90° e uno da 120°?
R: L'angolo si riferisce alla superficie conica affusolata sotto la testa. 90° è lo standard internazionale per la maggior parte delle applicazioni su acciaio e metalli (DIN 302, ISO 1051). Fornisce una perfetta aderenza agli utensili per svasatori standard. 120° viene generalmente utilizzato per materiali più morbidi come alluminio, plastica o legno: l'angolo più ampio riduce la pressione sui bordi e riduce il rischio di spaccatura del materiale attorno al foro. In Nuote Metals li disponiamo di entrambi e possiamo consigliare l'angolo corretto in base alla durezza e allo spessore del materiale. Se non sei sicuro, inviaci le specifiche del materiale e ti consiglieremo.
D2: La testa del rivetto può rompersi durante l'impostazione se utilizzo l'angolo di svasatura sbagliato?
R: Assolutamente – e questo è un errore comune sul campo. Se l'angolo di svasatura nel materiale è più acuto o meno profondo della testa del rivetto, la testa non si posizionerà in modo uniforme. Durante l'indurimento, il contatto non corrispondente crea punti di sollecitazione che possono causare il taglio o la rottura del bordo della testa, soprattutto con tipi di ferro/acciaio più duri. Abbina sempre gli angoli con precisione. Se i tuoi utensili esistenti utilizzano un angolo non standard, Nuote Metals può produrre rivetti con angolo personalizzato da abbinare: basta fornire le specifiche della taglierina svasatrice.
Q3: I rivetti a testa svasata in ferro sono più deboli dei rivetti a testa tonda?
R: In termini di resistenza al taglio (forza da lato a lato), sono quasi identici perché entrambi si basano sul diametro del gambo. Tuttavia, in termini di resistenza agli urti e all'estrazione, la testa rotonda è più forte perché ha una massa di materiale maggiore sul centro del gambo. La testa svasata, essendo più sottile, offre una tolleranza agli urti inferiore di circa il 15–20%. Questo è il motivo per cui consigliamo teste svasate per ambienti critici in termini di finitura e a basso impatto (come rivestimenti architettonici o pannelli interni) e teste rotonde per telai strutturali per carichi pesanti. Nuote Metals ti chiede sempre informazioni sul tuo ambiente operativo per guidarti verso il giusto stile di testa.
Tag caldi: Rivetti a testa svasata in ferro, rivetti in ferro fabbricati in Cina, produttore di rivetti in ferro
Categoria correlata
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza