Quali sono gli errori più comuni nella selezione dei rivetti tubolari e come evitarli?
Errore uno: scegliere la profondità della cavità sbagliata
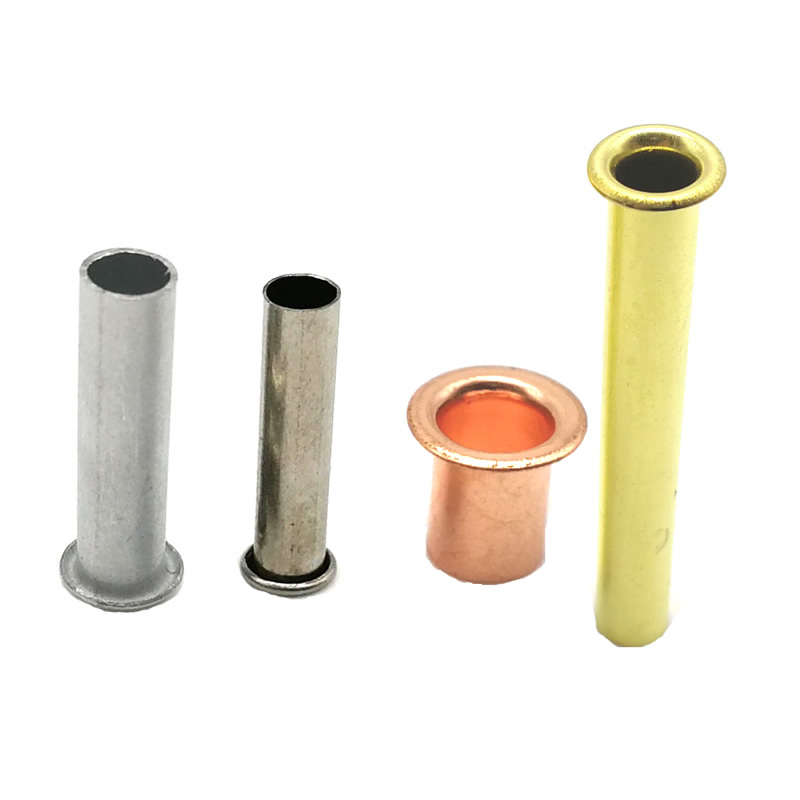
La decisione più importante nel rivetto tubolare/rivetti-tubolari-interila selezione è profonda. Molti acquirenti scelgono di default il tubolare intero perché si fissa con la minima forza, o il semitubolare perché suona più forte. Nessuna delle due impostazioni predefinite è corretta.
Come differiscono le due configurazioni
| Fattore | Semitubolare | Tubolare completo |
|---|---|---|
| Profondità cava | 45–55% del gambo | 100% del gambo |
| Impostazione della forza | 25–30% di solido | 15-20% di solido |
| Resistenza al taglio | 80–90% di solido | 60–70% di solido |
| Capacità di rotazione | Sì, può essere liberato | No, il muro crolla |
| Limite della pila di materiali | Fino a 8 mm | Fino a 4 mm |
| Corretto per | Giunti strutturali, terminali elettrici, volumi elevati | Materiali morbidi, decorativi, a basso carico |
La correzione: se il giunto sopporta un carico strutturale o richiede un movimento di rotazione, specificare il semitubolare. Se il materiale è morbido e la pila è inferiore a 4 mm, è appropriato il tubolare intero. Non utilizzare il tubolare intero per elementi portanti semplicemente perché è più facile da posizionare.
Errore due: mancata corrispondenza tra materiale e ambiente
La scelta dei materiali è spesso guidata dal costo o dalle abitudini piuttosto che dall’effettivo ambiente operativo. Tre disallineamenti rappresentano la maggior parte dei fallimenti prematuri.
I tre disallineamenti comuni
| Mancata corrispondenza | Che succede | Scelta corretta |
|---|---|---|
| Ottone in nebbia salina continua | Dezincificazione: lo zinco fuoriesce lasciando il rame poroso | Acciaio inossidabile 316 |
| Acciaio in ambienti umidi o soggetti a lavaggio | Scheggiature della placcatura, inizia la ruggine sui bordi e sui fori | Acciaio inossidabile 304 o 316 |
| Alluminio nei giunti strutturali ad alta vibrazione | Fessure per fatica nella transizione testa-gambo | Semitubolare in acciaio o acciaio inox |
Selezione dei materiali in base all'ambiente
| Ambiente | Materiale consigliato | Evitare |
|---|---|---|
| Al coperto, asciutto | Acciaio (placcato), ottone | Nessuna restrizione |
| All'aperto, nell'entroterra | Acciaio inossidabile 304, alluminio (5056) | Acciaio senza placcatura |
| Nebbia costiera o salina | 316 inossidabile | Ottone, acciaio, alluminio 6061 |
| Chimico o acido | 316 inossidabile | Tutti gli altri |
| Elettrico ad alta conduttività | Rame (100% IACS) | Inossidabile, acciaio |
| Peso critico | Alluminio (5056) | Acciaio, rame, ottone |
La correzione:Identifica la condizione più aggressiva che dovrà affrontare il rivetto, non la condizione media. Un rivetto esposto a nebbia salina due volte l'anno necessita comunque di acciaio inossidabile 316, perché i prodotti della corrosione macchieranno e indeboliranno il giunto nel tempo.
Errore tre: calcolare in modo errato la lunghezza della canna
Gli errori di lunghezza della canna sono la causa più frequente di difetti di installazione. Troppo corto e il tiro è debole. Troppo lungo e il rotolo è troppo grande o si spezza.
Le formule corrette
| Tipo di rivetto | Formula | Esempio |
|---|---|---|
| Rivetto semitubolare | Spessore pila + (da 0,8 a 1,2) × diametro gambo | Pila da 2,0 mm, gambo da 4 mm: 2,0 + (1,0 × 4,0) = 6,0 mm |
| Rivetto tubolare completo | Spessore pila + (da 0,4 a 0,7) × diametro gambo | Pila da 2,0 mm, gambo da 4 mm: 2,0 + (0,5 × 4,0) = 4,0 mm |
La correzione: utilizzare il moltiplicatore più alto per materiali più duri (acciaio, acciaio inossidabile) e il moltiplicatore più basso per materiali più morbidi (alluminio, ottone, rame). Testare sempre con campioni gratuiti in due lunghezze adiacenti prima di impegnarsi nella produzione.
Due casi di produzione in cui le modifiche alle specifiche hanno risolto i guasti
Pannello per attrezzature agricole (semi-tubolare, acciaio inossidabile 304)
Problema: un produttore di coperture per motori di trattori utilizzava rivetti semitubolari in acciaio zincato. Le coperture venivano lavate settimanalmente e la placcatura falliva entro sei mesi. Sui pannelli verniciati apparvero macchie di ruggine e alcuni rivetti si allentarono a causa della corrosione dell'acciaio.
Specifiche originali: acciaio semitubolare, gambo da 4 mm, canna da 6 mm, zincato.
Specifica corretta: rivetti semitubolari in acciaio inox 304, gambo 4 mm, cilindro 6 mm, passivati. Il grado 304 gestisce i lavaggi settimanali e lo stoccaggio all'aperto. Il design semitubolare ha mantenuto la resistenza al taglio necessaria per il fissaggio del pannello.
Risultato: due anni di servizio senza corrosione e senza allentamenti. Il cliente ha convertito tutti i modelli di copertura del motore in acciaio inossidabile.
Flangia per condotto HVAC (tubolare completo, alluminio 5056)
Problema: un appaltatore HVAC utilizzava l'ottonerivetti tubolari pieniper fissare le flange del condotto in alluminio. I condotti operavano in un ambiente condensante con umidità costante. L'ottone dezincato entro 18 mesi, lasciando prodotti bianchi di corrosione sull'alluminio e indebolendo la giunzione.
Specifiche originali: Tubolare pieno in ottone, gambo da 3 mm, canna da 5 mm.
Specifiche corrette: rivetti tubolari pieni in alluminio 5056, gambo da 3 mm, cilindro da 5 mm, anodizzato trasparente. La lega 5056 è di grado marino e compatibile con il materiale del condotto in alluminio, senza coppia galvanica. La finitura anodizzata aggiunge protezione dalla corrosione.
Risultato: tre anni di servizio senza corrosione e senza guasti ai giunti. L'appaltatore ora specifica l'alluminio 5056 per tutte le condutture degli ambienti di condensazione.
Specifiche tecniche: i nostri standard di fabbrica
| Parametro | Allineare | Tolleranza |
|---|---|---|
| Diametro del gambo | 1,6 mm – 10 mm | ±0,05 mm |
| Lunghezza della canna | 2 mm – 30 mm | ±0,15 mm |
| Diametro della testa | 1,6 – 2,8 × diametro del gambo | ±0,10 mm |
| Profondità cava (semi-tubolare) | 45–55% del gambo | ±5% |
Stili di testa disponibili
- Testa piatta – superficie piana, basso profilo
- Testa tonda – profilo classico a cupola
- Testa svasata: posizionata a filo o sotto la superficie
- Testa a traliccio – extra larga per materiali morbidi
- Testa panoramica – profilo moderato
Finiture standard
- Naturale (come formato)
- Zincatura – protezione base dalla corrosione per l'acciaio
- Nichelatura – finitura brillante, resistenza all'usura
- Stagnatura – superficie saldabile
- Passivazione – per acciaio inossidabile
- Anodizzato – per alluminio
Tutte le finiture sono conformi alla direttiva RoHS.
Rivetti tubolari – Domande frequenti
Q1: Qual è la differenza tra rivetti semitubolari e tubolari completi?
A: La differenza è la profondità della cavità. UNrivetto semitubolareha una cavità cava che si estende per il 45–55% della lunghezza del gambo dalla coda; il resto è solido. Un rivetto tubolare completo è cavo attraverso l'intero gambo. I rivetti semitubolari offrono una maggiore resistenza al taglio (80–90% del solido) e possono essere utilizzati come punti di articolazione. I rivetti tubolari completi sono fissati con la forza minima (15–20% del solido) ma forniscono solo il 60–70% della resistenza del solido. Utilizzare il semitubolare per giunti strutturali, terminali elettrici e qualsiasi cosa portante. Utilizzare il tubolare completo per materiali morbidi, pacchi sottili inferiori a 4 mm e assemblaggi decorativi. In Nuote Metals produciamo entrambe le configurazioni in cinque materiali.
Q2: Perché i rivetti tubolari si rompono prematuramente nelle applicazioni esterne?
R: La causa più comune è la mancata corrispondenza dei materiali. L'ottone dezinca in nebbia salina. L'acciaio placcato arrugginisce quando il rivestimento si scheggia. L'alluminio può bucarsi in ambienti alcalini o clorurati. La soluzione è adattare il materiale alla condizione più aggressiva che il rivetto dovrà affrontare, non alla condizione media. Per l'esposizione costiera o marina, specificare l'acciaio inossidabile 316. Per uso esterno generale, acciaio inossidabile 304 o alluminio 5056. Per ambienti interni asciutti, è accettabile l'acciaio placcato o l'ottone. Se non sei sicuro, richiedi campioni gratuiti e testali nell'ambiente reale prima di impegnarti nella produzione.
Q3: Come posso calcolare la lunghezza corretta del cilindro per un rivetto tubolare?
R: La formula dipende dalla configurazione. Per rivetti semitubolari: Lunghezza canna = Spessore della pila di materiale + (da 0,8 a 1,2) × Diametro del gambo. Perrivetti tubolari pieni: Lunghezza canna = Spessore della pila di materiale + (da 0,4 a 0,7) × Diametro del gambo. Utilizzare il moltiplicatore più alto per materiali più duri e il moltiplicatore più basso per materiali più morbidi. Esempio: una pila da 3,0 mm con un rivetto semitubolare da 4 mm richiede 3,0 + (1,0 × 4,0) = 7,0 mm. La stessa pila con un rivetto tubolare intero richiede 3,0 + (0,5 × 4,0) = 5,0 mm. Testare sempre con campioni gratuiti in due lunghezze adiacenti prima della produzione.
Q4: Qual è il MOQ e il tempo di consegna per i rivetti tubolari di Nuote Metals?
R: Il nostro MOQ standard è di 20.000 pezzi per le dimensioni in stock. Per i primi ordini o campioni, accettiamo quantità inferiori, fino a 5.000 pezzi. Forniamo campioni gratuiti per le taglie in stock; paghi solo le spese del corriere. Tempi di consegna: 3–5 giorni per le dimensioni in stock; 15–25 giorni per dimensioni non standard, compresi strumenti personalizzati. Ogni lotto include un certificato del materiale, un rapporto di ispezione dimensionale e una dichiarazione RoHS. Abbiamo fornito rivetti tubolari a clienti in oltre 70 paesi. Certificato ISO 9001:2015.
Invia richiesta
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza