Cosa distingue un servizio di tornitura CNC affidabile da un negozio con preventivo e spedizione?
Quando girare è il processo corretto e quando non lo è
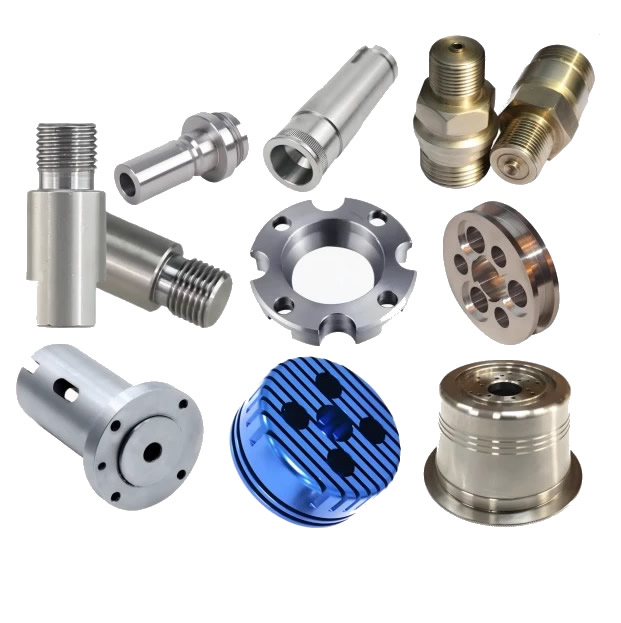
La tornitura CNC è ottimizzata per parti con simmetria lungo l'asse centrale. Un albero dominato da caratteristiche di diametro esterno e diametro interno sarà quasi sempre più veloce ed economico da tornire che da fresare. Le parti tornite vengono generalmente prodotte più velocemente e a costi inferiori rispetto alle parti fresate per geometrie rotonde.
Matrice di selezione del processo
| Geometria della parte | Processo consigliato | Motivo |
|---|---|---|
| Alberi, perni, distanziali, boccole | Tornitura CNC | Simmetria rotazionale, azione di taglio continua |
| Connettori filettati, raccordi | Tornitura CNC | Filettature OD/ID tagliate in un'unica configurazione |
| Alloggiamenti prismati, tasche, caratteristiche multi-faccia | Fresatura CNC | La tornitura non può raggiungere elementi fuori dall'asse di rotazione |
| Parti complesse con caratteristiche sia rotonde che fresate | Fresatura-tornitura (5 assi) | Bloccaggio singolo, nessuna operazione secondaria |
Un affidabileServizio di tornitura CNCti dirà quando la tua parte non è un lavoro di tornitura. Se le caratteristiche critiche sono tasche o schemi di fori distribuiti su più facce, la sola tornitura richiederà operazioni secondarie che aggiungono costi e rischi di gestione. I migliori fornitori lo segnalano prima di quotare.
I segnali di capacità che effettivamente prevedono le prestazioni
Gli elenchi delle macchine e i certificati ISO sono punti di partenza, non conclusioni. Ciò che distingue un capaceServizio di tornitura CNCda uno marginale c'è la ripetibilità in condizioni di produzione.
Tolleranza e finitura superficiale: i numeri reali
Capacità Gamma standard Gamma di precisione Cosa significa per il vostro pezzo
| Capacità | Gamma standard | Gamma di precisione | Cosa significa per la tua parte |
|---|---|---|---|
| Tolleranza dimensionale | ±0,05 mm (ISO 2768-f) | Da ±0,005 mm a ±0,01 mm | La gamma di precisione richiede il bloccaggio a terra, il controllo termico e la misurazione in-process |
| Finitura superficiale (Ra) | 3,2 µm (come lavorato) | 0,8 µm o migliore | Le finiture più fini richiedono velocità di avanzamento ridotte, inserti lucidati o operazioni secondarie |
| Concentricità | 0,05 mm TIR | 0,01 mmTIR | Fondamentale per accoppiare alberi, sedi di cuscinetti e gruppi rotanti |
La norma ISO 2768-f per i metalli specifica ±0,05 mm sulle dimensioni nominali da 0,5 a 6 mm e ±0,1 mm da 6 a 30 mm. Un fornitore che dichiara ±0,005 mm su base di produzione dovrebbe essere in grado di mostrare i dati SPC di una parte comparabile, non solo di un campione una tantum.
Il vantaggio del tipo svizzero per parti sottili
Per le parti di diametro inferiore a 20–32 mm con rapporti lunghezza/diametro superiori a 5:1, un tornio a fantina mobile (di tipo svizzero) è l'attrezzatura corretta. La boccola di guida supporta la barra nella zona di taglio, offrendo una resistenza alle vibrazioni sostanzialmente migliore rispetto a un tornio a testa fissa. Se il pezzo è lungo e sottile e il fornitore propone una macchina a testa fissa, è probabile che si verifichino deformazioni, vibrazioni o rastremazioni.
Documentazione di qualità: cosa fornisce come standard un partner serio
La differenza tra un capaceServizio di tornitura CNCe uno transazionale è visibile nella documentazione fornita con le parti.
L'ispezione del primo articolo (FAI) non è facoltativa
FAI verifica che il primo pezzo di produzione sia conforme ad ogni requisito del disegno. È il documento di base per l'introduzione di qualsiasi nuova parte. Per i programmi automobilistici, PPAP va oltre: dimostra che l'intero sistema di produzione è ripetibile, non solo il campione passato. Un fornitore che offre “rapporti dimensionali su richiesta” ti sta dicendo che il FAI è un upsell, non un passo standard.
Verifica in-process, non solo ispezione finale
L'ispezione finale rileva i difetti dopo che il valore è già stato aggiunto. Un partner di tornitura affidabile verifica le dimensioni durante la produzione:
- Verifica CMM al primo articolo, avvio batch e rilascio finale
- Keyence o misurazione ottica per caratteristiche critiche ad alto volume
- Monitoraggio SPC sulle tolleranze che contano, con azioni correttive innescate dalla tendenza, non solo dal fuori specifica
Tracciabilità del materiale al numero di calore
Ogni lotto dovrebbe risalire al certificato di fabbrica per lo stock di barre grezze. Senza questo, una sostituzione del materiale o un'incoerenza del trattamento termico sono invisibili finché la parte non si guasta.
Due casi di produzione in cui un cambio di tornitura ha risolto il problema
Albero rotore motore EV (fresatura-tornitura a 5 assi, riduzione tolleranza e impostazione)
Problemaa: Un fornitore di motori per veicoli elettrici produceva alberi rotori attraverso cinque distinti impianti di tornitura e fresatura. Ogni nuovo serraggio introduceva un errore di concentricità e l'accumulo cumulativo spingeva il runout tra foro e diametro esterno oltre il limite di ±0,02 mm. Il tasso di scarto è stato del 4%.
Il nostro approccio: Abbiamo spostato il pezzo in una cella di fresatura-tornitura a 5 assi. Tornitura, fresatura e foratura sono state completate in un unico serraggio. L'eliminazione del nuovo bloccaggio ha eliminato la principale fonte di errore di concentricità.
Risultato: La variazione di runout è scesa al di sotto di ±0,01 mm. Il numero di setup è sceso da cinque a uno e il tasso di scarto è sceso al di sotto dello 0,5%.
Vite ossea medica (tornitura svizzera, finitura superficiale e tracciabilità)
Problemaa: Una startup di dispositivi medici aveva bisogno di viti ossee lavorate in acciaio inossidabile 17-4PH. I fianchi della filettatura richiedevano un Ra inferiore a 0,8 µm per la resistenza alla fatica e ogni lotto doveva essere riconducibile al numero di colata del laminatoio. Il fornitore precedente aveva fornito componenti che avevano superato l'ispezione visiva ma non avevano superato il test di fatica alla base della filettatura.
Il nostro approccio:Abbiamo lavorato le viti su torni a fantina mobile con utensili motorizzati per la funzione di azionamento. La filettatura è stata eseguita in un unico passaggio continuo con un inserto in metallo duro lucidato e la Ra è stata verificata su ogni 50 pezzi utilizzando un profilometro portatile. Ogni lotto viene spedito con il certificato di fabbrica e un rapporto dimensionale che copre ogni caratteristica del disegno.
Risultato: Ra della radice filettata misurata costantemente tra 0,4 e 0,6 µm. I test di fatica sono stati superati con margine. Il cliente ha eliminato il 100% dell'ispezione in entrata dopo il terzo lotto.
Specifiche tecniche – La nostra busta per tornitura
| Parametro | Allineare | Note |
|---|---|---|
| Diametro massimo della parte | 431 mm | I diametri maggiori richiedono torni a fantina fissa |
| Lunghezza massima della parte | 990 mm | Le parti più lunghe potrebbero richiedere un fissaggio speciale |
| Tolleranza sul diametro del gambo | Da ±0,005 mm a ±0,05 mm | La gamma di precisione richiede una misurazione in-process |
| Finitura superficiale | Da Ra 0,4 µm a Ra 3,2 µm | Finiture più fini disponibili con operazioni secondarie |
| Materiali | Alluminio, ottone, rame, acciaio inossidabile, acciaio al carbonio | Si applicano parametri specifici del materiale |
Per le parti al di fuori di questi intervalli, ti informeremo prima del preventivo anziché dopo il fallimento del primo articolo.
Domande frequenti
Q1: Come faccio a sapere se il mio pezzo deve essere tornito o fresato?
R: Il fattore decisivo è la geometria. Se la parte è simmetrica alla rotazione (un albero, un perno, una boccola, un raccordo o un connettore), la tornitura CNC è quasi sempre più veloce ed economica della fresatura. La tornitura utilizza un'azione di taglio continua su un pezzo rotante, che produce tassi di rimozione del materiale più elevati su parti rotonde e costi di attrezzaggio inferiori per volumi medio-alti. Se le caratteristiche critiche sono tasche, asole o modelli di fori distribuiti su più facce, la fresatura è il processo principale corretto. I pezzi che combinano caratteristiche rotonde e prismatiche vengono prodotti al meglio su un centro di fresatura-tornitura, che completa entrambe le operazioni in un unico serraggio. Un capaceServizio di tornitura CNCconsiglierò la fresatura quando la tornitura non è la risposta giusta.
Q2: Quale documentazione di qualità dovrei aspettarmi da un servizio di tornitura CNC?
R: Come minimo, richiedere l'ispezione del primo articolo (FAI) sulla prima parte di produzione, un certificato del materiale tracciabile al numero di calore dello stabilimento e registrazioni delle ispezioni in corso per le dimensioni critiche. Per i programmi automobilistici, la documentazione PPAP è lo standard; il FAI da solo non dimostra che il sistema di produzione sia ripetibile. Per lavori medici o aerospaziali, potrebbe essere richiesta una disciplina di processo allineata a AS9102 (FAI aerospaziale) o ISO 13485. Un partner serio li fornisce come passaggi standard del flusso di lavoro, non come componenti aggiuntivi a pagamento. Se un fornitore non è in grado di mostrare un FAI completo di una parte comparabile, la dichiarazione di qualità non è verificata.
D3: Quali tolleranze può realisticamente mantenere un servizio di tornitura CNC nella produzione?
R: La tornitura di produzione standard mantiene ±0,05 mm sui metalli secondo ISO 2768-f per dimensioni nominali inferiori a 30 mm. La tornitura di precisione raggiunge normalmente ±0,01 mm con il bloccaggio a terra e la misurazione in-process. Tolleranze di ±0,005 mm sono ottenibili su elementi selezionati con torni a fantina mobile e compensazione termica, ma richiedono il monitoraggio SPC, non solo un campione una tantum. Il vincolo pratico non è la capacità della macchina nel migliore dei casi, ma la capacità del fornitore di mantenere tale tolleranza su migliaia di parti. Richiedi una carta di controllo di un ciclo di produzione, non un rapporto di ispezione di un singolo pezzo.
Q4: Qual è il MOQ e il tempo di consegna per la tornitura CNC presso Nuote Metals?
R: Il nostro MOQ standard è di 500 pezzi per pezzi torniti personalizzati, con quantità inferiori disponibili per prototipi e primi articoli. I profili di connettori standard e in ottone di serie possono essere spediti a partire da 100 pezzi. Il tempo di consegna per i materiali standard in quantità di produzione fino a 50.000 pezzi è di 7-12 giorni. La placcatura personalizzata o le operazioni secondarie aggiungono 5–8 giorni. Le nuove parti che richiedono attrezzature e FAI richiedono 15-25 giorni in totale. Ogni preventivo include un tempo di consegna fisso, non un intervallo. Certificato ISO 9001:2015.
Invia richiesta
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza