Prodotti
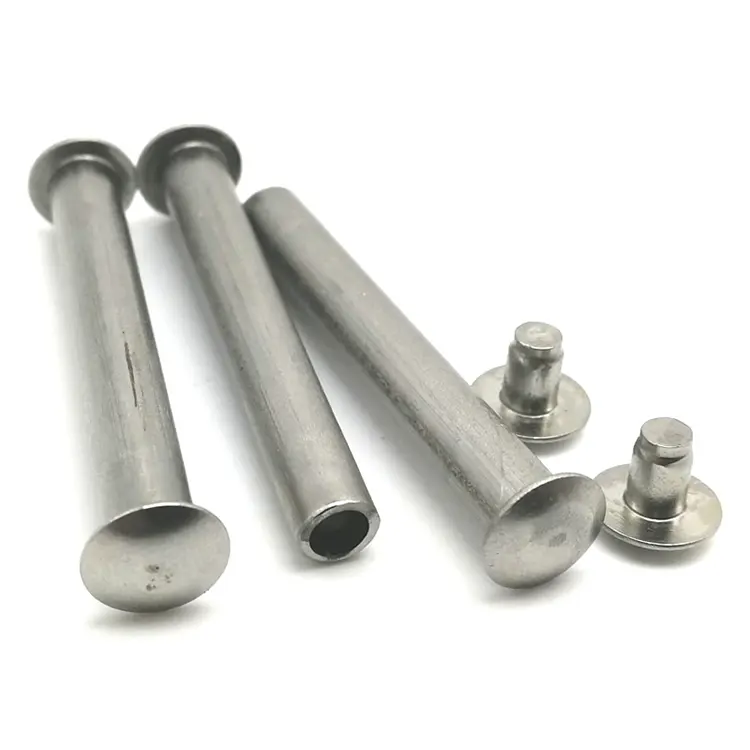
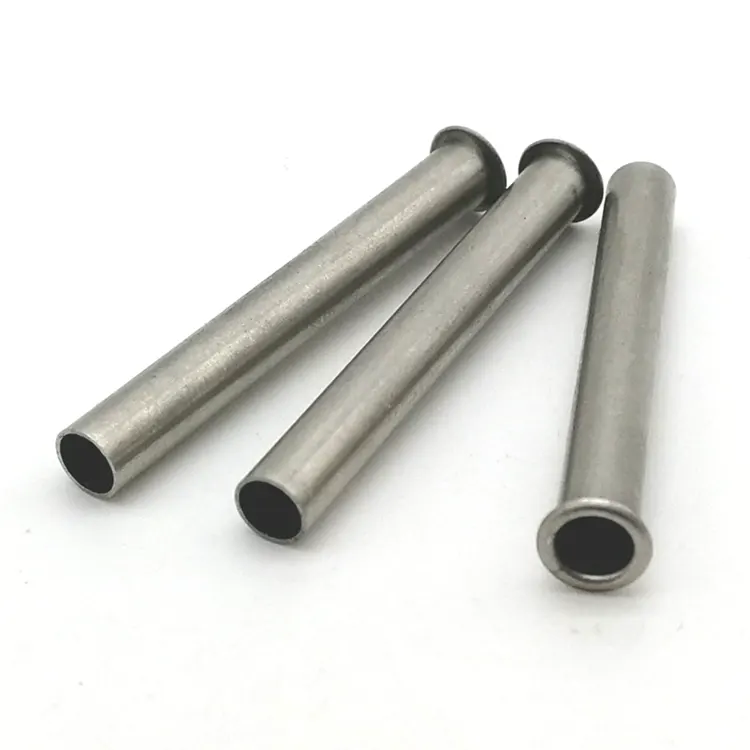
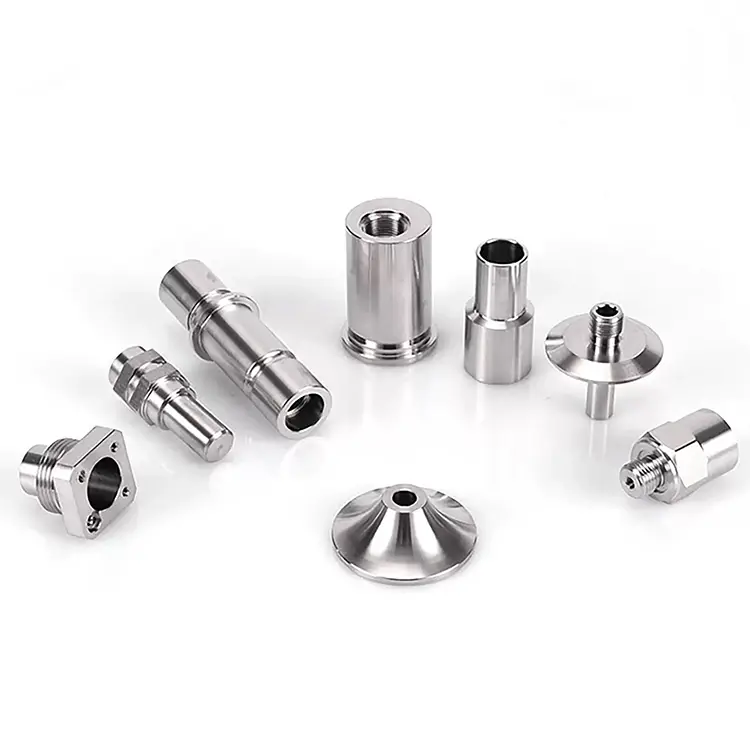
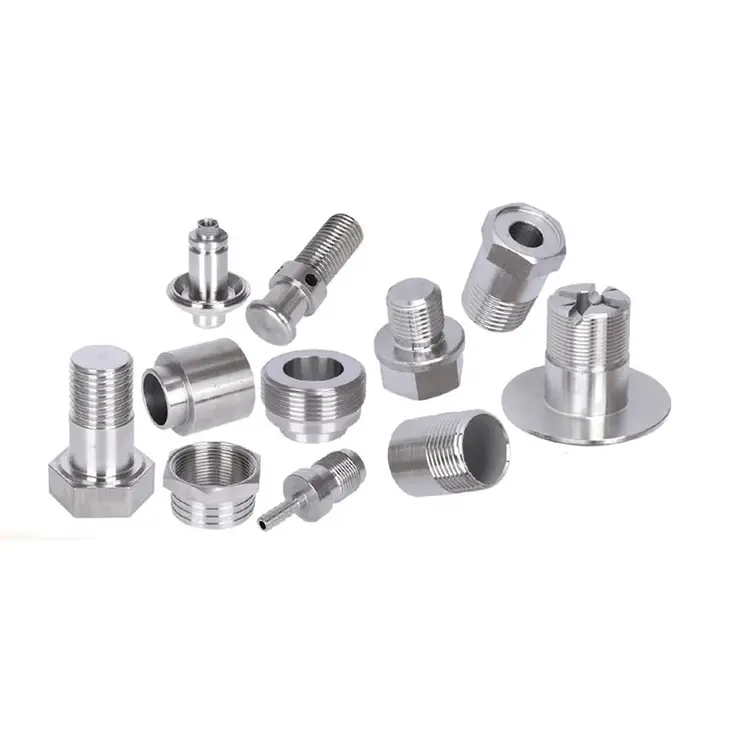
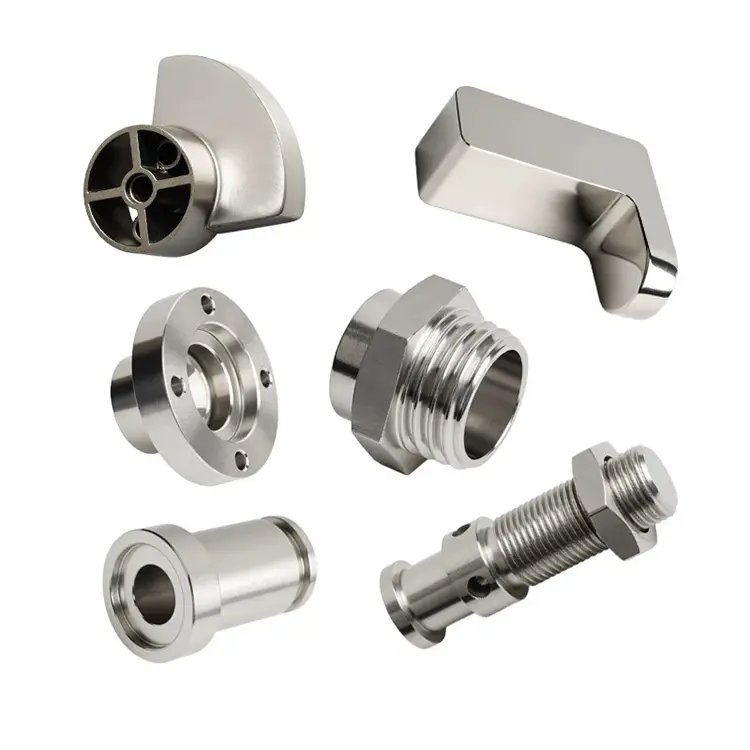
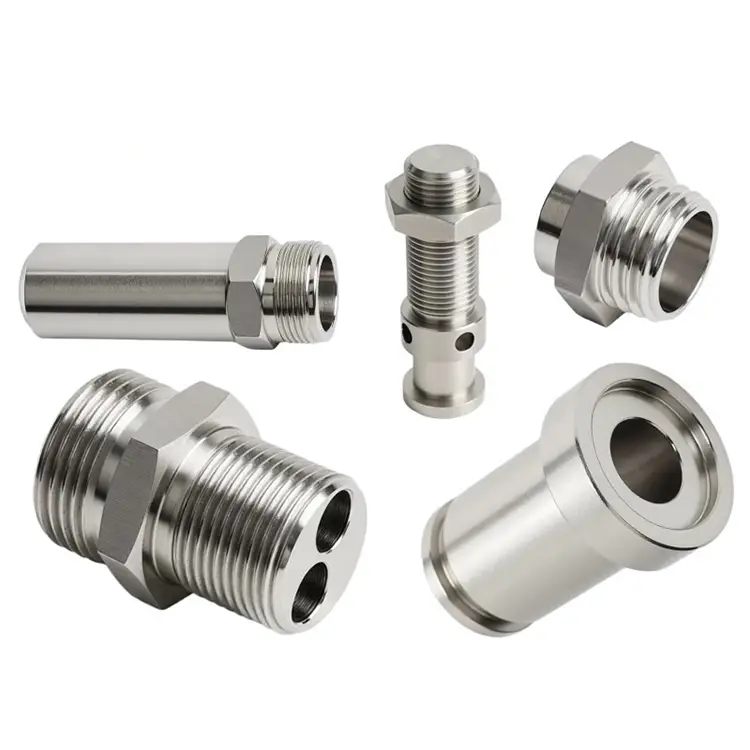
Parti di tornitura in acciaio inossidabile
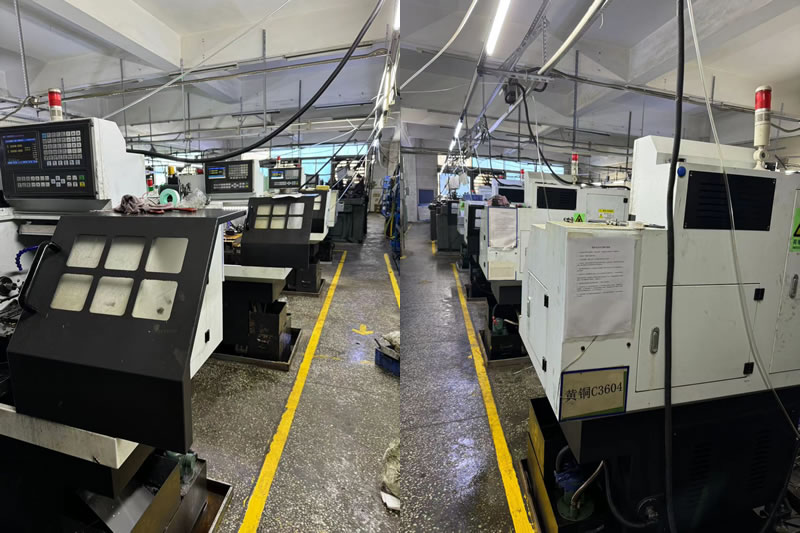
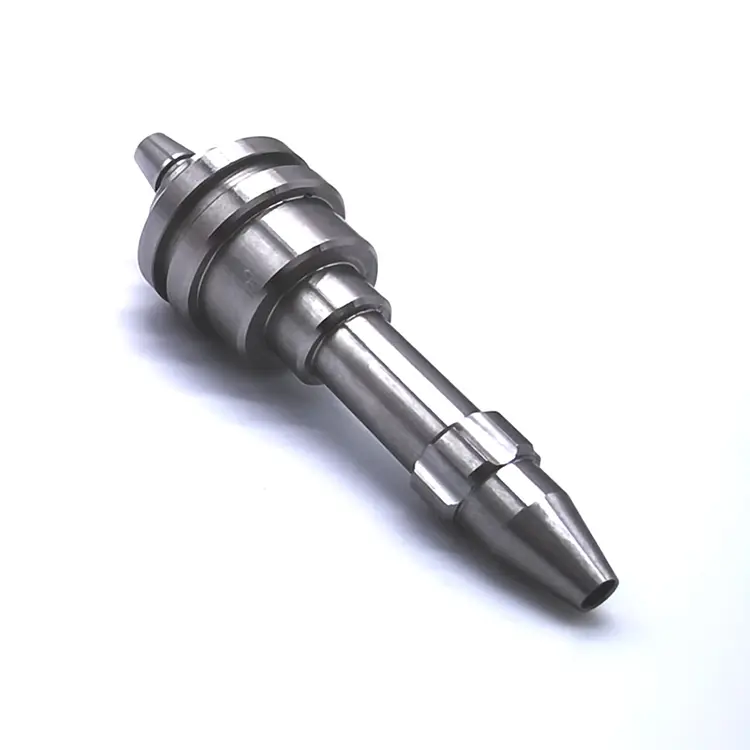
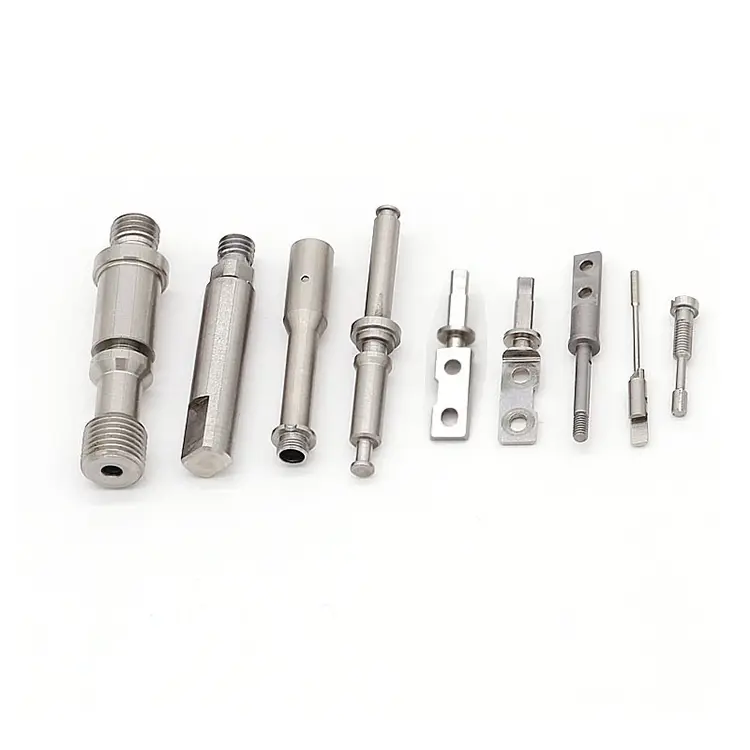
Nuote Metals offre pezzi torniti in acciaio inossidabile di alta precisione, la nostra sede è a Dongguan, in Cina. La lavorazione dell'acciaio inossidabile è il processo di modellatura dell'acciaio inossidabile tagliando via il materiale di un pezzo o lavorando un raggio interno sulla superficie.
Invia richiesta
Descrizione del prodotto
Parti di tornitura in acciaio inossidabile: quando la resistenza alla corrosione incontra le difficoltà di lavorazione
L'acciaio inossidabile non è solo "l'acciaio che non arrugginisce". Si tratta di una famiglia di leghe che si indurisce in modo aggressivo, produce trucioli filamentosi che avvolgono gli utensili e richiede un'integrità superficiale che l'acciaio al carbonio non richiede mai. Molte officine meccaniche trattano l'acciaio inossidabile come l'acciaio al carbonio 1045, con il risultato di una finitura scadente, una breve durata dell'utensile e un elevato tasso di scarto.
Nuote Metals lavora le parti di tornitura dell'acciaio inossidabile in modo diverso. Selezioniamo utensili, refrigerante e parametri di taglio specifici per l'acciaio inossidabile. Verifichiamo l'integrità della superficie, non solo le dimensioni. E siamo consapevoli che per i clienti del settore medico, alimentare e marittimo, un graffio o una superficie macchiata è un difetto funzionale, non estetico.
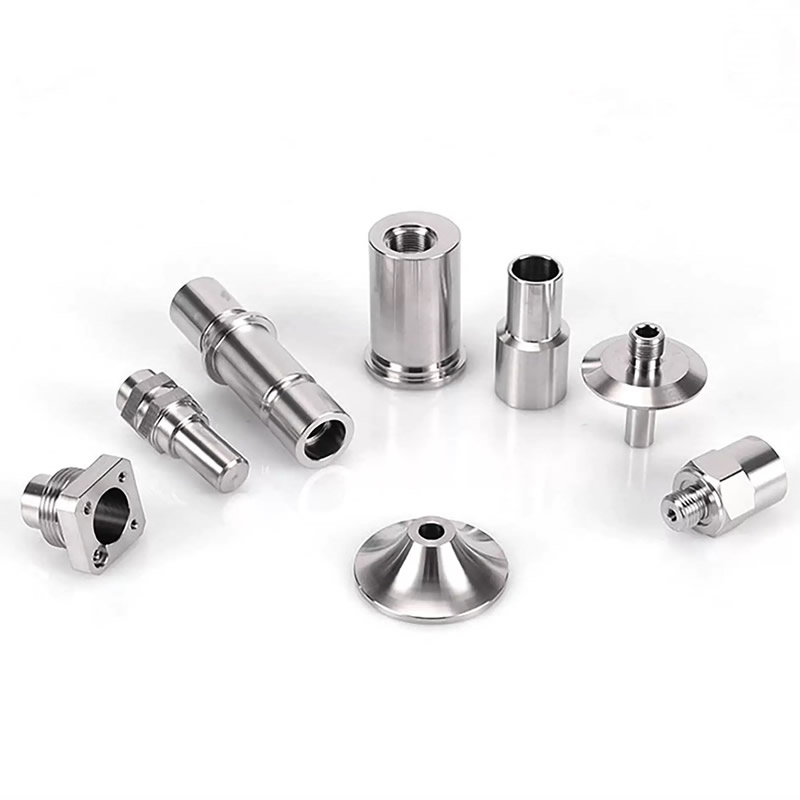
Il costo nascosto della tornitura dell'acciaio inossidabile: non è il materiale, è il rottame
Le barre in acciaio inossidabile costano più dell'acciaio al carbonio, ma non è qui che i progetti superano il budget. Il costo reale sono gli scarti: parti che non soddisfano i requisiti di finitura superficiale, deriva dimensionale o passivazione. Tre modalità di guasto rappresentano la maggior parte delle perdite di tornitura dell'acciaio inossidabile.
1. Deriva dell’incrudimento.
L'acciaio inossidabile si indurisce quando l'utensile sfrega invece di tagliare. La superficie diventa più dura del substrato, opacizzando la passata successiva e spingendo la dimensione fuori tolleranza. Quando l'operatore se ne accorge, decine di pezzi sono rottami.
2. Avvolgimento dei trucioli e danni alla superficie.
L'acciaio inossidabile produce trucioli fibrosi e gommosi, in particolare 304 e 316. Se i trucioli si avvolgono attorno all'utensile o alla parte, graffiano la superficie. Per le parti mediche e alimentari, una finitura Ra 0,4μm può diventare Ra 1,6μm in pochi secondi.
3. Passivazione incoerente.
L'acciaio inossidabile si basa su uno strato passivo di ossido di cromo per la resistenza alla corrosione. Se la lavorazione imbratta la superficie o lascia particelle di ferro incastrate, la passivazione fallisce. La parte potrebbe sembrare pulita ma corrodersi durante l'uso.
Come lavoriamo l'acciaio inossidabile: utensili diversi, regole diverse
Non citiamo lavori inossidabili a velocità e avanzamenti dell'acciaio al carbonio. Ogni parte inossidabile riceve un piano di processo dedicato.
Utensileria:
Utilizziamo inserti affilati e con spoglia altamente positiva con metallo duro rivestito in PVD (TiAlN o AlCrN) progettati specificamente per l'acciaio inossidabile. Per 17-4 PH e 440C, passiamo al CBN per le passate di finitura. I bordi affilati tagliano in modo netto invece di sfregare: questo è il fattore più importante per prevenire l'incrudimento.
Liquido refrigerante:
Refrigerante ad alta pressione (70–100 bar) diretto al tagliente. Questo rompe i trucioli, controlla il calore e sopprime l'incrudimento. Per i modelli 304 e 316 utilizziamo la tornitura raffreddata ad azoto nelle passate di finitura.
parametri:
Bassa velocità superficiale, elevata velocità di avanzamento. Tagliamo abbastanza velocemente da rimanere al di sopra della soglia di incrudimento, ma abbastanza lentamente da evitare una rapida usura dell'utensile. Per il 316, la velocità superficiale tipica è di 120–150 m/min, circa la metà di quella che usiamo sull'acciaio al carbonio 1045.
Verifica:
Rugosità superficiale testata con profilometro portatile. Passivazione verificata con test al solfato di rame o test al ferrossile. Controllo dimensionale con CMM su tutte le caratteristiche critiche.
I gradi di acciaio inossidabile che lavoriamo e a cosa servono
| Grado | Lavorabilità | Resistenza alla corrosione | Durezza tipica | Migliore applicazione |
|---|---|---|---|---|
| 303 | Eccellente | Moderare | 160–200 HB | Pezzi torniti, dadi, raccordi in grandi volumi |
| 304 | Moderare | Bene | 150–200 HB | Attrezzature alimentari, mediche, generali |
| 316 | Moderare | Eccellente (marino) | 150–200 HB | Marino, chimico, farmaceutico |
| 17-4 F | Difficile | Molto bene | 40–45 HRC (H900) | Aerospaziale, alberi ad alta resistenza |
| 440C | Difficile | Bene | 58–62 HRC | Cuscinetti, valvole, utensili da taglio |
Una nota su 303 contro 304:Il 303 contiene zolfo per una migliore lavorabilità: gira più velocemente e produce trucioli più corti. Ma lo zolfo riduce la resistenza alla corrosione e la saldabilità. Per le parti mediche o alimentari, solitamente è richiesto 304 o 316. Aiutiamo i clienti a scegliere la qualità giusta in base alla loro applicazione, non solo a quella più facile da lavorare.
Un esempio reale: collettore in acciaio inossidabile 316 per analizzatore medico
Un produttore europeo di dispositivi medici aveva bisogno di un collettore in acciaio inossidabile 316 con una finitura interna Ra di 0,4 μm e una tolleranza del foro di 0,01 mm. Il loro precedente fornitore aveva fornito componenti che non avevano superato i test di passivazione: le particelle di ferro incorporate causavano corrosione nel percorso del fluido dell'analizzatore.
Cosa abbiamo fatto di diverso:
- Utilizzo di utensili dedicati riservati solo all'acciaio inossidabile 316: nessuna contaminazione incrociata da acciaio al carbonio.
- Passato alla tornitura raffreddata ad azoto nella passata di finitura per evitare sbavature.
- Aggiunto un test al ferroxil per verificare la passivazione prima della spedizione.
- Spediti 3.000 pezzi con zero guasti di passivazione. Il cliente ha eliminato l'ispezione in entrata per verificare l'integrità della superficie.
Domande frequenti sulle parti di tornitura in acciaio inossidabile
Q1: Qual è la differenza tra l'acciaio inossidabile 303 e 304 per le parti tornite?
R: 303 contiene zolfo (0,15–0,35%) per migliorare la lavorabilità. Gira più velocemente, produce trucioli più corti e offre una migliore finitura superficiale. Ma lo zolfo riduce la resistenza alla corrosione e rende difficile la saldatura. Il 304 non contiene zolfo: offre migliore resistenza alla corrosione e saldabilità, ma è più difficile da lavorare. Per i pezzi torniti di grandi volumi non esposti ad ambienti difficili, il 303 è conveniente. Per applicazioni mediche, alimentari o marine, scegli 304 o 316. Nuote Metals può consigliarti in base alla tua applicazione e al tuo ambiente.
Q2: Come si evita l'incrudimento durante la tornitura dell'acciaio inossidabile?
R: L'incrudimento si verifica quando l'utensile sfrega invece di tagliare. La prevenzione richiede: (1) utensili affilati e con spoglia molto positiva: non utilizzare mai inserti usurati; (2) velocità di taglio superiori alla soglia di incrudimento (tipicamente 120–150 m/min per 316); (3) velocità di avanzamento elevate per mantenere l'utensile impegnato; (4) refrigerante ad alta pressione diretto al tagliente. Noi di Nuote Metals programmiamo lavori inossidabili con questi parametri e verifichiamo la durezza superficiale dopo la lavorazione per confermare che non si sia formato uno strato indurito.
Q3: È possibile ottenere Ra 0,4μm su pezzi torniti in acciaio inossidabile?
R: Sì. Ra 0,4μm è ottenibile sull'acciaio inossidabile con strumenti e parametri adeguati. Per i fori interni utilizziamo barre di alesatura con inserti lucidati e tornitura raffreddata ad azoto. Per le superfici esterne utilizziamo inserti raschianti nella passata di finitura. Verifichiamo la rugosità superficiale con un profilometro portatile e inseriamo i risultati nel rapporto di ispezione. Per Ra 0,2μm o superiore, consigliamo la lappatura o lucidatura come operazione secondaria. Nuote Metals esamina i requisiti di finitura superficiale su ogni disegno e conferma il Ra ottenibile prima di quotare.
Come richiedere un preventivo per pezzi di tornitura in acciaio inossidabile
Inviaci il tuo disegno (STEP, IGES, PDF o DWG) con:
- Grado inossidabile (303, 304, 316, 17-4 PH, 440C o altro)
- Requisito di finitura superficiale (valore Ra)
- Requisito del test di passivazione o corrosione, se applicabile
- Requisiti di tolleranza per le dimensioni critiche
- Volume annuale e dimensioni dei lotti
Il nostro team di ingegneri esamina ogni richiesta entro 24 ore e restituisce un preventivo dettagliato con feedback DFM su lavorabilità, fattibilità della finitura superficiale e requisiti di passivazione.
Tag caldi: Parti di tornitura in acciaio inossidabile
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza