Prodotti
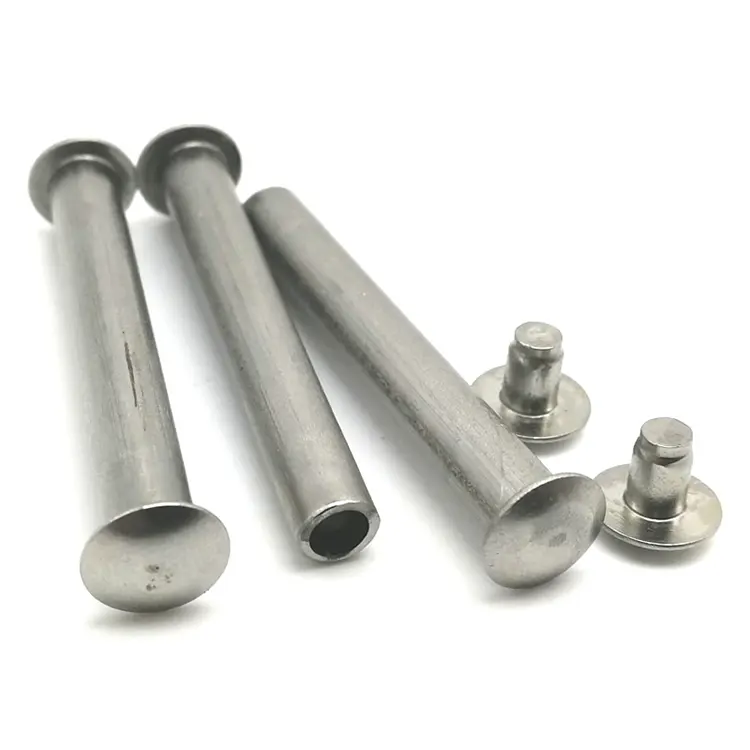
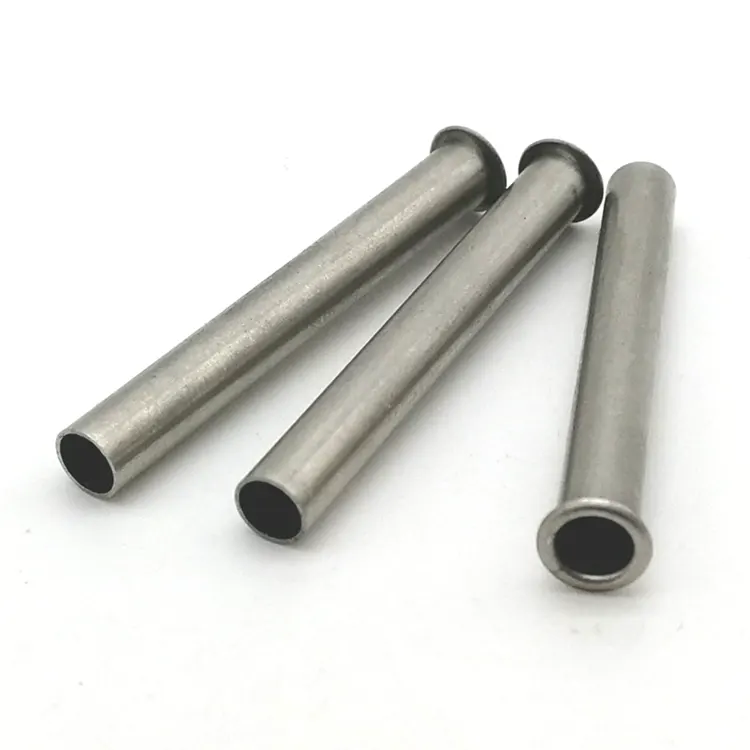
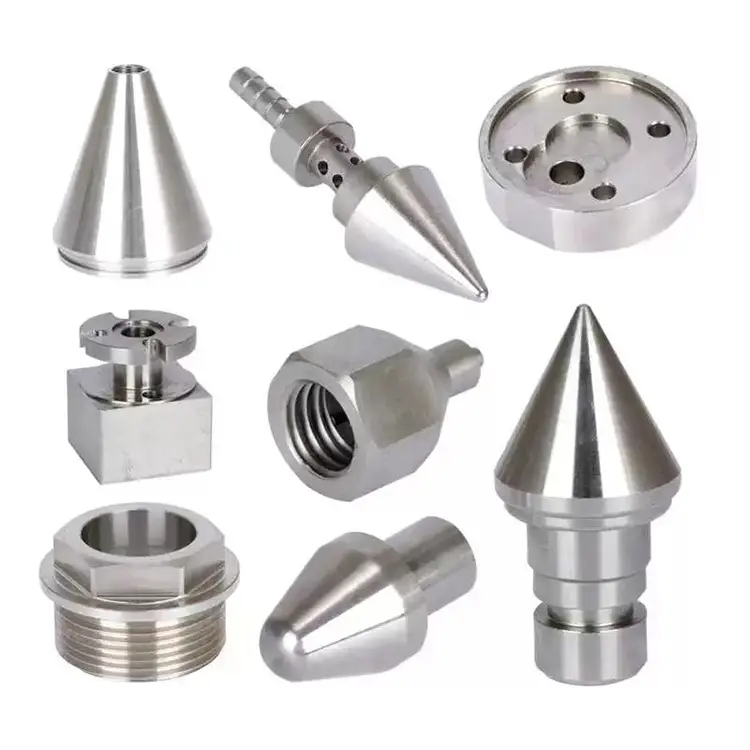
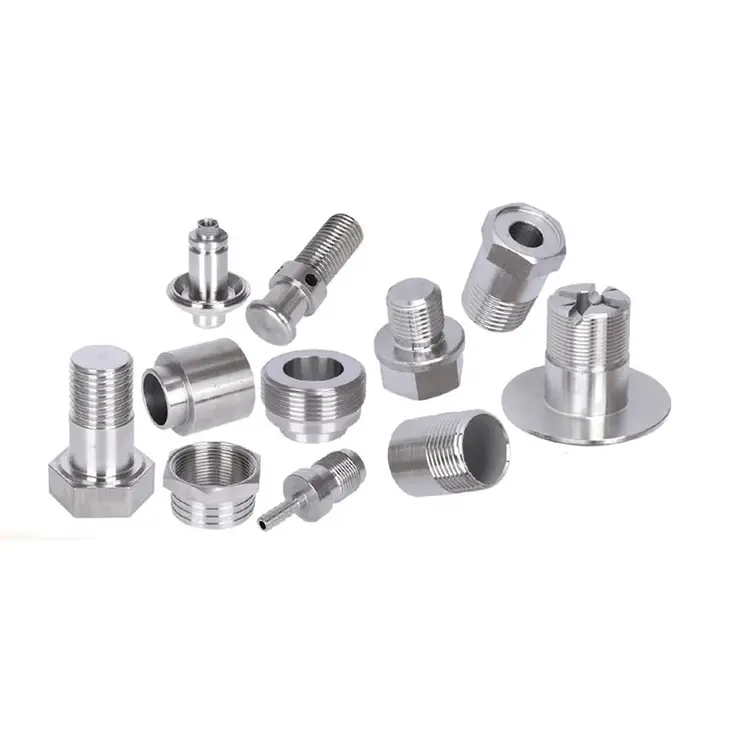
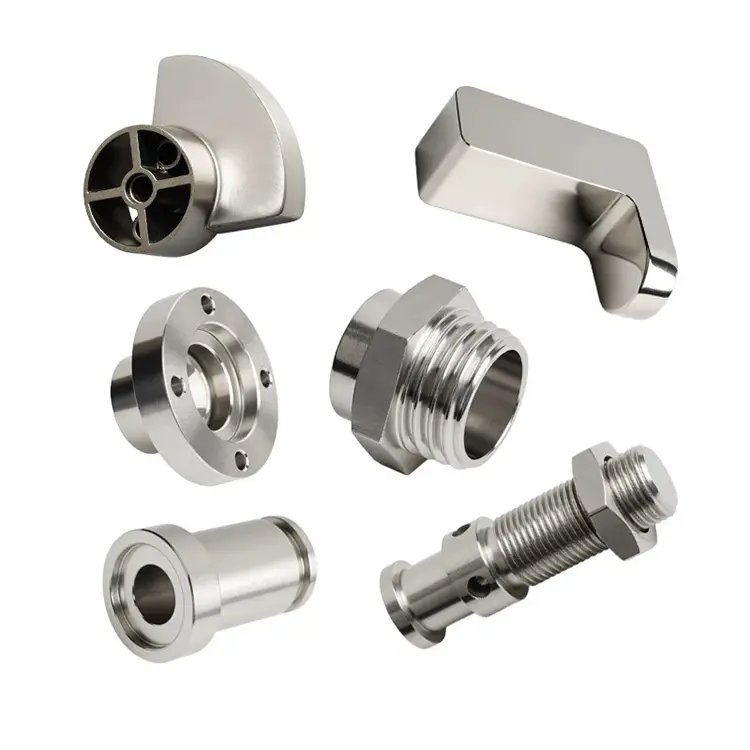
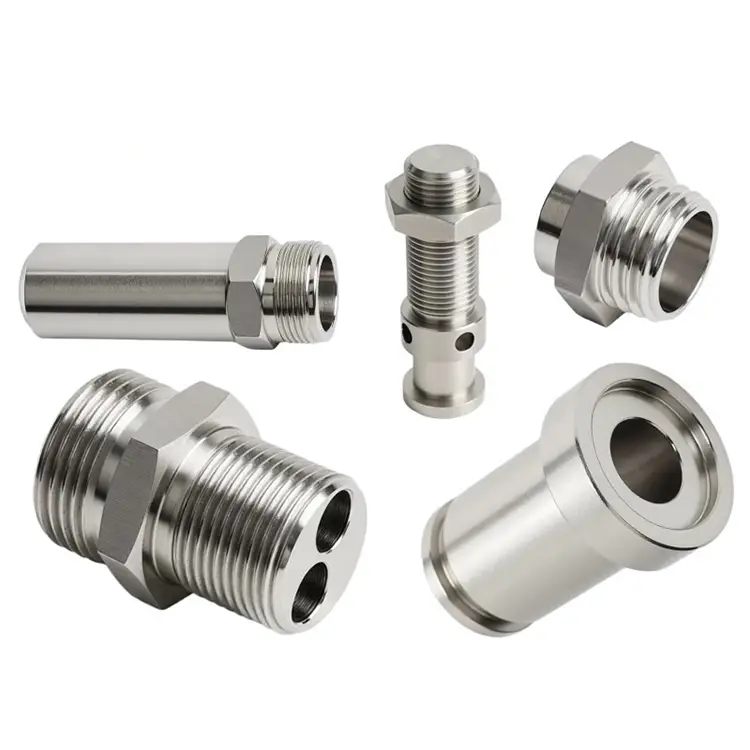
Parti di tornitura in acciaio
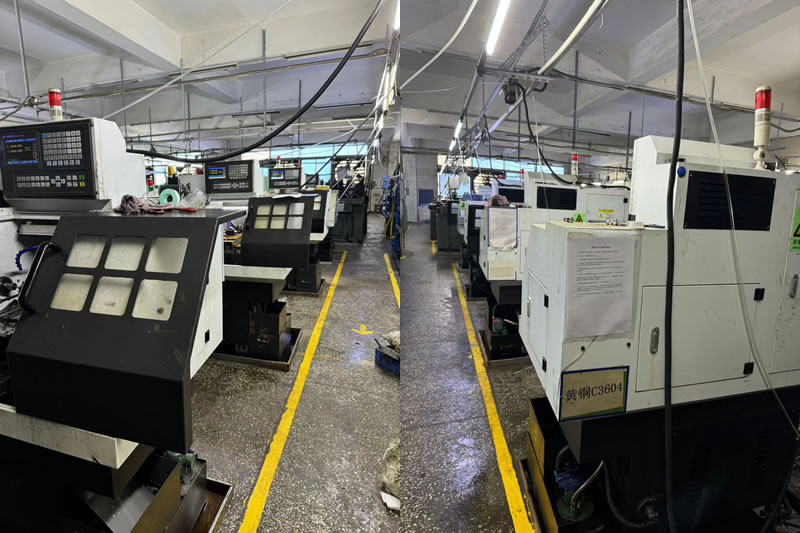
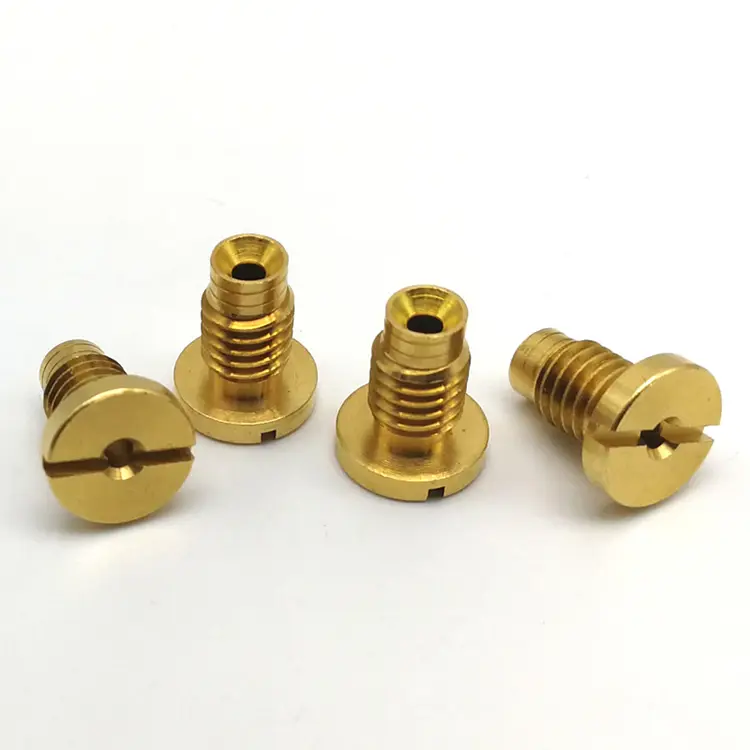
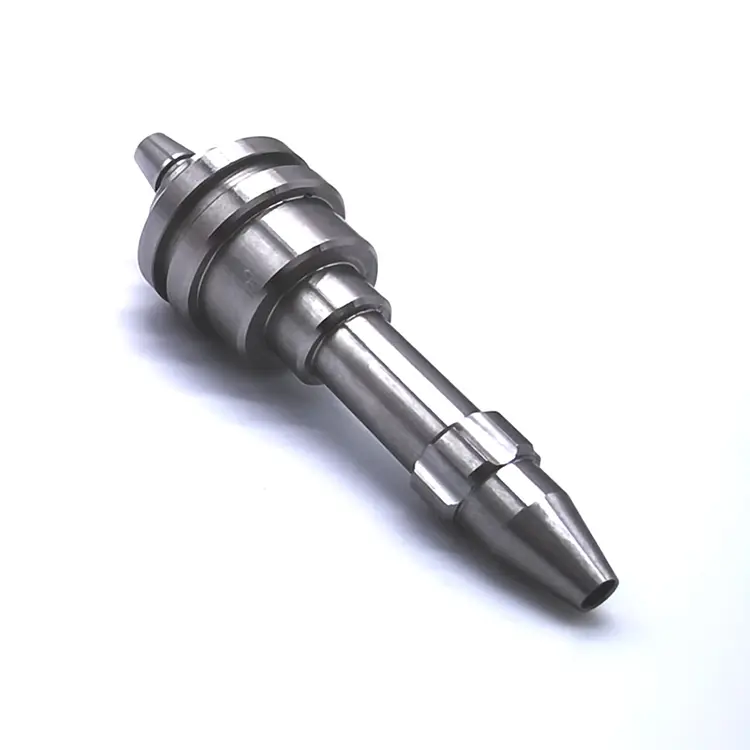
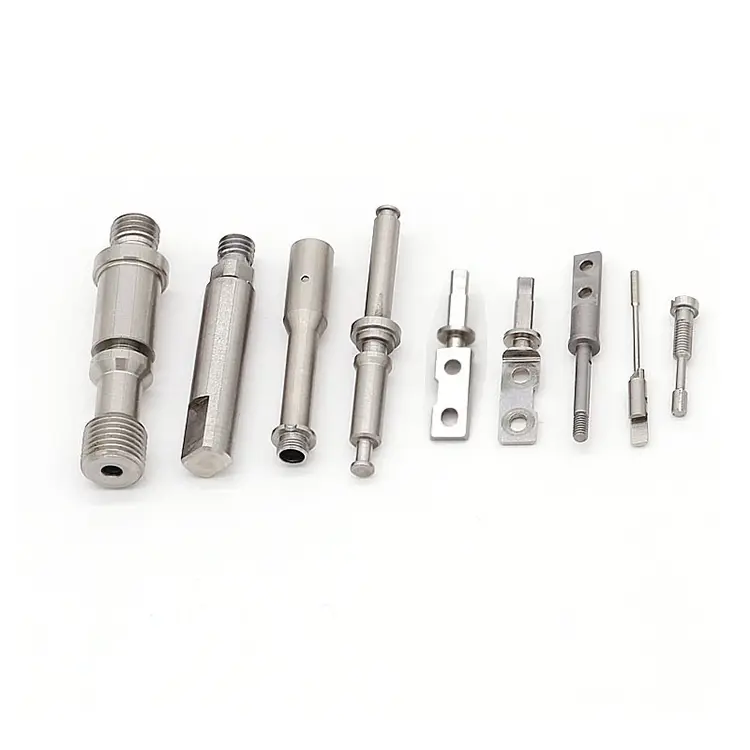
Nuote Metals offre pezzi di tornitura in acciaio di varie dimensioni dal diametro di 0,5 mm al diametro di 100 mm. Produciamo pezzi torniti in acciaio utilizzando i nostri torni manuali e CNC. Utilizzando la tecnologia di produzione più aggiornata, possiamo replicare misurazioni precise più e più volte, basta inviarci la vostra richiesta e poi ci occuperemo del passaggio successivo.
Invia richiesta
Descrizione del prodotto
L'ottone gira facilmente. Flussi di alluminio. L'acciaio è diverso. Si indurisce sotto l'utensile, consuma gli inserti in pochi minuti e si muove durante il trattamento termico. Ecco perché molte officine meccaniche attribuiscono un valore elevato ai lavori di tornitura dell'acciaio o li evitano del tutto.
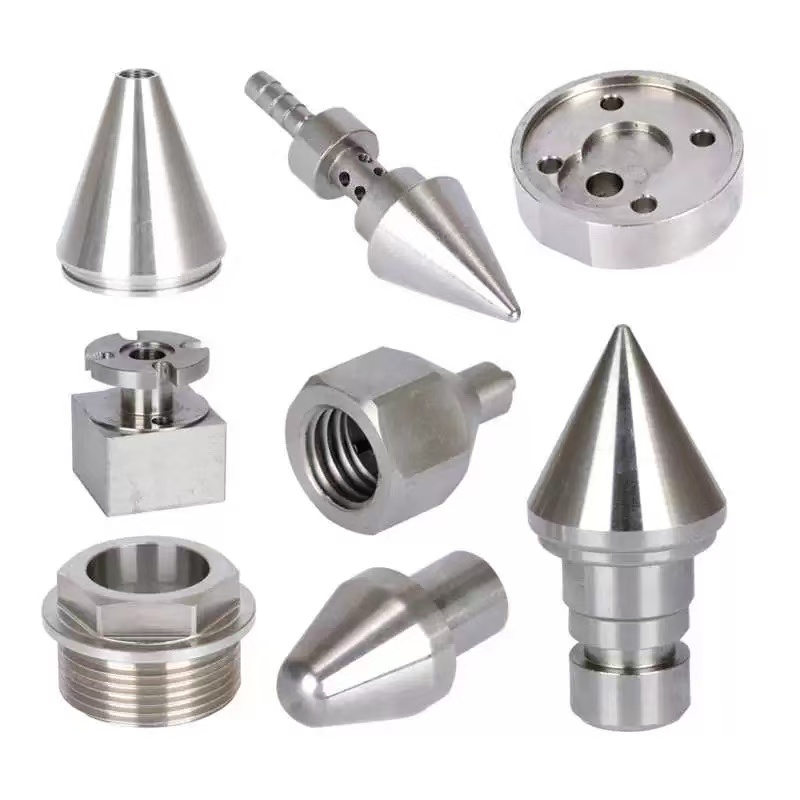
Nuote Metals adotta l'approccio opposto. Siamo specializzati inParti di tornitura in acciaioche altri negozi rifiutano: 4140 temprato, 1045 nitrurato, inossidabile 17-4 PH, acciaio per utensili D2. Se il tuo componente deve resistere al carico, all'usura e alla fatica, possiamo lavorarlo secondo le specifiche e consegnarlo nei tempi previsti.
I tre problemi creati dalla tornitura dell'acciaio
1. Usura degli utensili e incrudimento.
L'acciaio si indurisce quando l'utensile sfrega invece di tagliare. Utilizziamo utensili ad angolo di spoglia altamente positivo con inserti in metallo duro rivestiti in PVD (TiAlN o AlCrN) e programmiamo velocità superiori alla soglia di incrudimento. Per l'acciaio inossidabile 304 utilizziamo la tornitura raffreddata ad azoto.
2. Distorsione del trattamento termico.
Il trattamento termico sposta la parte. Un albero che misurava 0,005 mm prima della tempra potrebbe essere smussato di 0,05 mm dopo. Lavoriamo per dimensioni di pre-trattamento termico che compensano i modelli di distorsione noti e lasciano materiale per la rettifica post-trattamento.
3. Variazione della durezza all'interno di un lotto.
La durezza varia da superficie a nucleo e da un'estremità all'altra. Verifichiamo la durezza in più punti su ogni barra in entrata e scartiamo i lotti fuori range prima della produzione. Durante la tornitura, gli offset utensile vengono regolati a intervalli definiti per evitare derive.
Qualità di acciaio che lavoriamo e perché sono importanti
| Grado | Condizione | Durezza tipica | Sfida di lavorazione | Applicazione tipica |
|---|---|---|---|---|
| 1045 | Laminato a caldo | 170–210 HB | Moderato – indurisce se strofinato | Alberi, perni, bulloni |
| 4140 | Domande e risposte | 28–32 HRC | Elevata: richiede una configurazione rigida e utensili rivestiti | Aste idrauliche, ingranaggi |
| 4140 | Nitrurato | 55-62 HRC (caso) | Molto alto: la custodia è più difficile dell'utensileria | Bobine delle valvole, parti soggette ad usura |
| 304 inossidabile | Ricotto | 150–200 HB | Alto – indurisce rapidamente, patatine gommose | Attrezzature alimentari, mediche |
| 17-4 F | H900 | 40–45 HRC | Molto alto: duro, tenace, abrasivo | Aerospaziale, chimico |
| Acciaio per utensili D2 | Ricotto | 210–240 HB | I carburi altamente abrasivi usurano rapidamente gli utensili | Stampi, utensili da taglio |
Il nostro approccio all'acciaio temprato: lavoratelo bene la prima volta
Non citiamo lavori su acciaio temprato a velocità e avanzamenti standard. Ogni parte trattata termicamente riceve un piano di processo dedicato:
1. Verifica dei materiali:Mappatura della durezza su tutta la barra. Se il nucleo è troppo duro o troppo morbido, regoliamo i parametri di taglio o scartiamo il lotto.
2. Selezione degli utensili:Per la nitrurazione 4140 (caso da 55–62 HRC), utilizziamo inserti in CBN (nitruro di boro cubico), non in metallo duro. Il CBN dura 10–20 volte più a lungo e mantiene meglio la tolleranza.
3. Configurazione rigida:Sporgenza minima dell'utensile, mandrini ad alta forza di serraggio e viti a ricircolo di sfere precaricate su ogni lavoro temprato.
4. SPC in corso:Dimensioni critiche misurate ogni 10-20 pezzi. Correzioni utensile regolate prima che la parte esca dalle specifiche.
5. Ispezione finale:Verifica CMM su tutte le funzionalità critiche. Rapporto dimensionale completo con ogni spedizione.
Un esempio reale: bobina della valvola nitrurata 4140
Un produttore nordamericano di apparecchiature idrauliche necessitava di una bobina per valvola in acciaio 4140 con una tolleranza del diametro di 0,008 mm e una durezza della cassa di 55 HRC dopo nitrurazione. Il loro precedente fornitore non riusciva a mantenere la tolleranza dopo il trattamento termico: la bobina era fuori circonferenza di 0,03 mm.
Cosa abbiamo fatto di diverso:
- La bobina è stata sovradimensionata per compensare la crescita della nitrurazione.
- Utensili CBN utilizzati per la passata di finitura finale sulla cassa temprata.
- Rotondità verificata con Talyrond prima e dopo la nitrurazione.
- Spediti 5.000 pezzi con zero scarti. Il cliente ha eliminato la rettifica secondaria e ha ridotto i tempi di consegna di 12 giorni.
Domande frequenti sulle parti di tornitura in acciaio
Q1: Potete lavorare parti in acciaio già trattate termicamente?
R: Sì. Lavoriamo acciaio temprato fino a 62 HRC utilizzando CBN e utensili in ceramica. Per geometrie molto dure o complesse, potremmo consigliare la tornitura dura seguita dalla rettifica. Inviaci le tue specifiche di durezza e ti confermeremo se la sola tornitura può raggiungere la tua tolleranza o se è necessaria la rettifica.
Q2: Come controllate la distorsione durante il trattamento termico?
R: Controlliamo la distorsione attraverso tre fasi: (1) lavorazione di pretrattamento che lascia il materiale calcolato per la rettifica post-trattamento, (2) cicli di riscaldamento e raffreddamento controllati presso il nostro impianto di trattamento termico partner e (3) verifica dimensionale prima e dopo il trattamento per convalidare i nostri offset di compensazione. Per le parti critiche, eseguiamo un lotto pilota e regoliamo le dimensioni di tornitura in base alla distorsione effettiva misurata.
Q3: Quali tolleranze puoi mantenere sull'acciaio temprato?
R: La nostra tolleranza standard per l'acciaio temprato è ±0,01 mm, con capacità di precisione fino a ±0,005 mm per diametri critici. Per le parti cementate, le tolleranze si applicano alla cassa finita, non alla dimensione del pretrattamento. Nuote Metals esamina ogni disegno e fornisce feedback DFM sulle tolleranze ottenibili prima di effettuare un ordine.
Come richiedere un preventivo per pezzi di tornitura in acciaio
Inviaci il tuo disegno (STEP, IGES, PDF o DWG) con:
- Grado di acciaio e condizioni di trattamento termico (ricotto, Q&T, nitrurato, carburato)
- Specifica della durezza e profondità della cassa, se applicabile
- Requisiti di tolleranza per le dimensioni critiche
- Volume annuale e dimensioni dei lotti
- Eventuali operazioni secondarie (rettifica, placcatura, assemblaggio)
Il nostro team di ingegneri esamina ogni richiesta entro 24 ore e restituisce un preventivo dettagliato con feedback DFM su lavorabilità, rischio di trattamento termico e fattibilità della tolleranza.
Tag caldi: Parti di tornitura in acciaio, produttore di parti di tornitura in Cina
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza