Prodotti

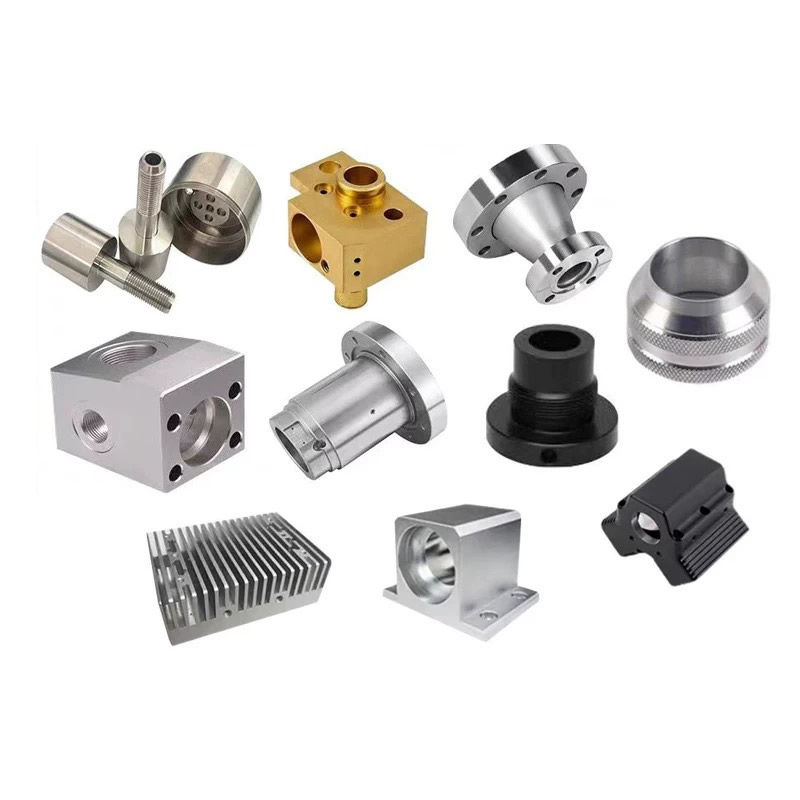
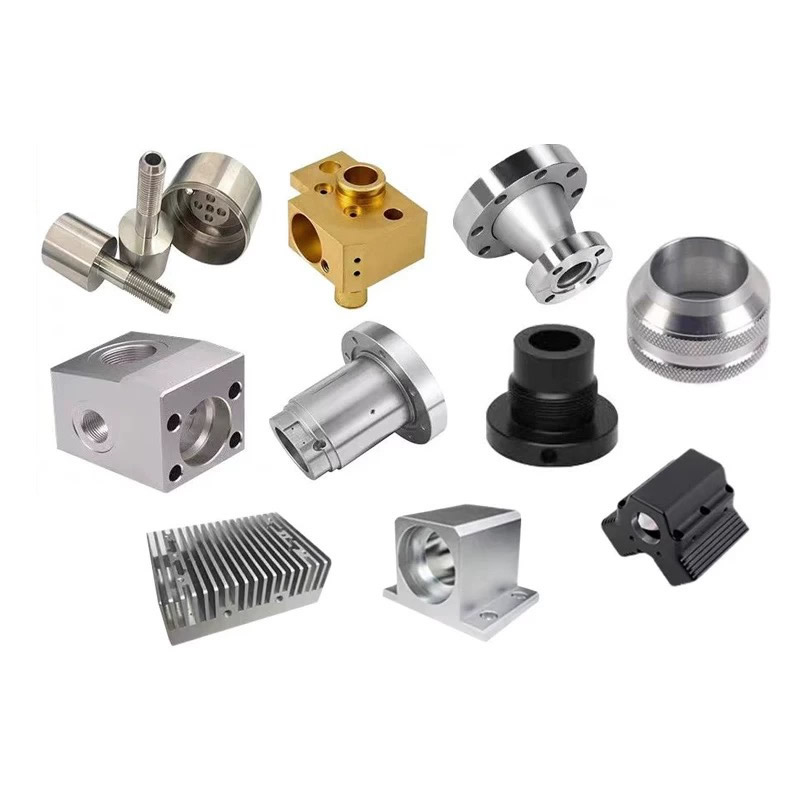
Particolari torniti e fresati
Non tutti i pezzi torniti e fresati necessitano di un centro di fresatura-tornitura a 5 assi. Ciò di cui ha bisogno è un piano di installazione che corrisponda alle relazioni tra le funzionalità: le funzionalità che devono allinearsi vanno in un'unica configurazione; funzionalità che non possono spostarsi tra le macchine. Nuote Metals produce pezzi torniti e fresati in Cina con una pianificazione dell'impostazione guidata dalle relazioni tra le caratteristiche del disegno, non dall'elenco delle capacità della macchina. ±0,005 mm sui rapporti critici.
Invia richiesta
Descrizione del prodotto
Parti tornite e fresate: la relazione tra le funzioni decide l'impostazione
Una parte tornita e fresata viene spesso definita "tornitura-fresatura": una macchina, un setup, tutto fatto. Ma non tutte le parti ne hanno bisogno. Ciò di cui ha bisogno è un piano di installazione che corrisponda alle relazioni tra le caratteristiche sul disegno. Un foro trasversale che deve allinearsi con un foro entro 0,02 mm necessita di una configurazione: la relazione non può sopravvivere a un nuovo serraggio. Una superficie di montaggio che deve essere parallela all'asse solo entro 0,1 mm può essere fresata in una seconda configurazione: la tolleranza è sufficientemente ampia da assorbire lo spostamento del riferimento.
Le parti tornite e fresate non sono definite dalla macchina, ma dalle relazioni tra le caratteristiche. Il piano di installazione segue le relazioni: le relazioni strette vanno in una configurazione; le relazioni sciolte possono muoversi. Un fornitore che fresa tutto su un centro a 5 assi sta elaborando eccessivamente le caratteristiche sciolte. Un fornitore che sposta tutto tra le macchine sta perdendo i rapporti stretti.
In Nuote Metals produciamo pezzi torniti e fresati con pianificazione del setup guidata dalle relazioni tra le caratteristiche del disegno. Questo articolo tratta i tre tipi di relazione, quando sono accettabili configurazioni separate e cosa verificare prima di accettare una parte.
Tre relazioni tra funzionalità che richiedono una configurazione
La decisione di utilizzare una o due configurazioni non è una preferenza: è determinata dalla tolleranza tra le caratteristiche.
| Relazione tra caratteristiche | Esempio | Tolleranza che richiede una configurazione | Cosa succede se si divide |
|---|---|---|---|
| Foro trasversale per alesare | Attacco idraulico al foro principale | Posizione ≤0,03 mm | Il nuovo serraggio sposta il foro in base alla tolleranza DE |
| Piatto rispetto all'asse | Montaggio piatto sull'asse dell'albero | Parallelismo ≤0,02 mm | La seconda configurazione fa riferimento a una superficie diversa |
| Slot per annoiare | Chiavetta nel foro del cuscinetto | Simmetria ≤0,05 mm | La modifica dell'attrezzatura fa ruotare la cava rispetto al foro |
Foro trasversale per alesareè la relazione più comune che richiede una configurazione. Il foro trasversale deve intersecare il foro nella posizione corretta: se la parte viene nuovamente bloccata e l'attrezzatura fa riferimento al diametro esterno, il foro trasversale si sposta in base alla tolleranza DE. Una tolleranza DE di 0,05 mm diventa un errore di posizione del foro trasversale di 0,05 mm, al di fuori del requisito di 0,03 mm.
Piatto rispetto all'asserichiede una configurazione quando il parallelismo è stretto. Una superficie di montaggio che deve essere parallela all'asse dell'albero entro 0,02 mm non può essere fresata in una seconda configurazione: il secondo dispositivo fa riferimento a una superficie diversa e il parallelismo si sposta.
Slot per annoiarerichiede una configurazione quando la simmetria è stretta. Una sede per chiavetta che deve essere simmetrica rispetto al foro del cuscinetto entro 0,05 mm non può sopravvivere a una modifica dell'attrezzatura: la fessura ruota rispetto al foro.
Per le parti tornite e fresate, è la relazione, non il conteggio delle caratteristiche, a determinare il piano di attrezzaggio.
Riferimento normativo:Le tolleranze di posizione e parallelismo seguono ASME Y14.5 e ISO 1101 a meno che non venga specificato un richiamo più stretto.
Quando sono accettabili configurazioni separate
Non tutte le funzionalità necessitano di una configurazione. Le caratteristiche con relazioni libere possono spostarsi tra le macchine e spostarle è più economico che aggiungere una configurazione a 5 assi.
Funzionalità che possono spostarsi:
- Fori di montaggiocon tolleranza di posizione ≥ 0,1 mm: lo spostamento del nuovo bloccaggio viene assorbito dalla tolleranza.
- Appartamenticon parallelismo ≥ 0,05 mm: il secondo dispositivo è sufficientemente preciso.
- Porte filettatecon posizione ≥ 0,1 mm: l'impegno della filettatura assorbe un piccolo disallineamento.
- Sbavatura e smussatura-nessuna relazione con il dato.
Il compromesso sui costi:Un centro di fresatura-tornitura a 5 assi costa più all'ora di un tornio o di una fresatrice a 3 assi. Se metà delle lavorazioni possono essere spostate in una seconda configurazione, la parte è più economica da produrre su un tornio più una fresatrice, non su un centro di fresatura-tornitura. Il piano di installazione è una decisione sui costi tanto quanto una decisione sulla tolleranza.
Un errore comune:Citando ogni pezzo tornito e fresato su un centro a 5 assi perché "è più preciso". Per le parti con relazioni lente, il centro a 5 assi aggiunge costo senza aggiungere valore: la seconda configurazione avrebbe comunque mantenuto la tolleranza.
Attrezzature e capacità
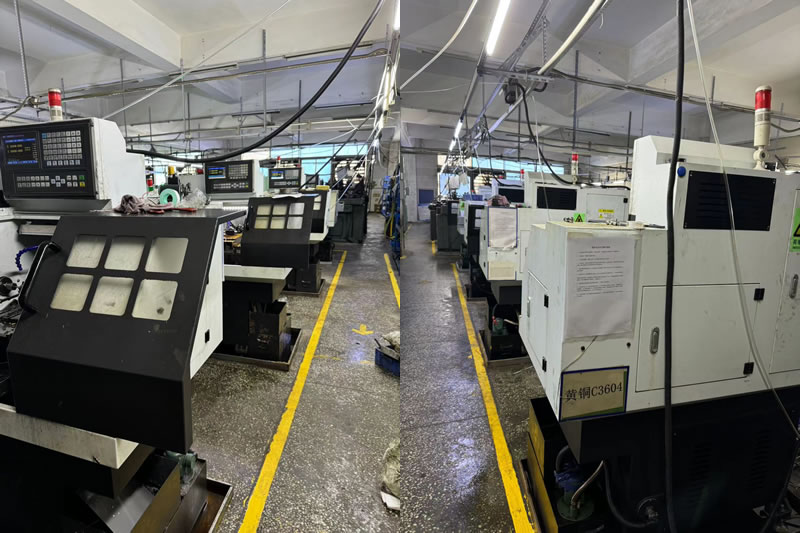
Nuote Metals gestisce sia centri di fresatura-tornitura a 5 assi che torni e centri di lavoro separati, quindi il piano di installazione segue la parte, non la disponibilità della macchina.
- Centri di fresatura-tornitura a 5 assi(DMG MORI NHX 5000, Mazak Integrex)—per parti con stretti rapporti tra le caratteristiche.
- Torni CNC con utensili motorizzati(Haas ST-20Y): per pezzi torniti con fori trasversali semplici e parti piatte.
- Centri di lavoro a 3 e 4 assi—per la fresatura secondaria su elementi sciolti.
- CMM con sonda di scansione(Zeiss Contura 7/10/6)—fissato sul dato di lavorazione.
Certificazione:ISO 9001:2015 (certificato disponibile su richiesta). Capacità annuale: 2,5 milioni di pezzi torniti e fresati nei programmi idraulici, medici e automobilistici.
Limitazione:Il piano di installazione basato sulle relazioni presuppone che le funzionalità strette siano accessibili con un solo serraggio. Per le parti con rapporti stretti su entrambe le estremità, che richiedono comunque due configurazioni, esaminiamo il trasferimento dei dati e potremmo consigliare una geometria diversa o un calibro funzionale.
Un esempio reale: due relazioni, due configurazioni, 20% di risparmio sui costi
Un produttore tedesco di sensori automobilistici necessitava di un alloggiamento in alluminio 6061 con un foro tornito, una superficie di montaggio fresata con un parallelismo di 0,02 mm rispetto all'asse del foro e quattro fori di montaggio a ±0,15 mm.
Cosa abbiamo consigliato:
- Una configurazione per il foro e la superficie di montaggio—Centro di fresatura-tornitura a 5 assi, parallelismo mantenuto a 0,015 mm.
- Seconda configurazione per i quattro fori di montaggio—Fresatrice a 3 assi, lo spostamento del nuovo bloccaggio è assorbito dalla tolleranza di ±0,15 mm.
- Il fornitore precedente ha quotato l'intera parte su un centro a 5 assi—20% più carorispetto al piano diviso.
Una lezione che abbiamo imparato:All'inizio del nostro programma di pianificazione del setup, abbiamo diviso una parte con un requisito di simmetria tra scanalatura e foro di 0,04 mm in due setup. La rotazione del nuovo bloccaggio ha spostato la fessura di 0,06 mm: il 3% del lotto è stato scartato. Da allora, la simmetria tra scanalatura e foro inferiore a 0,05 mm viene sempre lavorata in un unico setup.
Limitazione:Il piano diviso è convalidato per questa geometria: la relazione stretta è sulla faccia del foro e i fori liberi sono sulla flangia. Se sull'estremità della flangia ci fosse una relazione stretta, la divisione non funzionerebbe.
Spediti 2.000 pezzi senza guasti di assemblaggio. Questo è ciò che dovrebbero offrire i pezzi torniti e fresati: non la macchina più capace, ma il piano di installazione che corrisponde alle relazioni: caratteristiche strette in un'unica configurazione, caratteristiche sciolte a cui appartengono.
Domande frequenti
Q1: Come faccio a sapere quali funzionalità necessitano di un'impostazione su una parte tornita e fresata?
R: Abbina la relazione della funzione alla tolleranza. Un foro trasversale da perforare in una posizione ≤ 0,03 mm richiede una configurazione. Un piano rispetto all'asse con parallelismo ≤ 0,02 mm richiede una configurazione. Una scanalatura da forare con simmetria ≤ 0,05 mm richiede una configurazione. Gli elementi con tolleranze ≥ 0,1 mm possono generalmente passare a una seconda configurazione: lo spostamento del nuovo bloccaggio viene assorbito. Per le parti tornite e fresate, è la relazione, non il conteggio delle caratteristiche, a determinare il piano di attrezzaggio.
D2: Un centro di fresatura-tornitura a 5 assi è sempre migliore per queste parti?
R: No, è meglio per le parti con strette relazioni tra le caratteristiche. Per le parti con relazioni lente, il centro a 5 assi aggiunge costo senza aggiungere valore: la seconda impostazione mantiene la tolleranza. La macchina viene selezionata per la relazione, non per l'elenco delle capacità. Una parte con un foro trasversale stretto e dieci fori larghi può essere più economica su un tornio più una fresa, non su un centro di fresatura.
D3: Cosa succede se una feature ristretta viene divisa tra due configurazioni?
R: Lo spostamento del nuovo bloccaggio si aggiunge alla posizione della funzione. Una tolleranza DE di 0,05 mm diventa un errore di posizione del foro trasversale di 0,05 mm, al di fuori del requisito di 0,03 mm. Se la tolleranza è sufficientemente stretta, l'impostazione divisa non può mantenerla: l'elemento deve essere lavorato in un'unica impostazione oppure il datum deve essere trasferito con un calibro funzionale.
D4: Il piano di installazione suddiviso comporta costi aggiuntivi per gli impianti o l'ispezione?
R: Il piano suddiviso aggiunge un secondo impianto e una seconda fase di ispezione, ma fa risparmiare tempo alla macchina a 5 assi. Per le parti con caratteristiche sciolte, il costo totale è inferiore con il piano suddiviso. Forniamo una ripartizione dei costi che mostra i costi di attrezzatura e ispezione rispetto al tempo della macchina a 5 assi, in modo che tu possa vedere quale piano è più economico per la tua parte.
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.
X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza