Prodotti

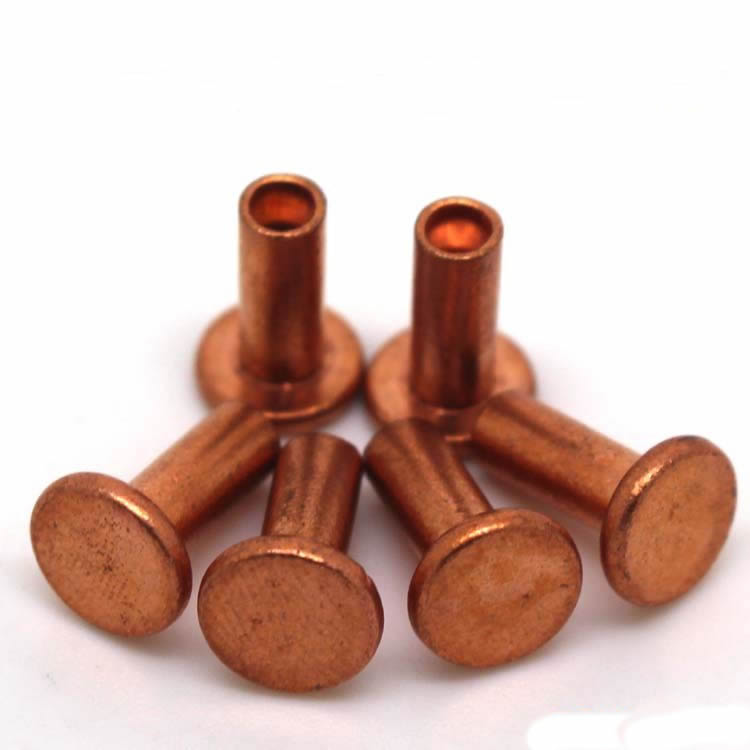
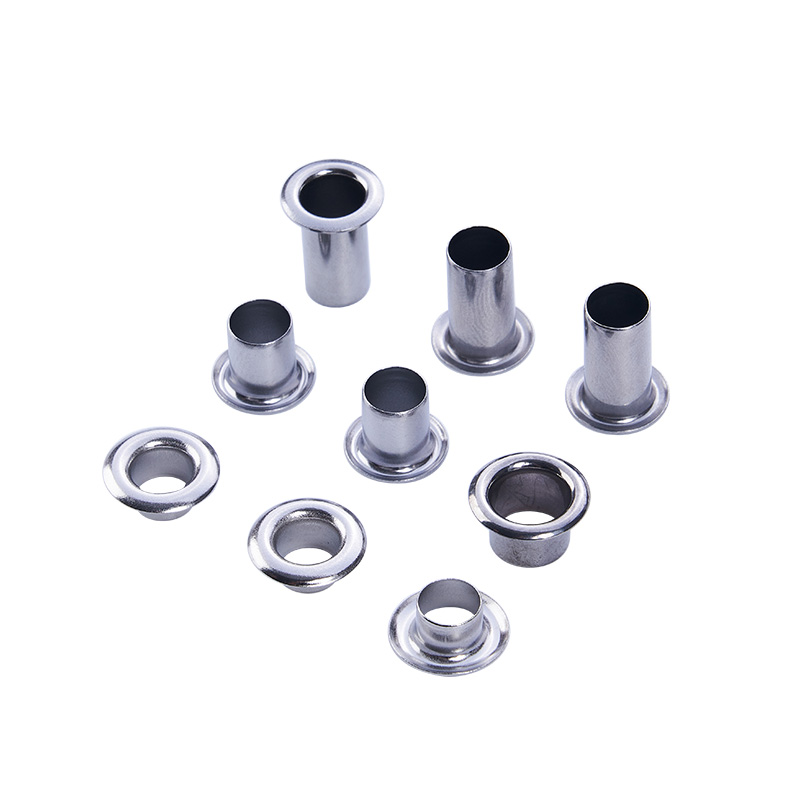
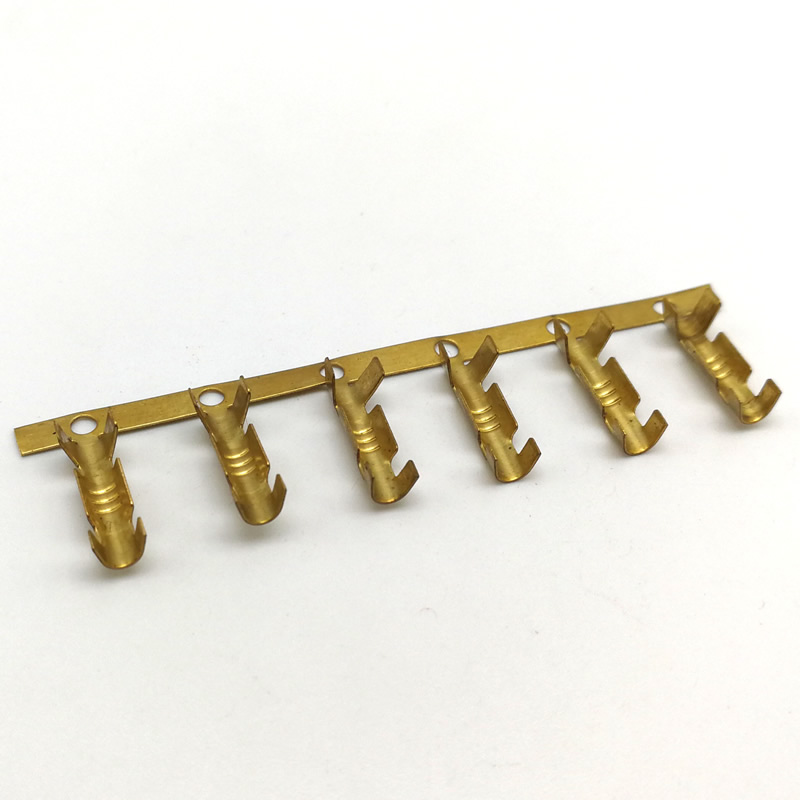
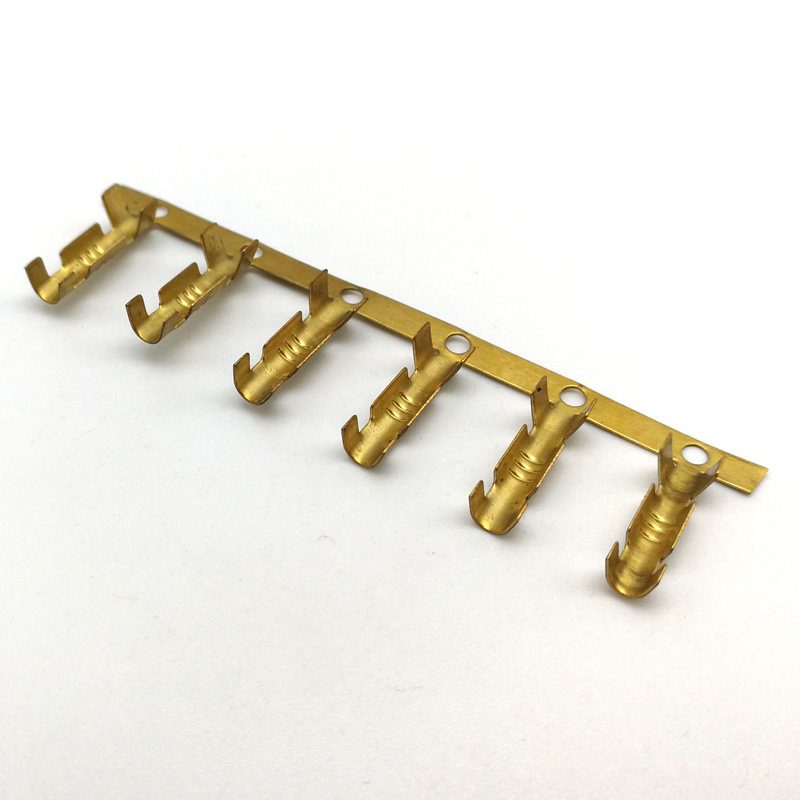
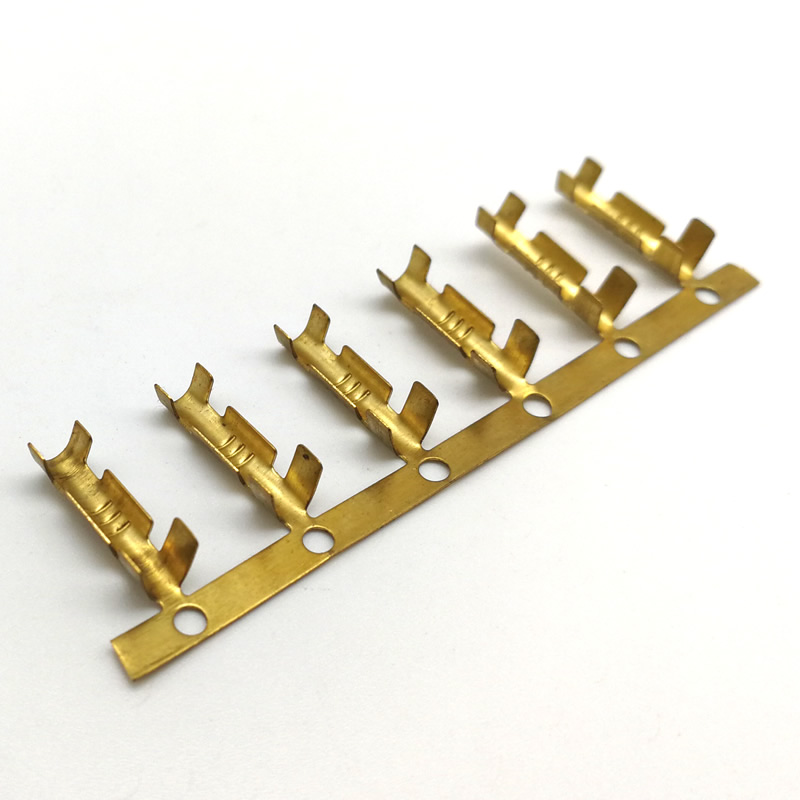
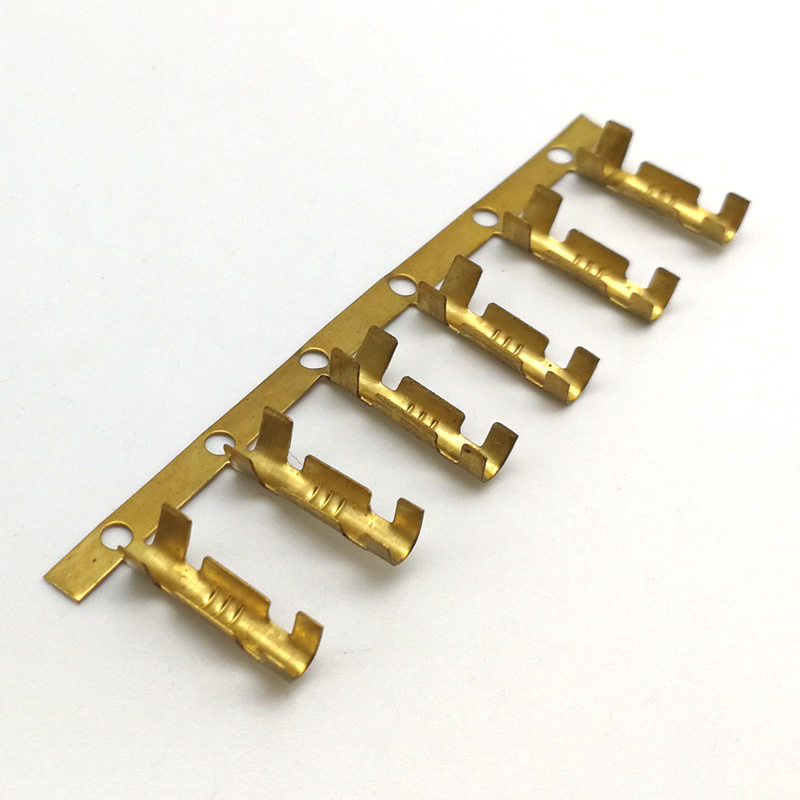
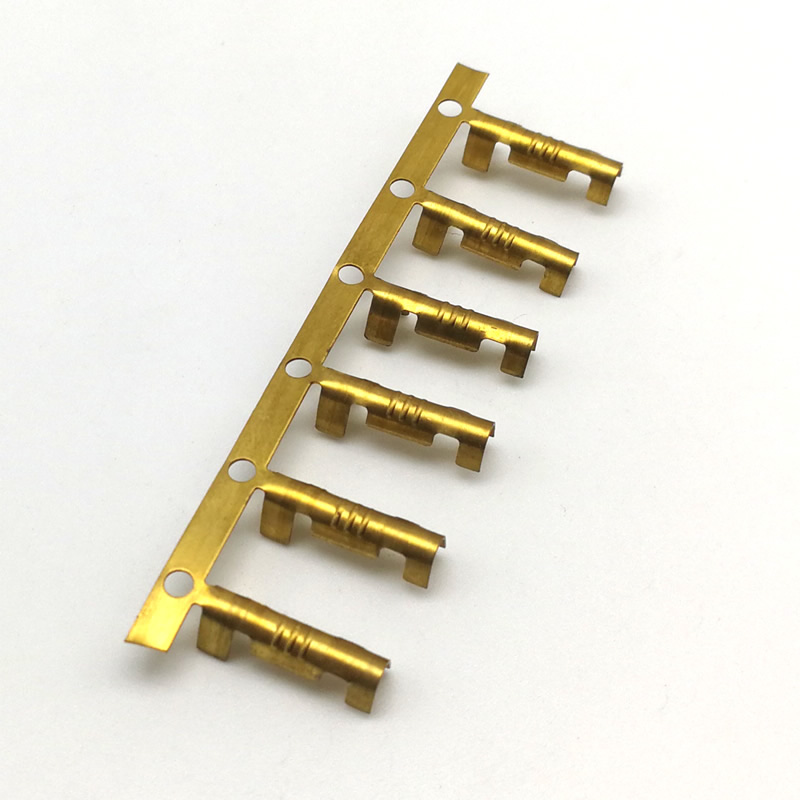
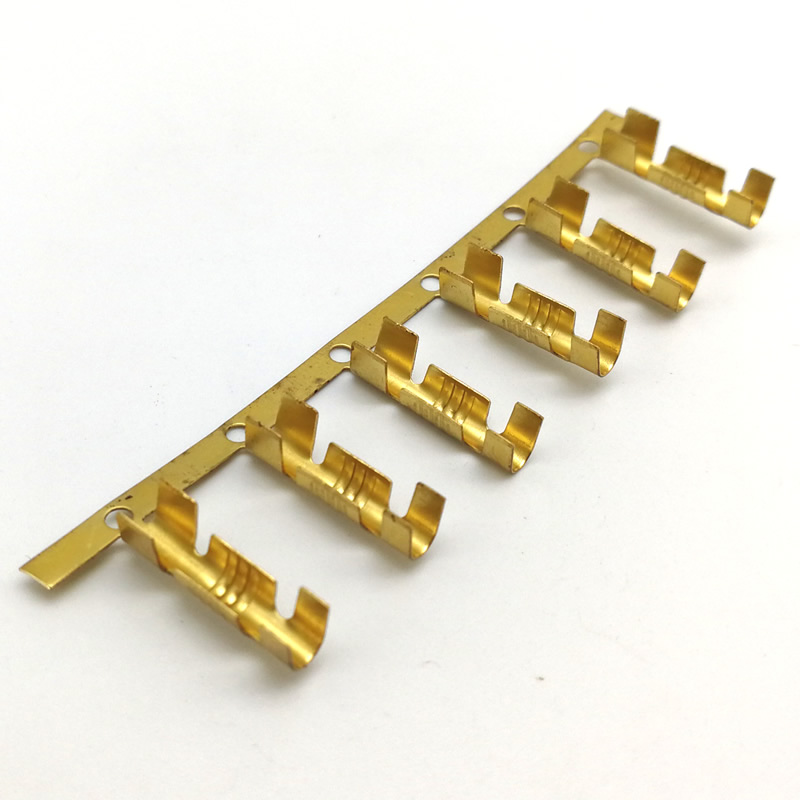
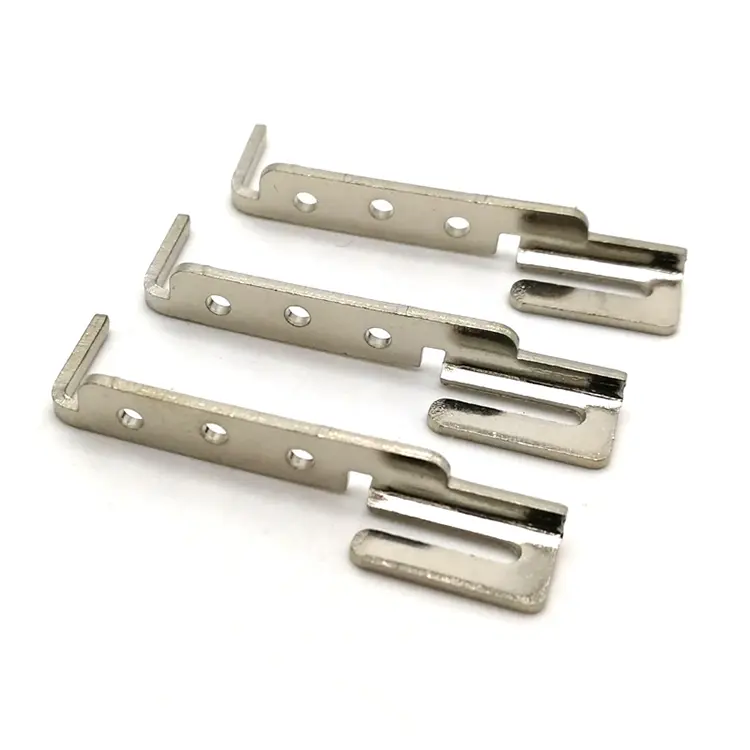
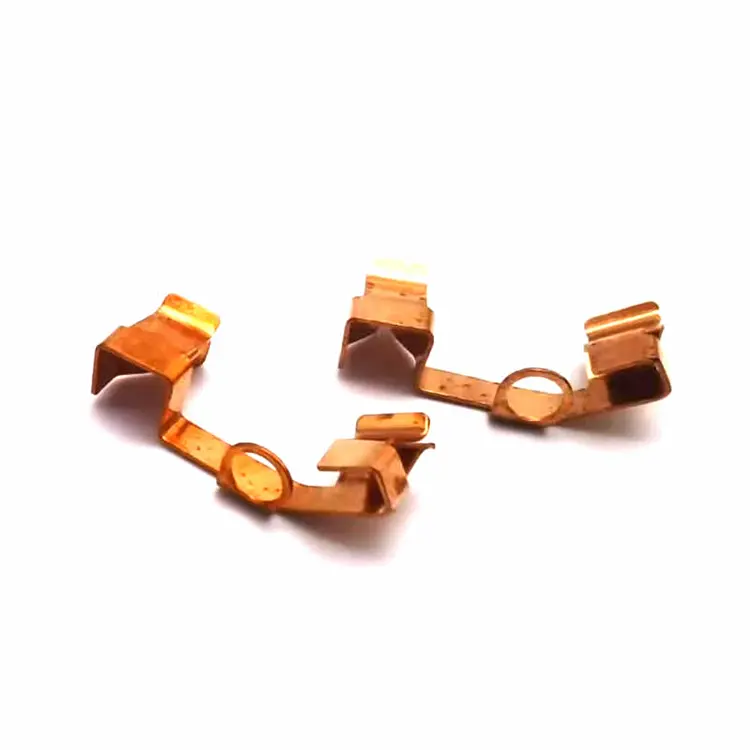
Terminale in ottone a crimpare
Un terminale a crimpare in ottone non viene giudicato dalla sua forma, ma dalla connessione che realizza dopo la crimpatura. L'altezza di crimpatura, la larghezza di crimpatura e la forza di trazione determinano se il terminale trattiene il filo per 20 anni o si guasta al primo ciclo di vibrazione. Nuote Metals produce terminali a crimpare in ottone in Cina con altezza di crimpatura e forza di trazione verificate secondo la norma IEC 60352-2, sul terminale, sul filo e sulla crimpatura finita. Ottone C26000 e C26800.
Invia richiesta
Descrizione del prodotto
I terminali a crimpare in ottone costituiscono il collegamento tra il cavo e il dispositivo, nei cablaggi automobilistici, nel cablaggio degli elettrodomestici e nei pannelli di controllo industriali. Si giudicano dalla crimpatura, non dalla stampatura. Un terminale che misura correttamente ma crimpa in modo inadeguato è un guasto sul campo in attesa di verificarsi.
Noi di Nuote Metals produciamo terminali a crimpare con i parametri di crimpatura verificati, non solo le dimensioni stampate. Questo articolo tratta i tre parametri di crimpatura, la selezione del grado di ottone, la placcatura che influisce sulla crimpabilità e cosa verificare prima di accettare la spedizione di un terminale a crimpare.
I tre parametri di crimpatura che determinano la connessione
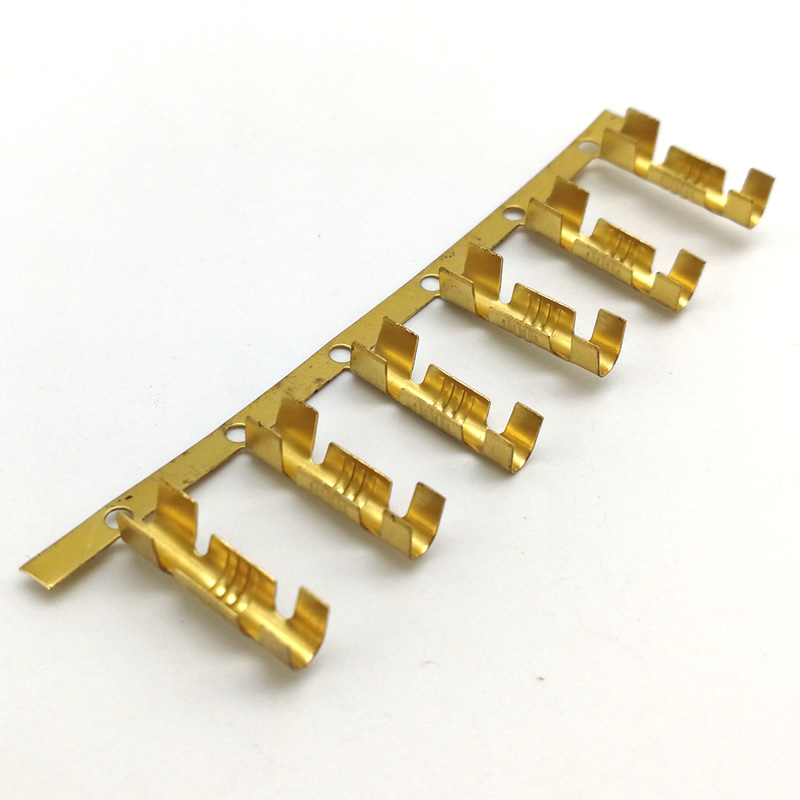
Una crimpatura è una deformazione controllata: il cilindro del terminale viene compresso attorno ai trefoli del filo e il metallo scorre negli spazi tra i trefoli. La qualità della crimpatura dipende da tre parametri.
| Parametro | Cosa controlla | Specifica tipica | Metodo di misurazione |
|---|---|---|---|
| Altezza di crimpatura | Rapporto di compressione della canna | ±0,05 mm del valore nominale | Misuratore di altezza di crimpatura, comparatore ottico |
| Larghezza di crimpatura | Area di contatto tra canna e filo | ±0,1 mm del valore nominale | Calibro della larghezza di crimpatura |
| Forza di trazione | Resistenza meccanica della connessione | Secondo IEC 60352-2, in base alla sezione del filo | Tester di trazione |
Altezza di crimpaturaè il parametro più critico. Troppo alto: il cilindro non è sufficientemente compresso, i fili sono allentati e la forza di trazione viene meno. Troppo basso: il cilindro è eccessivamente compresso, i fili sono danneggiati e la resistenza aumenta. L'altezza di crimpatura nominale è determinata dal diametro del filo e dallo spessore del cilindro del terminale e deve essere mantenuta a ±0,05 mm.
Larghezza di crimpaturah determina l'area di contatto. Troppo stretto: l'area di contatto è piccola e la resistenza aumenta. Troppo largo: la canna potrebbe rompersi in corrispondenza della curvatura. La larghezza è impostata dall'utensile di crimpatura, non solo dal terminale.
Il risultato è la forza di trazione—è il test che conferma che l'altezza e la larghezza della crimpatura sono corrette. I requisiti di forza di trazione dipendono dal diametro del filo: per un filo da 0,5 mm², il minimo è in genere 60–80 N; per un filo da 2,5 mm², 200–250 N. Il test è distruttivo: viene eseguito su un campione di ogni lotto, non su ogni terminale.
Per i terminali a crimpare in ottone, l'altezza e la larghezza della crimpatura sono i parametri del processo: la forza di trazione ne è la prova. Un fornitore che spedisce terminali senza un rapporto di forza di trazione non sta verificando la connessione, sta verificando la stampigliatura.
Selezione della qualità dell'ottone: perché C26000 non è sempre la risposta
I terminali a crimpare sono stampati in ottone, ma la qualità dell'ottone determina il modo in cui il terminale si crimpa, come resiste al rilassamento dello stress e come si comporta sul campo.
| Grado | Rame/Zinco | Crimpabilità | Resistenza al rilassamento dallo stress | Applicazione tipica |
|---|---|---|---|---|
| C26000 | 70/30 | Eccellente: morbido, si forma facilmente | Moderare | Cablaggio generale, consumatore |
| C26800 | 65/35 | Bene, leggermente più difficile | Moderare | Automotive, elettrodomestici |
| C22000 | 90/10 | Giusto: più duro, più elastico | Bene | Alta affidabilità, industriale |
C26000(ottone a cartuccia) è lo standard per i terminali a crimpare: 70% rame, 30% zinco. È sufficientemente morbido da crimpare senza rompersi e si indurisce durante la crimpatura: la connessione crimpata è più resistente del terminale ricotto. Ma lo stress C26000 si rilassa a temperature elevate: la forza di contatto diminuisce nel tempo nelle applicazioni ad alta temperatura.
C26800(ottone giallo) è leggermente più duro: 65/35 rame-zinco. Si crimpa bene ma richiede una forza di crimpatura leggermente superiore. Viene utilizzato nei terminali automobilistici e degli elettrodomestici dove la temperatura è moderata.
C22000(bronzo commerciale) è rame-zinco 90/10, più duro ed elastico del C26000. Resiste meglio al rilassamento da stress, ma è più difficile da crimpare: il cilindro potrebbe rompersi se l'altezza di crimpatura è troppo bassa. Viene utilizzato nei terminali industriali ad alta affidabilità dove la connessione deve resistere per decenni.
Il compromesso:Un ottone più morbido (C26000) si piega facilmente ma si rilassa alla temperatura. Un ottone più duro (C22000) resiste al rilassamento ma si rompe se crimpato eccessivamente. La qualità viene selezionata per l'applicazione, non solo per lo stampaggio.
Riferimento normativo:La qualità della crimpatura è verificata secondo IEC 60352-2 (connessioni senza saldatura – connessioni crimpate). I requisiti di forza di trazione seguono lo standard UL 486A per i connettori dei cavi e l'EIA-364-38 per i test di trazione.
Placcatura: in che modo lo spessore dello stagno influisce sulla crimpabilità
La placcatura su un terminale a crimpare non è estetica: determina la resistenza del contatto, la resistenza alla corrosione e la crimpabilità. Una stagnatura troppo sottile si consuma durante l'aggraffatura; troppo spesso e la placcatura si rompe nella piegatura.
La stagnatura è lo standard per i terminali a crimpare in ottone: spessore 5–10μm. È saldabile, resistente alla corrosione e si crimpa bene. Ma lo spessore deve essere controllato: uno strato di stagno da 15μm è più fragile di uno strato da 5μm e si rompe in corrispondenza della piegatura.
Come lo controlliamo:
- Spessore della placcatura mediante XRF: verificato su ogni lotto, 5–10μm.
- Prova di crimpatura prima della produzione: un terminale campione viene crimpato e sezionato per verificare che la placcatura non si crepi in corrispondenza della piegatura.
- Placcatura da bobina a bobina: spessore uniforme, nessun danno da manipolazione.
Per i terminali a crimpare in ottone, la placcatura fa parte del processo di crimpatura, non una fase di post-elaborazione. Un terminale con placcatura incrinata in corrispondenza della crimpatura è un sito di corrosione: il metallo di base è esposto e la connessione fallisce.
Un esempio reale: rottura della forza di trazione con altezza di crimpatura di 0,1 mm
Un fornitore automobilistico tedesco di livello 1 necessitava di un terminale a crimpare in ottone per un cavo da 0,75 mm² con forza di trazione minima di 120 N secondo IEC 60352-2. Il fornitore precedente ha stampato correttamente il terminale ma non ha controllato l'altezza di crimpatura: la crimpatura era 0,1 mm troppo alta e l'8% delle crimpature non ha superato il test della forza di trazione.
Cosa abbiamo fatto di diverso:
- Ho misurato l'altezza di crimpatura sul terminale: lo spessore del cilindro era di 0,25 mm e l'altezza di crimpatura nominale era di 1,15 mm. Il fornitore precedente serrava a 1,25 mm: la canna non era sufficientemente compressa.
- Modificata l'attrezzatura di crimpatura: l'altezza di crimpatura è stata impostata su 1,15 mm ±0,05 mm.
- Verificata la forza di trazione su un campione di ogni lotto: minimo 120 N. Il primo lotto è passato a 135N di media.
- Ottone C26800 utilizzato: leggermente più duro del C26000, migliore resistenza al rilassamento dello stress per la temperatura sotto il cofano.
- Spediti 2 milioni di terminali senza guasti dovuti alla forza di trazione. Il cliente ha eliminato l'ispezione in entrata per la forza di trazione.
Questo è ciò che dovrebbero offrire i terminali a crimpare in ottone: non solo un terminale che corrisponda al suo disegno, ma un terminale che trattiene il filo, perché l'altezza di crimpatura e la forza di trazione sono state misurate, non presunte.
Domande frequenti
Q1: Qual è il parametro più importante per un terminale a crimpare in ottone?
R: L'altezza di crimpatura: determina la compressione del cilindro attorno ai trefoli del filo. Troppo alto e i fili sono allentati: la forza di trazione viene meno. Troppo basso e i fili vengono danneggiati: la resistenza aumenta. L'altezza di crimpatura deve essere mantenuta a ±0,05 mm e la forza di trazione deve essere verificata su un campione di ogni lotto secondo IEC 60352-2. Per i terminali a crimpare in ottone, l'altezza di crimpatura è il parametro del processo: la forza di trazione ne è la prova.
Q2: Perché la qualità dell'ottone è importante per i terminali a crimpare?
R: Il grado dell'ottone determina la crimpabilità e la resistenza al rilassamento delle sollecitazioni. C26000 è più morbido: si piega facilmente ma si rilassa a temperature elevate. C22000 è più duro: resiste al rilassamento ma si rompe se crimpato eccessivamente. C26800 è l'equilibrio: abbastanza duro per le temperature automobilistiche, abbastanza morbido da crimpare senza rompersi. Per i terminali a crimpare, il grado viene selezionato in base alla temperatura di applicazione e alla forza di crimpatura, non solo in base allo stampaggio.
Q3: Potete fornire rapporti sui test di forza di trazione con la spedizione?
R: Sì. Ogni lotto viene fornito con un rapporto sulla forza di trazione: i risultati del test da un campione di terminali crimpati, le misurazioni dell'altezza e della larghezza della crimpatura e il calibro del filo utilizzato per il test. Il rapporto è conforme a IEC 60352-2 e UL 486A. Per i terminali in ottone nelle applicazioni automobilistiche o di elettrodomestici, il rapporto sulla forza di trazione fa parte del pacchetto PPAP e non è un documento opzionale.
Q4: Come si controlla lo spessore della placcatura sui terminali a crimpare?
R: Verifichiamo lo spessore della placcatura mediante XRF su ogni lotto: stagno da 5–10 μm. Prima della produzione, crimpamo un terminale campione e lo sezioniamo in sezione trasversale per verificare che la placcatura non si crepi in corrispondenza della piegatura di crimpatura. Una placcatura troppo spessa si crepa; troppo sottile, si consuma. Per i terminali a crimpare in ottone, la placcatura fa parte del processo di crimpatura e non è una finitura estetica. Offriamo anche la placcatura da bobina a bobina per uno spessore uniforme e senza danni da manipolazione.
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.



X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza