Prodotti
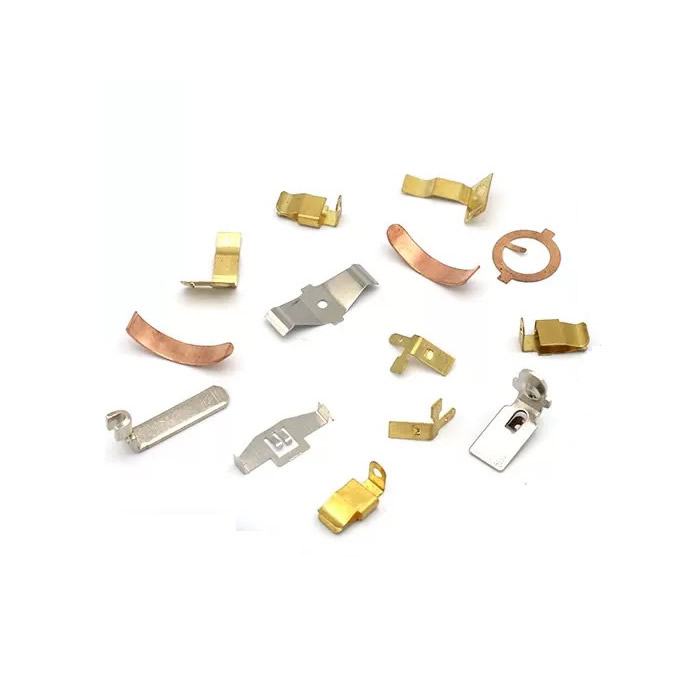
Stampi metallici di precisione
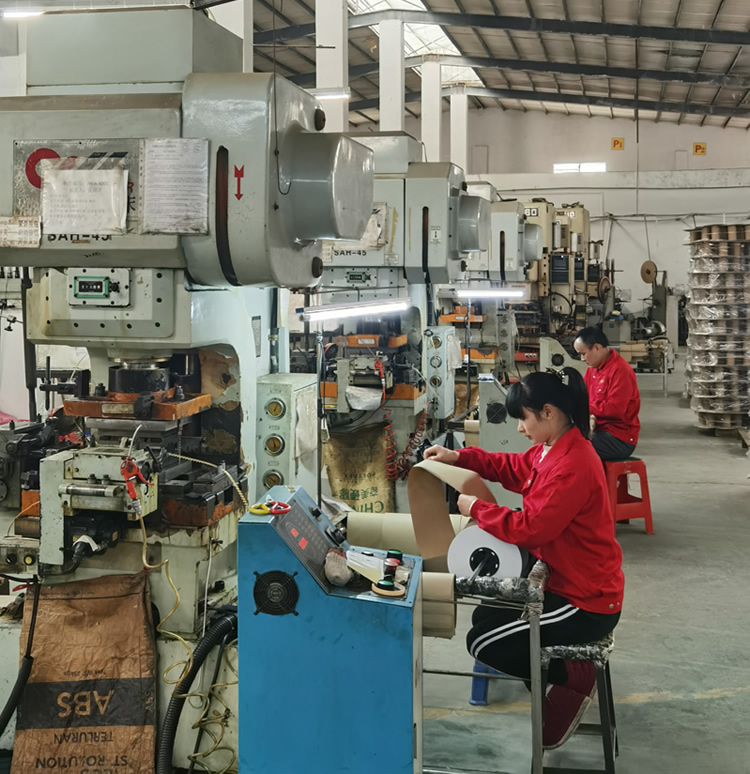
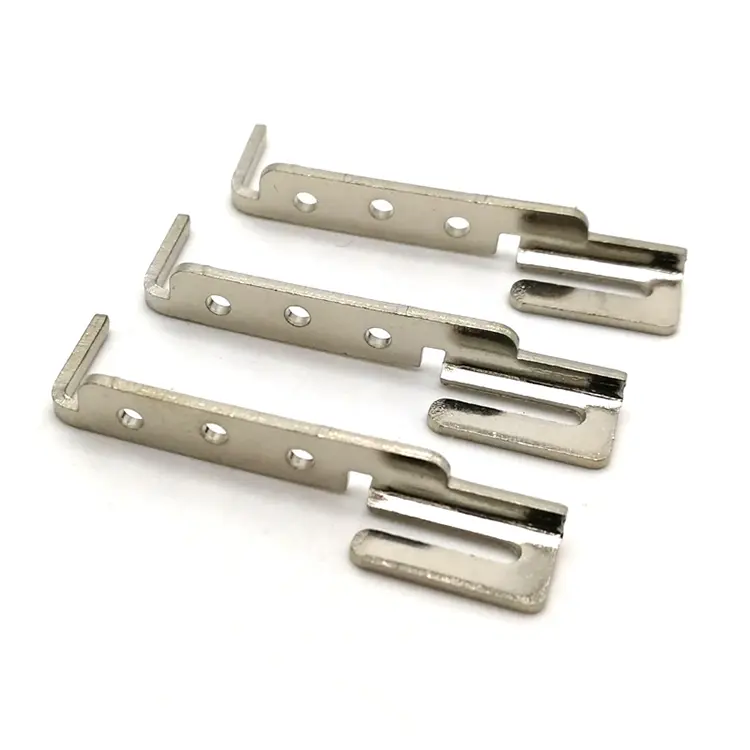
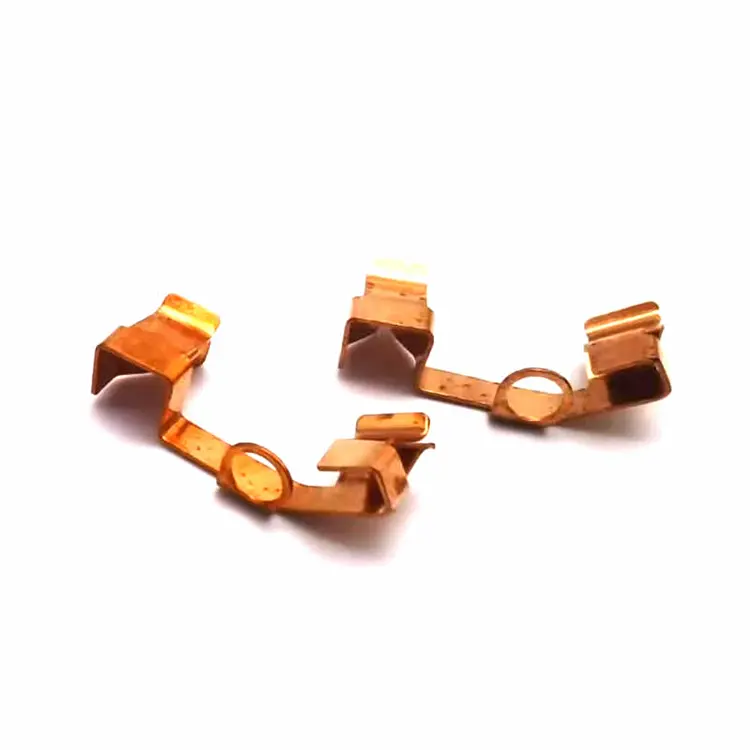
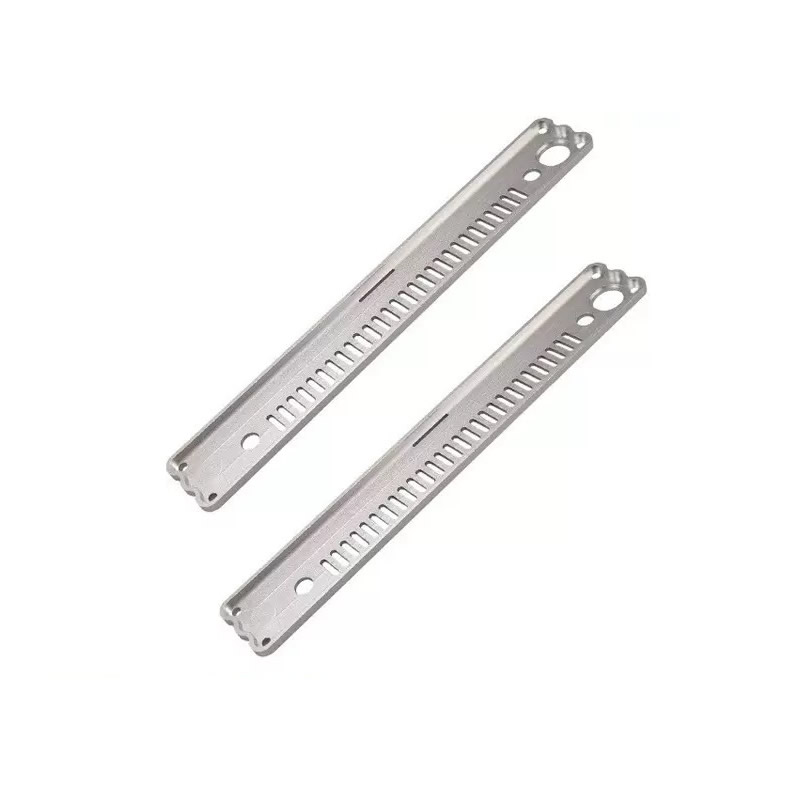
Nuote Metals è un produttore cinese di stampati metallici di precisione per clienti automobilistici, elettronici e industriali. Produciamo staffe stampate, contatti, terminali, schermature e parti strutturali in acciaio, inossidabile, alluminio, ottone e rame. Stampi progressivi e a stazione singola, attrezzature interne, documentazione PPAP. Oltre 20 anni di esperienza nell'esportazione. Campioni gratuiti per progetti qualificati.
Invia richiesta
Descrizione del prodotto
Stampati di precisione in metallo: dove il costo viene generato prima della messa in funzione della macchina da stampa
Una stampa non è valutata in base al tempo di stampa. Il prezzo dipende dalla fustella e dal layout della striscia. Due fornitori possono utilizzare la stessa staffa in acciaio inossidabile da 1 mm sulla stessa pressa di tonnellaggio e proporre prezzi unitari diversi del 40%, perché un layout di nastro utilizza il 62% della larghezza del coil e l'altro il 48%. La stampa funziona alla stessa velocità. La fattura dei materiali non è la stessa.
Gli stampi metallici di precisione sono componenti formati tagliati e modellati da bobina o lamiera mediante uno stampo. Il dado determina la geometria. La disposizione della striscia determina l'utilizzo del materiale. La pressa determina la frequenza del ciclo. Un acquirente che valuta solo il tonnellaggio della pressa e il prezzo unitario non comprende le due variabili che controllano il costo, la bava, la planarità e la ripetibilità.
A Nuote Metals produciamostampati metallici di precisionecon l'attrezzatura e il layout delle strisce come principali decisioni in termini di costi e qualità. In questo articolo viene spiegato come viene prezzato uno stampaggio, da dove provengono bava e ritorno elastico e cosa verificare prima di approvare un primo articolo.
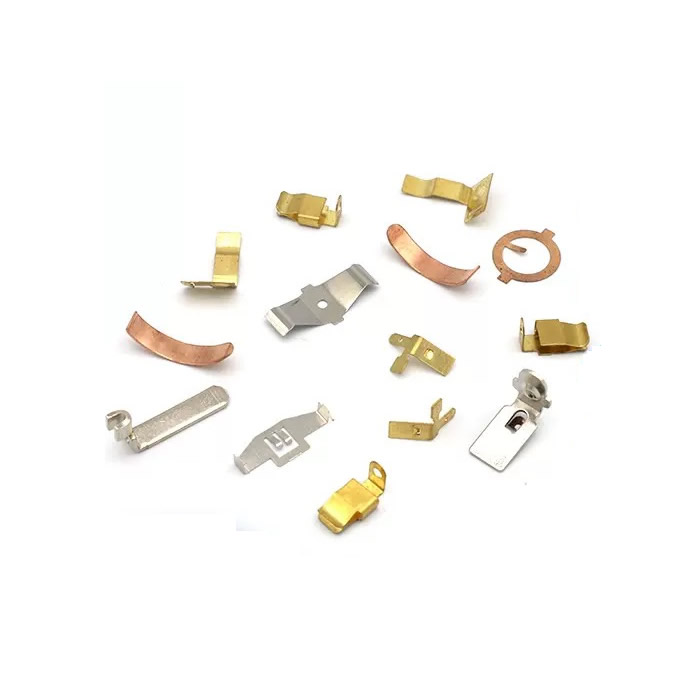
Il processo di pressatura: cosa controlla il layout della fustella e della striscia
Una pressatura inizia come una striscia piatta. Lo stampo esegue una o più operazioni: tranciatura, foratura, piegatura, formatura, imbutitura o coniatura. In una matrice progressiva, la striscia avanza di un passo per corsa: ciascuna stazione esegue un'operazione fino al completamento della parte.
Il dado controlla:
- Geometria: posizione del foro, raggio di curvatura, altezza della forma.
- Direzione della bava: il bordo tagliato presenta un ribaltamento e una bava; il dado determina da che parte.
- Planarità: la piegatura e la formatura introducono uno stress che distorce la parte dopo l'espulsione.
Il layout della striscia controlla:
- Utilizzo del materiale: quanta parte della bobina diventa parte e quanto diventa rottame.
- Passo e larghezza del ponte: la distanza tra le parti e il materiale rimasto tra di loro.
- Progettazione del supporto: come viene supportata la parte mentre si muove attraverso lo stampo.
Per lo stampaggio di metalli di precisione, la disposizione dei nastri è spesso la principale leva di costo. Un layout che migliora l'utilizzo del materiale dal 48% al 62% riduce il costo del materiale del 22%, senza modificare la macchina da stampa, il materiale dello stampo o il tempo di ciclo.
Come viene valutato il prezzo di una pressatura: attrezzature, materiale e volume
| Elemento di costo | Cosa copre | Come cambia con il volume |
|---|---|---|
| Utensileria | Progettazione dello stampo, lavorazione meccanica, prova | Fisso – ammortizzato in tutto l'ordine |
| Materiale | Costo della bobina x utilizzo della striscia | Proporzionale: lo scarto viene pagato ma non spedito |
| Ora della stampa | Tonnellaggio × tasso di ciclo | Proporzionale – inferiore con matrici progressive |
| Operazioni secondarie | Sbavatura, maschiatura, placcatura | Proporzionale – può essere eliminato mediante operazioni nello stampo |
| Ispezione | Primo articolo, in lavorazione, definitivo | Fisso + proporzionale |
L'attrezzatura è un costo fisso.Per 5.000 pezzi, gli utensili possono dominare il prezzo unitario. Per 500.000 pezzi diventa trascurabile. Il volume di pareggio dipende dalla complessità della parte: semplici parentesi possono giustificare un'attrezzatura di 10.000 pezzi; matrici progressive complesse possono richiederne 100.000.
Utilizzo dei materialiè il costo nascosto. Una disposizione a striscia che lascia ponti larghi e portanti di grandi dimensioni consuma più bobina per parte. Il rottame viene pagato al prezzo del coil e venduto al prezzo del rottame: la differenza viene persa. Perstampati metallici di precisionenell'acciaio inossidabile o nel rame, il materiale può rappresentare il 50–70% del costo unitario. L'ottimizzazione del layout della striscia non è facoltativa.
Operazioni secondarieaggiungere costi e gestione. Una parte che richiede la sbavatura manuale dopo la pressatura costa più di una parte la cui bava è controllata nello stampo. La maschiatura, la sbavatura e l'ispezione nello stampo riducono la manipolazione e migliorano la consistenza.
Bava, planarità e ritorno elastico: i tre difetti urgenti
Bavaè il bordo ruvido rimasto quando la fustella taglia il materiale. Non può essere eliminato, ma solo controllato. L'altezza della bava dipende dalla distanza della matrice, dall'affilatura dell'utensile e dallo spessore del materiale. Per le pressature metalliche di precisione, la bava è specificata dall'altezza e dalla direzione. Una bava su una superficie di contatto aumenta la resistenza; una bava su un bordo scorrevole provoca usura.
Planaritàcambia dopo l'espulsione. La piegatura e la formatura introducono stress residuo. La parte è piatta nello stampo e si deforma dopo il rilascio. Controlliamo la planarità mediante ricottura di distensione, regolando lo stampo o coniando la parte piatta in una stazione finale.
Ritorno elasticoè il recupero elastico del materiale dopo la flessione. L'angolo di piega nella matrice non è l'angolo di piega nella parte. Per l'acciaio ad alta resistenza e l'acciaio inossidabile, il ritorno elastico può essere di 2–5°. Compensiamo piegando eccessivamente la matrice: l'angolo della matrice è più acuto dell'angolo della parte e il materiale ritorna all'angolo specificato.
Fustella progressiva vs. stazione singola: quella che si adatta al tuo volume
| Fattore | Morte progressiva | Stampo a stazione singola |
|---|---|---|
| Volume | Oltre 50.000 pezzi | 1.000–50.000 pezzi |
| Costo degli utensili | Più in alto: più stazioni | Abbassare: un'operazione |
| Tempo di ciclo | Più veloce: pezzo completo per corsa | Più lento: passaggi multipli |
| Complessità della parte | Elevata: piegatura, perforazione, maschiatura in una sola matrice | Basso – semplice vuoto o piegato |
| Cambio | Più a lungo: morire è pesante | Più corto – dado più leggero |
| Meglio per | Stampaggi metallici di precisione ad alti volumi | Prototipi, volume ridotto, parti semplici |
Un dado progressivoè giustificato quando il volume ammortizza l'attrezzatura e la complessità del pezzo richiede più operazioni. Uno stampo a stazione singola è migliore per prototipi e volumi ridotti, dove prevale il costo degli utensili e la parte è semplice.
Un esempio reale: molla di contatto in acciaio inossidabile da 0,8 mm
Un produttore di elettronica tedesco necessitava di una molla di contatto in acciaio inossidabile da 0,8 mm con un limite di bavatura di 0,05 mm, una planarità di 0,1 mm e un angolo di piegatura di 90° ±1°. Il loro precedente fornitore utilizzava una disposizione a strisce con un utilizzo del materiale del 52% e sbavava a mano le parti: l'altezza della bava variava da 0,03 mm a 0,08 mm.
Cosa abbiamo fatto di diverso:
- Riprogettato il layout della striscia per un utilizzo del materiale pari al 68%, riducendo il consumo di bobina per parte.
- Utilizzato uno stampo progressivo con coniatura interna: direzione della bava controllata e planarità nello stampo, non dopo.
- Ritorno elastico compensato piegandosi eccessivamente a 92°: la parte è tornata a 90° ±0,5°.
- Verifica altezza bava e planarità con comparatore ottico ogni 500 pezzi.
- Spediti 800.000 pezzi con zero scarti di bava. Il cliente ha eliminato la sbavatura manuale e ridotto il costo del materiale del 18%.
Questo è cosastampati metallici di precisionedovrebbe fornire: non solo una parte che soddisfi il disegno, ma una parte il cui costo e consistenza siano progettati nel layout della striscia e nello stampo.
Domande frequenti
Q1: Quali tolleranze puoi mantenere sugli stampaggi metallici di precisione?
R: Le tolleranze tipiche sono ±0,05 mm sulla posizione del foro e sulla piega, ±0,1 mm sull'altezza della forma e ±0,02 mm sullo spessore della coniatura. L'altezza della bava è controllata a 0,05 mm o migliore. La planarità dipende dalle dimensioni e dal materiale della parte: per staffe piccole è possibile ottenere 0,1 mm; le parti più grandi possono richiedere una ricottura di distensione. Perstampati metallici di precisione, la tolleranza è una funzione della qualità dello stampo, della stabilità della pressa e della consistenza del materiale, non solo del tonnellaggio della pressa.
Q2: Potete produrre pezzi stampati con maschiatura e sbavatura interna allo stampo?
R: Sì. Gli stampi progressivi possono includere stazioni di maschiatura, stazioni di sbavatura e stazioni di coniatura, eliminando le operazioni secondarie e la movimentazione. La maschiatura interna allo stampo richiede un supporto nastro affidabile e un'unità di maschiatura sincronizzata con la corsa della pressa. La sbavatura interna viene eseguita coniando o rasando il bordo tagliato. Per lo stampaggio di metalli di precisione con fori filettati o limiti di bava rigorosi, le operazioni all'interno dello stampo migliorano la consistenza e riducono il costo unitario.
Q3: Quale documentazione viene fornita con un ordine urgente?
R: Ogni ordine include un rapporto di ispezione del primo articolo, certificati dei materiali e un rapporto dimensionale con i valori misurati effettivi sulle caratteristiche critiche. Per i clienti del settore automobilistico e regolamentati, forniamo la documentazione PPAP, inclusi flusso di processo, PFMEA, piano di controllo e studi di capacità. Se il tuo fornitore di pezzi stampati di precisione in metallo non è in grado di fornire il PPAP o un rapporto sul primo articolo, stai correndo tu stesso il rischio di qualità. Nuote Metals fornisce la documentazione completa secondo il nostro sistema ISO 9001:2015.
Tag caldi: Pressature di metalli di precisione, pressatura di precisione in Cina
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.


X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza