Prodotti
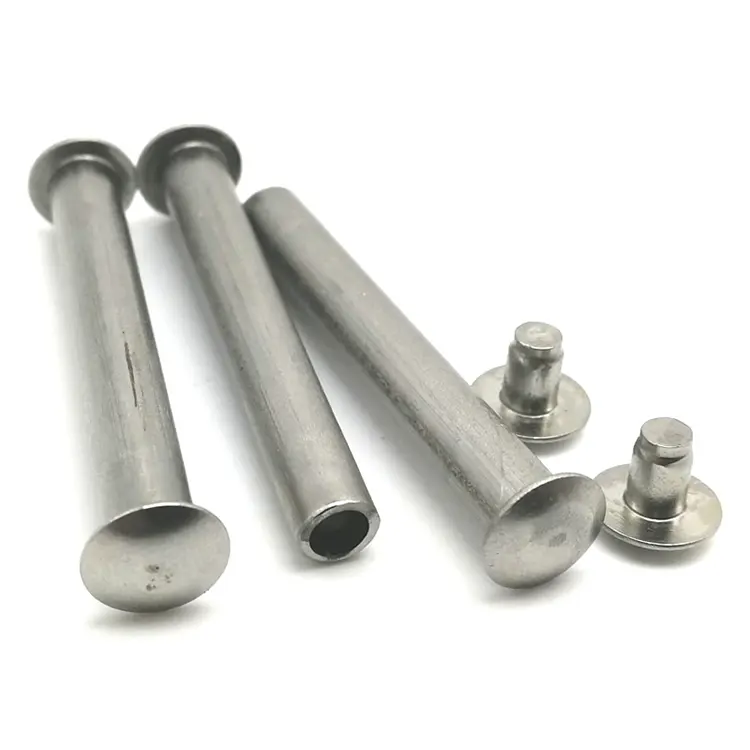
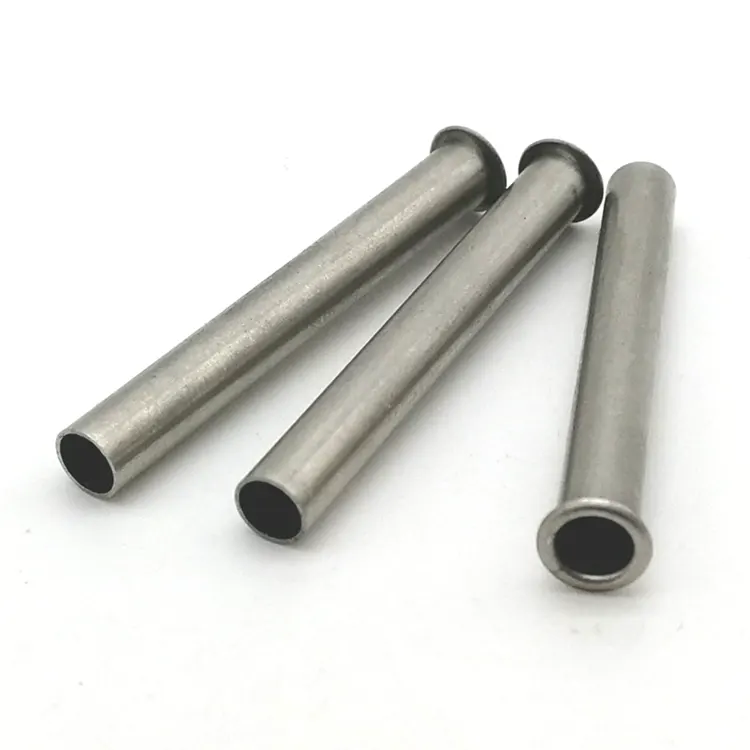
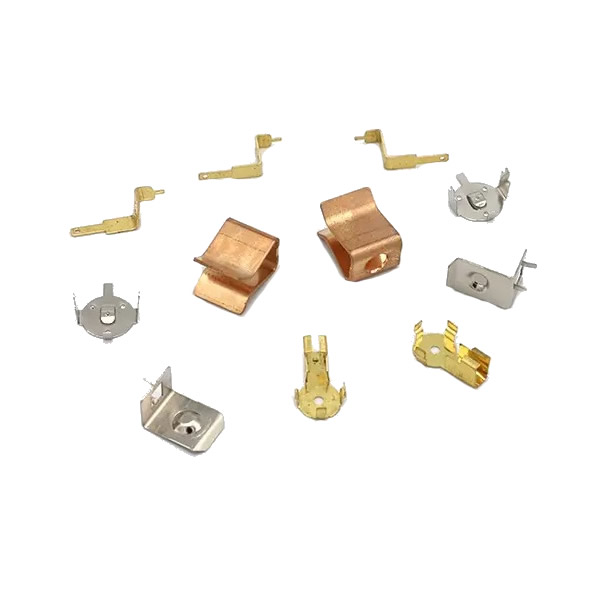
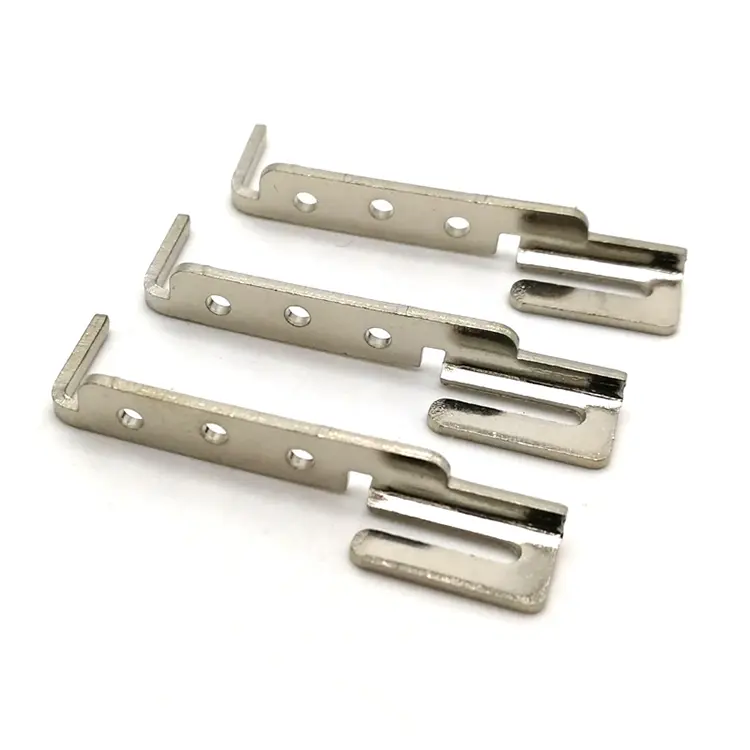
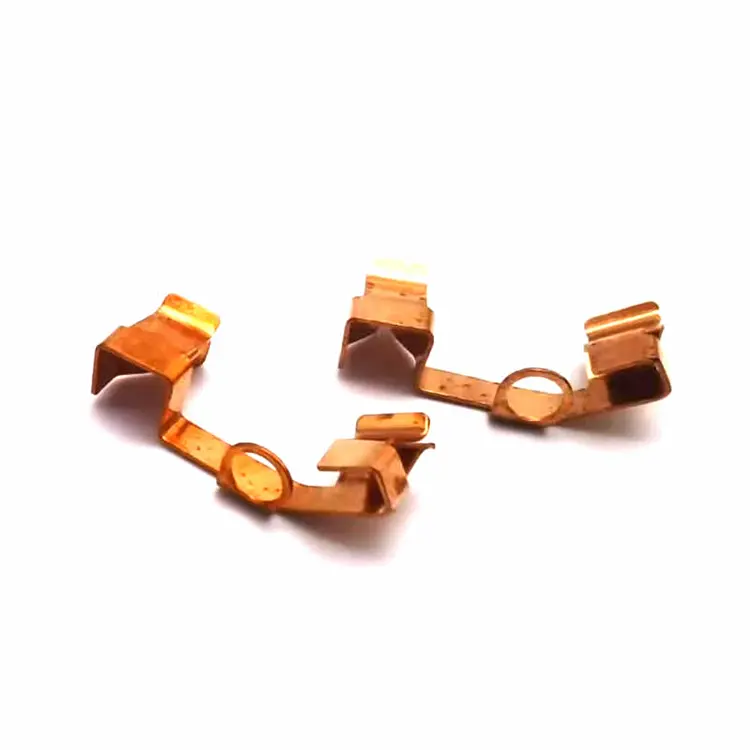
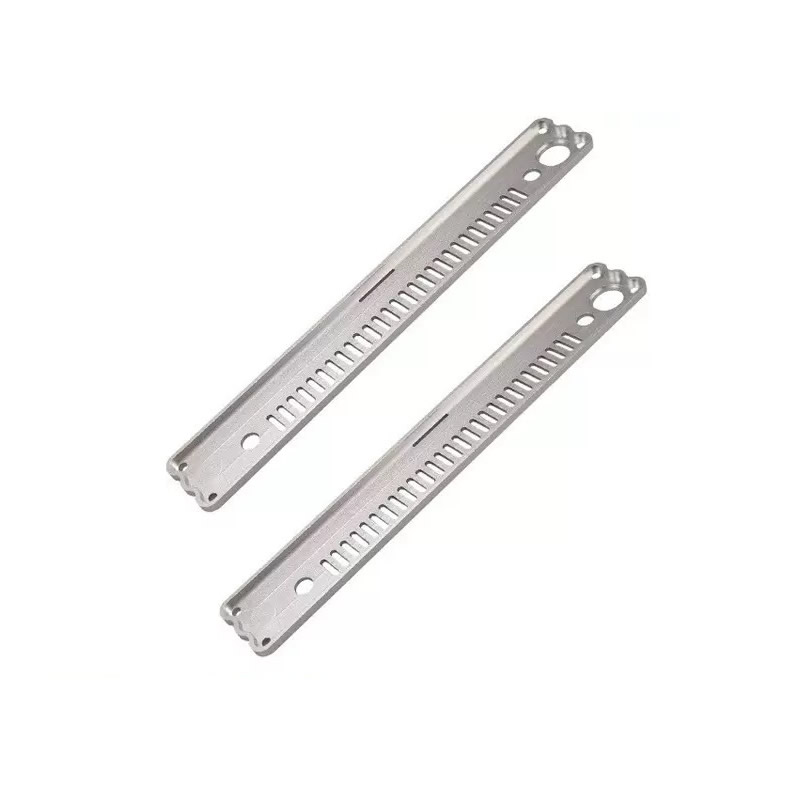
Parti per stampaggio di metalli di precisione
Una matrice per stampaggio di precisione costa tre volte una matrice standard, perché la matrice è lavorata con una frazione della tolleranza della parte, non con la tolleranza stessa. Nuote Metals produce parti metalliche di precisione per stampaggio in Cina con matrici per elettroerosione a filo lento (± 0,003 mm), punzoni rettificati a coordinate e presse verificate per il parallelismo dei cursori prima di ogni ciclo di produzione. ±0,02 mm sulle caratteristiche critiche. PPAP e Cpk documentati.
Invia richiesta
Descrizione del prodotto
Una matrice per stampaggio standard viene lavorata secondo la tolleranza del pezzo: se il disegno indica ±0,05 mm, la matrice è costruita a ±0,05 mm. Una matrice per stampaggio di precisione viene lavorata a una frazione della tolleranza del pezzo: se il disegno indica ±0,02 mm, la matrice è costruita a ±0,005 mm. Lo stampo costa di più perché il tempo di lavorazione è più lungo, l'elettroerosione è più lenta e l'ispezione è più frequente. Ma lo stampo lascia tolleranza per la pressa, il materiale e l'usura dell'utensile, quindi la parte mantiene la sua tolleranza in tutto il lotto, non solo nel primo articolo.
Le parti stampate in metallo di precisione non sono stampaggi standard con un piano di ispezione più rigoroso. Si tratta di parti prodotte su un sistema di attrezzaggio in cui la precisione dello stampo, la precisione della pressa e la verifica interna allo stampo sono tutte abbinate alla tolleranza finale. Uno stampo lavorato a ±0,05 mm non può produrre una parte con una posizione di ±0,02 mm: l'errore dello stampo consuma la tolleranza prima delle corse della pressa.
In Nuote Metals produciamo parti stampate in metallo di precisione abbinando l'accuratezza dello stampo, l'accuratezza della pressa e la verifica interna allo stampo. Questo articolo riguarda il sistema di utensili, le regolazioni di prova che lo fanno funzionare e cosa verificare prima di accettare uno stampaggio di precisione.
Precisione dello stampo – Elettroerosione a filo lento e rettifica coordinata
Il dado è la prima fonte di precisione. Uno stampo lavorato a ±0,01 mm non può produrre una parte con una posizione di ±0,02 mm: l'errore dello stampo consuma metà della tolleranza prima ancora che la pressa raggiunga la corsa.
Come costruiamo stampi di precisione:
- Elettroerosione a filo lento (serie Sodick AQ)per inserti di matrici e punzoni: precisione di posizione ±0,003 mm, finitura superficiale Ra 0,2μm.
- Rettifica coordinata per profili di punzoni e matrici—precisione del profilo ±0,002 mm, nitidezza del bordo controllata.
- Controllo per elettroerosione a filo a circuito chiuso—la posizione del filo viene corretta in tempo reale, in modo che il contorno della matrice corrisponda al programma e non alla deriva della macchina.
- Distanza dello stampo adattata alla material—calcolato per il materiale e lo spessore specifici, non una percentuale standard.
Perché è importante per le parti stampate in metallo di precisione:Uno stampo costruito a ±0,01 mm lascia ±0,01 mm per la pressa e il materiale. Uno stampo costruito a ±0,003 mm lascia ±0,017 mm, sufficienti per mantenere la tolleranza della parte anche quando la pressa e il materiale variano. La precisione dello stampo non è un costo da minimizzare: è il fondamento della tolleranza.
Precisione della stampa: cosa deve essere verificato prima di ogni ciclo di produzione
Uno stampo preciso su una pressa imprecisa produce parti imprecise. La macchina da stampa deve mantenere il suo parallelismo lungo il piano, ripetere il punto morto inferiore ad ogni corsa e resistere alla crescita termica durante la produzione.
| Premere Parametro | Cosa influenza | Requisito di precisione | Come verifichiamo |
|---|---|---|---|
| Parallelismo del cursore | Planarità, angolo di piega | ≤0,02 mm attraverso il letto | Allineamento laser Hamar prima della produzione |
| Ripetibilità al punto morto inferiore | Spessore, profondità di coniatura | ≤0,01 mm da corsa a corsa | Encoder lineare sulla slitta (±0,001 mm) |
| Crescita termica | Distanza, altezza della bava | ≤0,01 mm in 8 ore | Sensori di temperatura sul telaio |
| Precisione dell'alimentazione | Posizione del foro | ±0,01 mm per passo | Servoalimentazione con encoder lineare |
Parallelismo del cursoredetermina se il punzone entra nella matrice in modo uniforme. Una macchina da stampa con inclinazione di 0,05 mm produce una parte più sottile di 0,05 mm su un lato: la planarità e l'angolo di piega non possono soddisfare una tolleranza di precisione. Verifichiamo il parallelismo con un sistema di allineamento laser prima della produzione e dopo ogni cambio stampo.
Ripetibilità al punto morto inferioredetermina la profondità di coniatura e lo spessore finale. Una pressa che varia di 0,02 mm da corsa a corsa produce una parte che è 0,02 mm più spessa a un'estremità del lotto rispetto all'altra. Monitoriamo la corsa con un encoder lineare, non con un arresto meccanico.
Crescita termicacambia la distanza mentre la pressa si riscalda. Una macchina da stampa che cresce di 0,02 mm in un turno di 8 ore modifica il gioco dello stampo di 0,02 mm e l'altezza della bava cambia con esso. Monitoriamo la temperatura del telaio e regoliamo il gioco dello stampo quando la temperatura supera il punto impostato.
Per le parti metalliche di precisione stampate, la pressa non è una merce: è uno strumento di precisione che deve essere verificato e monitorato.
Aggiustamenti di prova: cosa cambiamo effettivamente quando il primo articolo fallisce
Una matrice di precisione non produce una parte di precisione al primo passaggio. La fase di prova è quella in cui si ottiene la tolleranza, misurando il primo articolo, identificando la fonte dell'errore e regolando lo stampo o la pressa.
Una tipica sequenza di prova per una tolleranza di posizione di ±0,02 mm:
- Prima prova: la posizione misura ±0,035 mm. L'errore è maggiore della tolleranza.
- Causa principale: l'inserto della matrice è stato lavorato a ±0,003 mm, ma il parallelismo della pressa era di 0,03 mm: la pressa stava inclinando il punzone.
- Regolazione 1: allineamento laser della slitta della pressa: parallelismo ridotto a 0,012 mm.
- Seconda prova: la posizione misura ±0,025 mm. Più vicini, ma ancora fuori tolleranza.
- Causa principale: la lunghezza di avanzamento variava di 0,008 mm per passo: il servoavanzamento non era sintonizzato sulla massa del nastro.
- Regolazione 2: regolazione del profilo di avanzamento del servo: precisione di avanzamento migliorata a ±0,003 mm.
- Terza prova: la posizione misura ±0,015 mm. Entro la tolleranza.
- Produzione: perni di misurazione interni allo stampo installati nella stazione di perforazione: la pressa si arresta se la posizione si sposta oltre 0,015 mm.
Cosa dimostra: la precisione non sta solo nello stampo, ma nelle regolazioni di prova che adattano lo stampo alla pressa e la pressa al materiale. Per le parti stampate di precisione, la fase di prova non è una formalità: è il momento in cui viene effettivamente raggiunta la tolleranza.
Verifica nello stampo: misurazione della parte prima che venga tagliata
Uno stampaggio di precisione non può essere verificato a posteriori: nel momento in cui il pezzo viene misurato, lo stampo ha già prodotto migliaia di pezzi. La verifica deve avvenire in matrice, prima che il pezzo venga tagliato.
Cosa usiamo in-die:
- Perni di misurazione interni allo stampo: un perno impegna il foro forato in una stazione definita; se il foro è fuori posizione il perno non entra e la pressa si ferma.
- Monitoraggio del tonnellaggio: un sensore di carico sullo stampo rileva una parte mancante, un doppio pezzo grezzo o un punzone usurato; la pressa si ferma prima che lo stampo si danneggi.
- Ispezione visiva all'ultima stazione: una telecamera misura le caratteristiche critiche prima che il pezzo cada; le parti non conformi alle specifiche vengono respinte da un getto d'aria.
Perché la verifica interna è importante per le parti stampate in metallo di precisione: a 200-600 corse al minuto, un evento di usura dell'utensile può produrre centinaia di parti fuori specifica prima che venga misurato il campione successivo. La verifica interna rileva la deriva nel punto in cui si verifica, non alla fine del lotto.
Un esempio reale: clip chirurgica in acciaio inossidabile da 0,5 mm con posizione di ±0,02 mm
Un produttore statunitense di dispositivi medici necessitava di una clip chirurgica in acciaio inossidabile da 0,5 mm con una posizione del foro di ± 0,02 mm, una planarità di 0,03 mm e un limite di bava di 0,02 mm. Il fornitore precedente ha lavorato lo stampo a ±0,02 mm e lo ha eseguito su una pressa standard: la posizione variava di ±0,04 mm e l'8% delle parti non è riuscito a assemblarsi.
Cosa abbiamo fatto di diverso:
- Rilavorazione degli inserti della matrice con elettroerosione a filo lento: precisione di posizione ±0,003 mm.
- Allineamento laser della macchina da stampa prima della produzione: parallelismo del cursore di 0,015 mm lungo il piano.
- Ottimizzato l'avanzamento del servo sulla striscia di acciaio inossidabile da 0,5 mm: precisione di avanzamento ± 0,003 mm.
- Perni di misurazione installati nello stampo presso la stazione di perforazione: la pressa si fermava quando la posizione andava oltre 0,015 mm.
- Altezza della bava verificata con un comparatore ottico ogni 200 pezzi: 0,015 mm o superiore.
- Limitazione: questo approccio è convalidato per spessori del materiale ≥ 0,3 mm. Per gli spessori più sottili, la striscia si flette sotto la forza del perno di misurazione e la verifica interna allo stampo diventa inaffidabile: tali parti richiedono un'ispezione ottica all'uscita, non una misurazione interna allo stampo.
- Spediti 1,2 milioni di pezzi con zero guasti di assemblaggio. Il cliente ha eliminato l'ispezione in entrata per la posizione e la planarità.
Questo è ciò che dovrebbero offrire le parti di precisione per lo stampaggio dei metalli: non solo una parte che misura correttamente al primo articolo, ma una parte che mantiene la sua tolleranza in tutto il lotto, perché lo stampo, la pressa e la verifica interna allo stampo sono stati adattati alla tolleranza, non al disegno.
Domande frequenti
Q1: Qual è la tolleranza più stretta che puoi mantenere sulle parti stampate di precisione?
R: La nostra tolleranza di precisione standard è ±0,02 mm sulla posizione del foro, ±0,03 mm sulla planarità e ±0,3° sull'angolo di piega. Tolleranze più strette (±0,01 mm in posizione) sono ottenibili con la misurazione interna allo stampo, uno stampo lavorato a ±0,003 mm e una pressa verificata per il parallelismo. Tuttavia, una tolleranza più stretta significa costi più elevati: lo stampo richiede più tempo per la lavorazione, la pressa funziona più lentamente e l’ispezione è più frequente. Per le parti stampate in metallo di precisione, esaminiamo la tolleranza e il volume prima del preventivo, non dopo che il primo articolo si è guastato.
D2: Cosa succede se la mia tolleranza è inferiore a ±0,02 mm?
A: Esaminiamo la tolleranza e la caratteristica prima del preventivo. Se la tolleranza è più stretta rispetto alla nostra capacità di precisione standard, abbiamo tre opzioni: (1) Misurazione interna allo stampo: lo stampo misura la caratteristica prima che la parte venga tagliata e la pressa si ferma se si sposta. (2) Operazione secondaria: l'elemento viene lavorato dopo lo stampaggio, il che aumenta i costi ma mantiene una tolleranza più stretta. (3) Raccomandazione DFM: suggeriamo una modifica progettuale che allenti la tolleranza senza influire sulla funzionalità. Per le parti stampate di precisione, non promettiamo una tolleranza che non possiamo mantenere: ti diciamo quale opzione è praticabile prima di effettuare l'ordine.
D3: Cosa determina il costo delle parti stampate in metallo di precisione?
R: Tre fattori: precisione dello stampo, tempo di pressatura e verifica interna allo stampo. Uno stampo lavorato con elettroerosione a filo lento e rettifica coordinata costa più di uno stampo standard, ma lascia tolleranza per la pressa e il materiale. La misurazione interna allo stampo aumenta i costi degli utensili ma elimina gli scarti derivanti da una deriva che non viene catturata fino al campione successivo. Per le parti stampate in metallo di precisione, il costo è determinato dal sistema di utensili, non solo dal materiale. Forniamo una ripartizione dei costi insieme al preventivo, in modo che tu possa vedere quale elemento determina il prezzo.
Q4: potete fornire un feedback DFM prima di effettuare un ordine?
R: Sì. Inviaci un disegno con materiale, spessore, tolleranza e volume. Il nostro team di ingegneri esamina la fattibilità della parte (tolleranza di posizione, planarità, altezza della bava e dimensione della caratteristica) e restituisce un rapporto DFM scritto insieme al preventivo. Per parti stampate di precisione in metallo con tolleranze inferiori a ±0,02 mm, potremmo consigliare un primo articolo o una prova prima di impegnarsi nella produzione di attrezzature. Ciò evita le sorprese sui costi più comuni: uno stampo costruito e poi modificato perché la tolleranza non era ottenibile.
Tag caldi: Parti per stampaggio di metalli di precisione, parti per stampaggio di metalli in Cina, fabbrica di parti per stampaggio di precisione
Invia richiesta
Non esitate a dare la vostra richiesta nel modulo sottostante. Ti risponderemo entro 24 ore.


X
Utilizziamo i cookie per offrirti una migliore esperienza di navigazione, analizzare il traffico del sito e personalizzare i contenuti. Utilizzando questo sito, accetti il nostro utilizzo dei cookie.
politica sulla riservatezza